Språk
Hver trådspiral som kommer inn i et formingsverksted har en avgjørelse med seg: er denne delen bedre laget på en kamdrevet fjærmaskin, en dedikert coiler eller en CNC-trådformingsmaskin ? Det korte svaret for de fleste moderne produksjonslinjer er CNC-trådformingsmaskinen, fordi den konverterer formendringer til programvareendringer i stedet for endringer i verktøyrom. Når programmet er lagret, kan den samme maskinen flytte fra en enkel krok til en tredimensjonal brakett med flere bøyninger på omtrent tiden det tar å laste inn en ny fil.
Denne veiledningen forklarer hva en CNC-trådformingsmaskin faktisk gjør, hvordan dens aksekonfigurasjon endrer kapasitet, hvor den overlapper med fjærspoler, og hva du skal verifisere før du forplikter kapital til en. Konklusjonen på forhånd: Hvis din delblanding inkluderer torsjonsfjærer, wireklips, kroker, braketter eller en hvilken som helst geometri som bøyer seg i mer enn ett plan, tilbyr denne maskinklassen det bredeste brukbare utvalget per dollar av noe wireformingsutstyr.
Evnegrensen til en CNC-trådformingsmaskin er bredere enn mange kjøpere antar. Den er ikke begrenset til spiralfjærer, selv om den kan produsere mange fjærfamilier. Maskinens virkelige styrke er å lage former fra tråd som krever bøyning i forskjellige retninger, forming av løkker i endene, vridning av ben og skjæring rent. Sammenlignet med en mekanisk kammaskin, fjerner CNC-versjonen tiden og kostnadene ved å designe, kutte og prøve kammene for hver ny del.
Det er én viktig grense. Hvis du trenger en enkelt kompresjonsfjærdesign i svært høyt volum i flere måneder av gangen, vil en dedikert CNC-fjærspiralmaskin vanligvis produsere den raskere. CNC-trådformingsmaskiner tjener sin posisjon når variasjonen av deler er høy og bytter er hyppige , som er normaltilstanden i kontraktsproduksjon og OEM-forsyningsbutikker.
Alle CNC-trådformingsmaskiner følger samme sekvens: rette, mate, bøye, kutte. Forskjellene mellom modellene kommer ned til hvor mange bøyeakser som virker på wiren samtidig, hvor nøyaktig matelengden styres, og hvor raskt kontrollsystemet beregner verktøyposisjoner for et nytt delprogram.
Fra et arbeidsflytsynspunkt er hver bøy, matelengde og kutteposisjon definert i kontrolleren som en koordinatverdi. Det er det som gjør omstillingen rask: du endrer ikke det formgenererende systemet fysisk utover å bytte guide og verktøyblokk. Den samme logikken gjør også automatisk korreksjon mulig, fordi kontrollsystemet kan sammenligne kommanderte posisjoner med faktisk tilbakemelding fra hver servoakse.
Akseantall er den mest siterte spesifikasjonen i trådforming fordi den korrelerer med kompleksiteten til geometrien du kan bygge i én omgang. Som regel, ikke kjøp flere økser enn produktveikartet rettferdiggjør; en 10-akset maskin koster mer å betjene, programmere og vedlikeholde enn en 3-akset maskin. På samme tid, hvis du aksepterer arbeid med flerplansbøyninger, fører underspesifisering til langsommere sykluser, manuelle sekundære operasjoner og inkonsekvent delkvalitet.
| Økser | Å danne frihet | Typiske deler | Typisk Wire Range |
|---|---|---|---|
| 3-akse | Mating, horisontal bøying, kuttet | Kroker, enkle klips, små forlengelsesfjærer | 0,3 til 3,0 mm |
| 5-akse | Legger til verktøyakser for bevegelse utenfor planet | Torsjonsfjærer, 3D-klemmer, små bilbraketter | 0,5 til 5,0 mm |
| 6/7-akse | Flere samtidige verktøyposisjoner | Multibøyde 3D-former med tette radier | 1,0 til 6,0 mm |
| 10-akse | To formende armer med multiverktøykontroll | Komplekse 3D-fjærer og formede sammenstillinger | 1,5 til 10,0 mm |
| 12-akset kamløs | Maksimal verktøymobilitet, ingen kam | Komplekse medisinske, romfarts- og høymiksede deler | 0,5 til 12,0 mm |
En 3-akset maskin er det billigste inngangspunktet og er fortsatt den mest populære konfigurasjonen for butikker som har flate kroker, klips og enkle fjærer. Når ingeniørene dine begynner å designe torsjonsfjærer med forskjøvede ben eller wireformer som bøyer seg i to plan, fjerner hoppet til en 5-akset maskin de fleste verktøykompromissene. 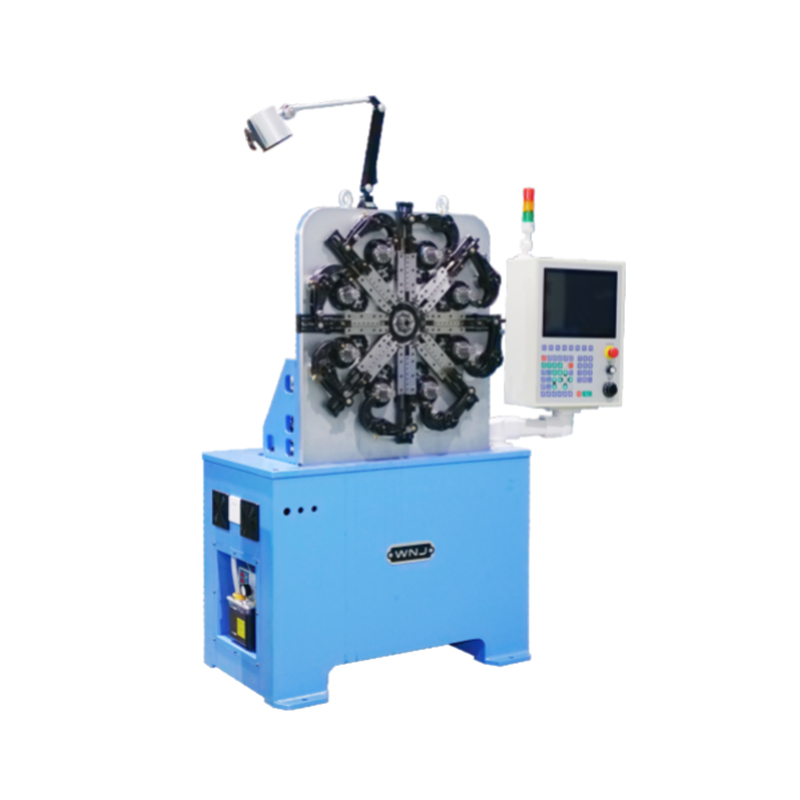 CNC-625D 3-akset fjærformingsmaskin for enkle fjærer Denne 3-akse formingsmaskinen tilbyr den laveste inngangskostnaden for butikker som produserer flate kroker, klips og enkle fjærer. Dens fire-akse kontroll muliggjør ett-trinns eller synkron drift med automatisk stopp for defekte deler. Se produkt → Som referanse dekker 625D-klassen 3-akset formingsmaskin i WNJ-serien dette segmentet, mens 625Z/635Z/650Z-serien utvider det samme formingsprinsippet til fem kontrollerte akser.
For butikker som tilbyr blandede produksjonsserier, gir de 10-aksede og 12-aksede kamløse konfigurasjonene den bredeste driftskonvolutten. Fordelen deres er samtidig bevegelse av flere verktøyholdere, noe som reduserer syklustiden på deler som ellers ville trengt indeksering eller reposisjonering. Avveiningen er et brattere programmeringskrav og en høyere innkjøpspris.
Folk bruker ofte de to begrepene om hverandre, men de refererer til forskjellige styrker. En CNC-fjærkveilingsmaskin er optimert for spiralformede former ved høy hastighet, mens en CNC-trådformingsmaskin er optimalisert for vilkårlige 3D-trådformer og fjærtyper som trenger bøying i stedet for innpakning. Det riktige valget avhenger av din dominerende delgeometri, ikke av maskinmerket eller prisen alene.
Mange fjærproduksjonslinjer holder begge maskintypene side om side. Hvis du forventer at en trådformingsmaskin skal erstatte en spole for rett kompresjonsarbeid, sammenligne de virkelige syklustidene på din egen tråddiameter før du forplikter deg. For deler som kombinerer spiralformede seksjoner med ben og bend, kan en trådformingsmaskin med dortilbehør ofte konsolidere det som ellers ville kreve to maskiner. Når delen primært er en bøyd trådform i stedet for en helix, er en 4-akset trådbøyemaskin det mer målrettede alternativet. 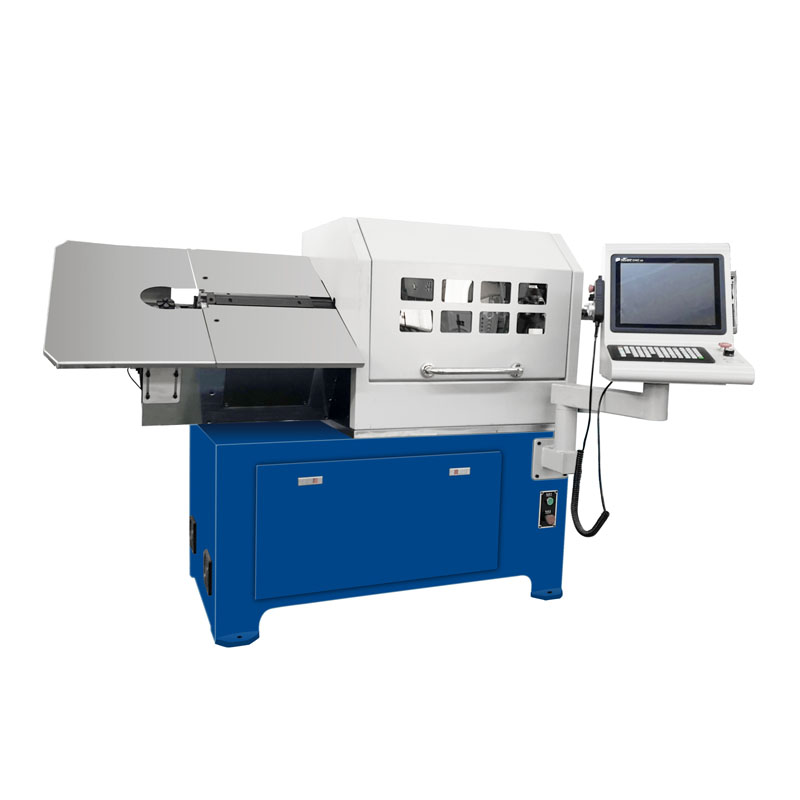 ZW-480 4-akset CNC trådbøyemaskin for bøyde trådformer Når delen din primært er en bøyd trådform snarere enn en helix, gir denne 4-akse bøyemaskinen målrettet effektivitet. Dens fire/syv akse koblingsdesign sikrer høy presisjon og stabil ytelse på tvers av forskjellige trådbøyningsapplikasjoner. Se produkt →
CNC-trådformingsmaskiner er ikke begrenset til fjærprodusenter. Den samme bøye- og kuttelogikken vises i nesten alle konstruerte produkter som inneholder en dannet trådkomponent. Applikasjonssidene på WNJ-siden identifiserer åtte vertikaler der dette utstyret brukes daglig:
Den røde tråden er dimensjonal konsistens. I bilproduksjon, for eksempel, kan en setefjær som driver med én millimeter i benvinkelen skape støy og for tidlig slitasje i sluttmonteringen. En femakset maskin holder verktøybanen med nok repeterbarhet til at hver del som kommer av linjen samsvarer med den godkjente prøven. 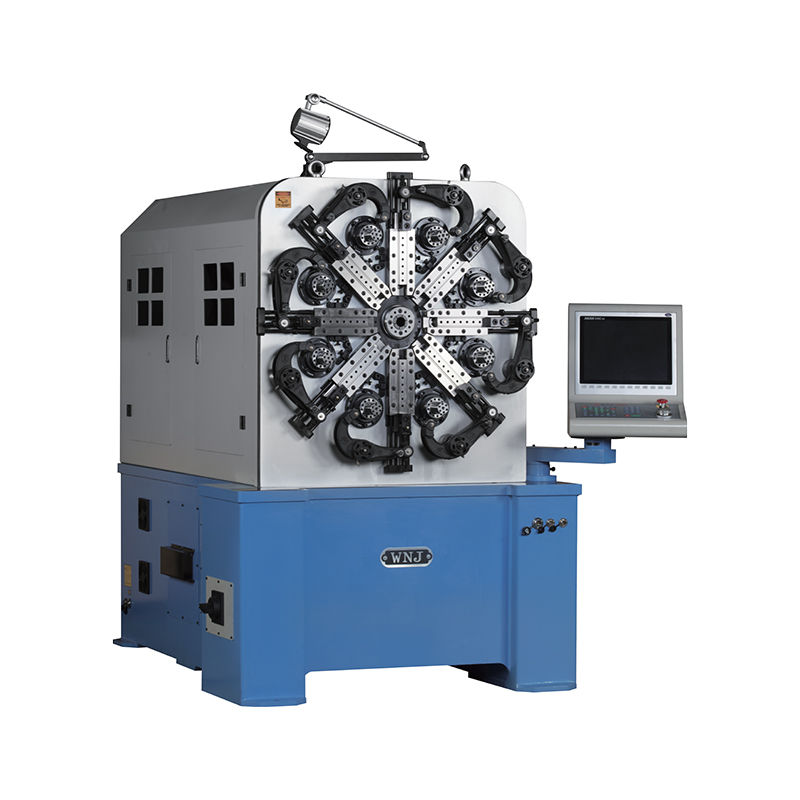 CNC-635Z 5-akset fjærformingsmaskin for konsekvent dimensjonsnøyaktighet Denne femakse formingsmaskinen leverer repeterbarheten som kreves for bilsetefjærer og lignende presisjonsdeler. Den roterende trådmatingsmekanismen forenkler oppsettet, mens femaksekontroll opprettholder stramme toleranser på benvinkler og diametre. Se produkt → Det er derfor produsenter i disse bransjene ber om prøvedeler laget av eget materiale før de godkjenner en maskin.
Før du sammenligner prislapper, sammenligne disse syv faktorene. En maskin som er 5 prosent billigere kan koste 20 prosent mer i verktøy og nedetid hvis spesifikasjonen ikke samsvarer med dine tråddiameter og toleransekrav.
Disse punktene er dekket i praktisk detalj i vår veiledning om hvordan velge riktig fjærmaskin . Sammendraget er enkelt: la din delfamilie definere spesifikasjonen, og bruk deretter prøvedeler for å validere den virkelige oppførselen før kjøp.
Nøyaktigheten til en CNC-trådformingsmaskin er et resultat av mekanisk tilstand like mye som programvare. Rene føringer, justerte ruller og riktig strammede matesystemer holder toleranser repeterbare gjennom tusenvis av sykluser. Den daglige rutinen er kort, men å hoppe over den fører til avdrift som først viser seg ved sluttkontroll.
Operatører bør også forstå maskinens normale lyd- og vibrasjonssignatur. Uvanlig støy fra innmatingsdelen eller en plutselig endring i bøyningsvinkel oppstår vanligvis før en fullstendig feil, og tidlig handling unngår lengre nedetid.
CNC-fjærmaskin er et vidt begrep som vanligvis dekker både coilers og formingsmaskiner. I praksis er en fjærspiralmaskin optimalisert for spiralfjærer, mens en trådformingsmaskin produserer bøyde trådformer, torsjonsfjærer, forlengelsesfjærer og andre ikke-spiralformede geometrier. De fleste fabrikker bruker begge for å dekke hele produktspekteret.
Vanlige materialer inkluderer karbonfjærstål, rustfrie stålkvaliteter som 302, 304 og 316, fosforbronse, berylliumkobber, aluminium og forskjellige belagte ledninger. De to nøkkelgrensene er maskinens tråddiameterområde og den maksimale strekkstyrken som mate- og rettesystemet kan håndtere. Hvis du planlegger å kjøre hardttrukket wire over 2000 MPa, sjekk materialet til retterullen og matevalsens trykkområde før kjøp.
Hvis de fleste delene er enkeltplans klips og kroker, er en 3-akset maskin tilstrekkelig. Torsjonsfjærer med forskjøvede ben drar nytte av 5-aksers kontroll. Flerplans 3D-trådformer trenger vanligvis 6 akser eller mer. En praktisk regel er å velge ett nivå over din nåværende gjennomsnittlige kompleksitet, slik at du kan akseptere et bredere spekter av jobber uten å kjøpe en ekstra maskin.
Ja, innenfor grenser. Kompresjonsfjærer med lukkede ender og tett stigning er det sterke domenet til en coiler, men en trådformingsmaskin utstyrt med et stigningsverktøy og dor kan produsere trykkfjærer effektivt ved moderate hastigheter. Det er spesielt attraktivt i små partier der overgangstiden betyr mer enn maksimal syklushastighet.
For en enkel geometriendring innenfor samme tråddiameter, tar verktøyjusteringer vanligvis 15 til 40 minutter pluss programvalg. Hvis tråddiameteren endres, bytter du også føringer, matevalser og formingsverktøy, noe som vanligvis tar en til to timer på de fleste maskiner. Et kamdrevet alternativ vil kreve kutting og testing av nye kamre, noe som tar betydelig lengre tid.
Praktisk repeterbarhet er vanligvis i området pluss eller minus 0,5 til 1 grad for bøyningsvinkler og pluss eller minus 0,1 mm for lengder, avhengig av tråddiameter, tilbakefjæring og materialkonsistens. Bekreft alltid disse tallene med en prøvekjøring med den faktiske tråden din, fordi tilbakefjæring av materiale har størst innflytelse på den endelige geometrien.
Det riktige valget kommer alltid tilbake til din delfamilie, ikke maskinens navneskilt. Hvis produktmiksen din inkluderer varierte trådformer og fjærgeometrier, forblir en CNC-trådformingsmaskin det eneste utstyret med det bredeste brukbare utvalget. Bekreft aksetellingen, sjekk tråddiameterdekningen, bekreft støttenettverket og be om prøvedeler laget av materialet ditt før du signerer. Den prosessen tar noen dager, men den beskytter maskininvesteringen i et tiår eller mer.
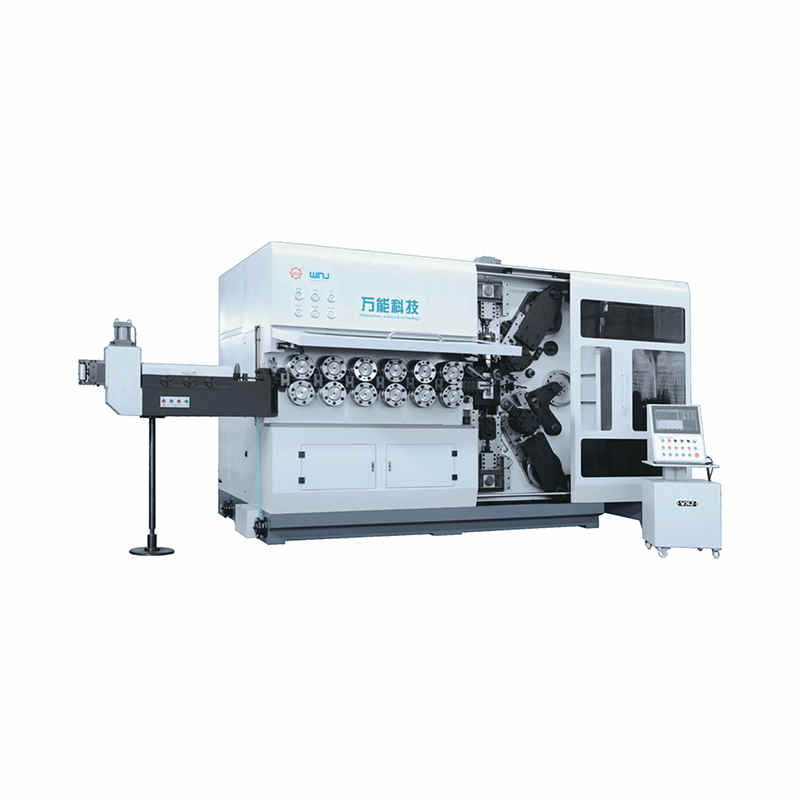
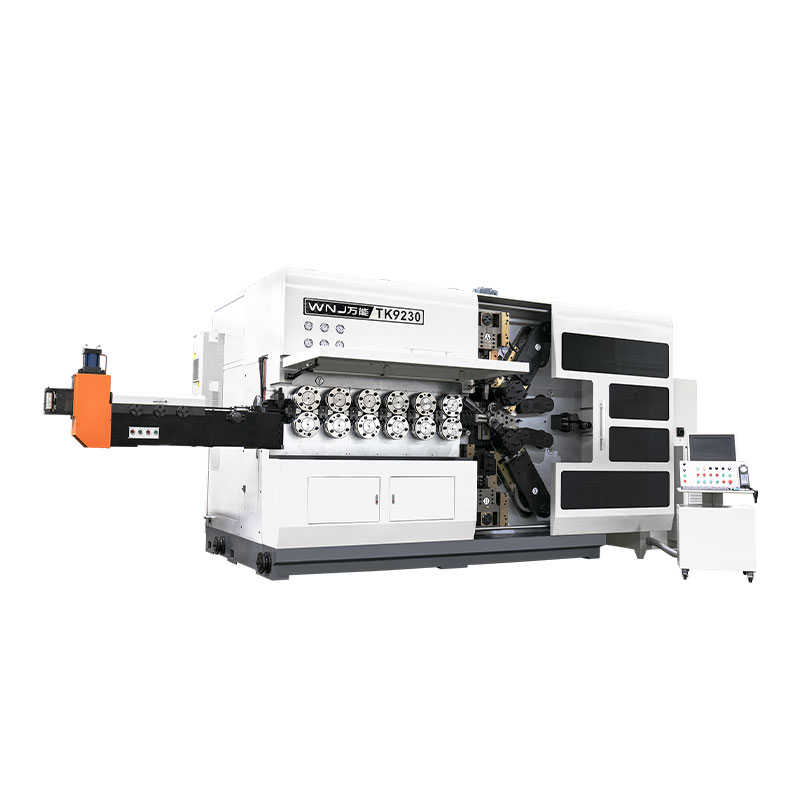
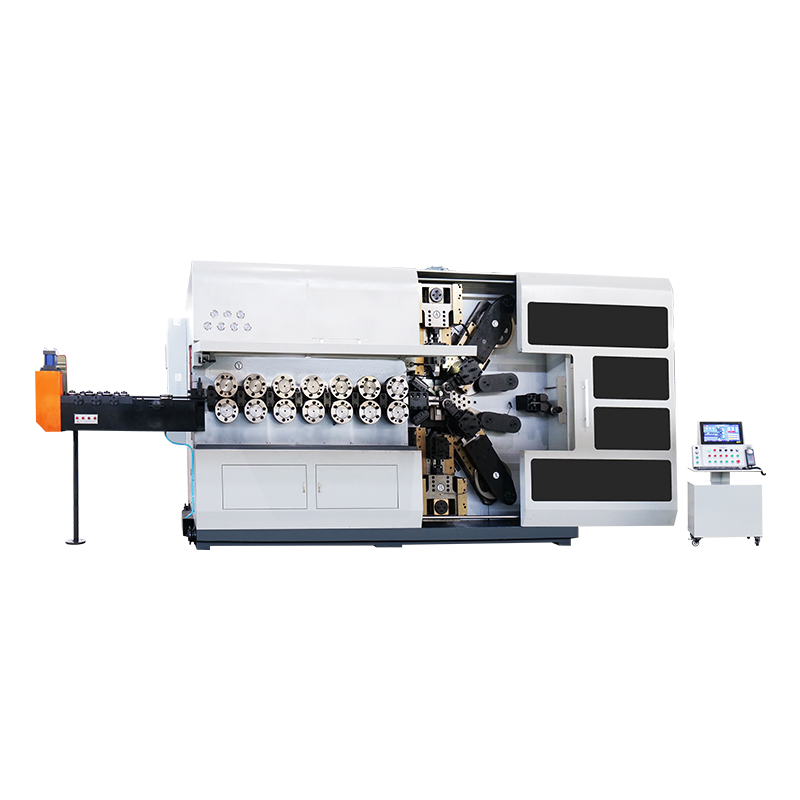
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer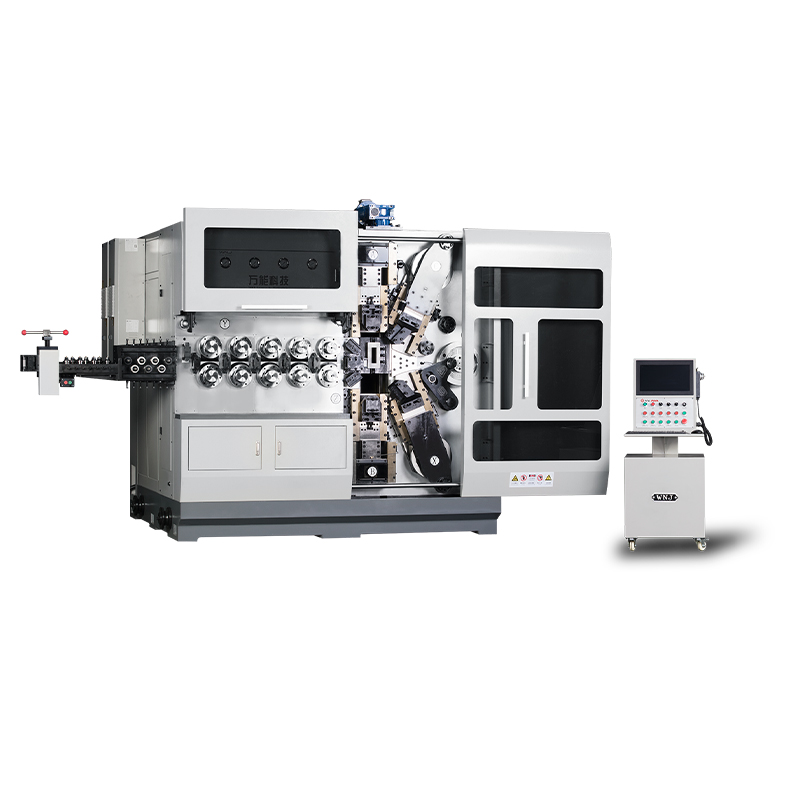
TK12120 TK-12120 12AXES CNC FJÆR KVEILMASKIN ...
Se detaljer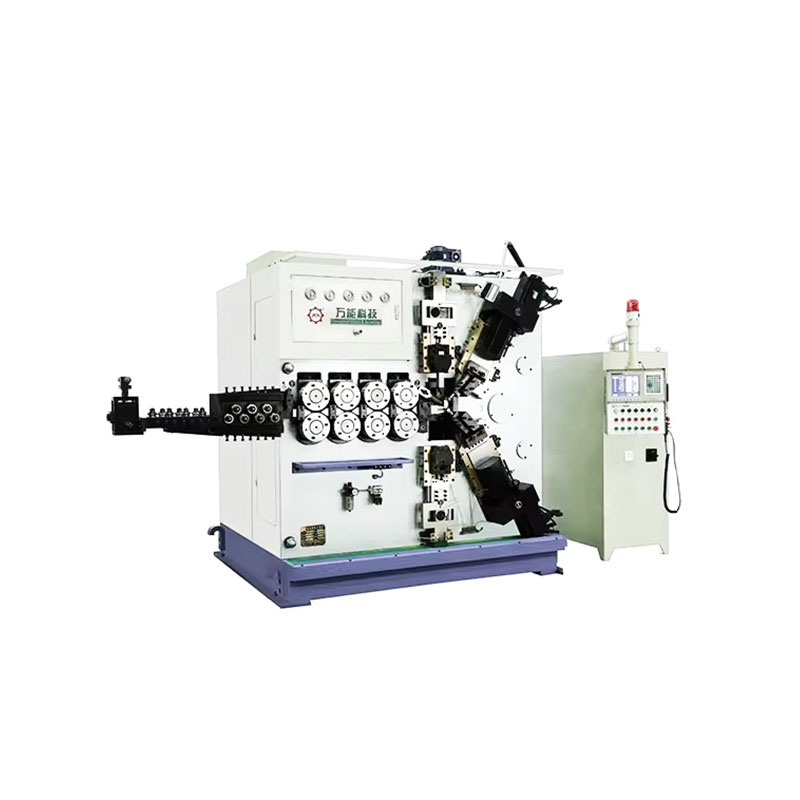
TK-6160 TK-6160 CNC FJÆR RULLEMASKIN ...
Se detaljer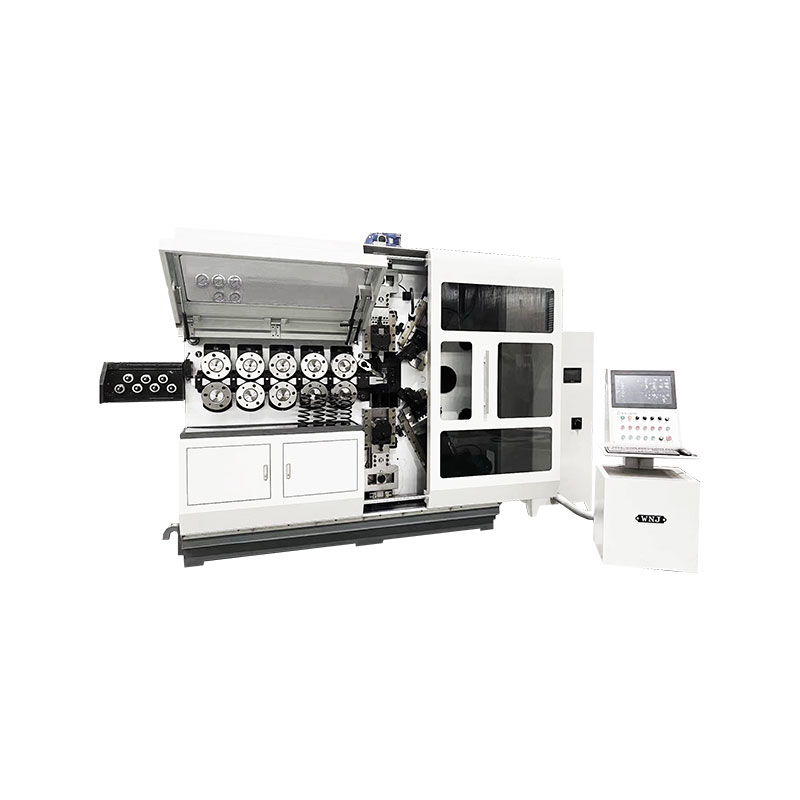
TK-6120 TK-6120 CNC FJÆR RULLEMASKIN ...
Se detaljer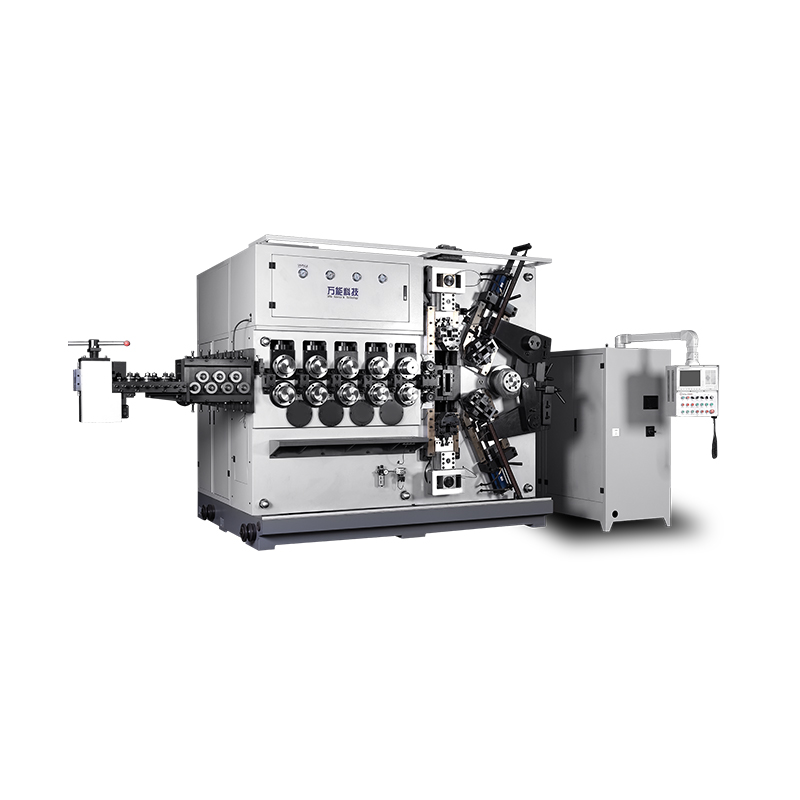
TK-5200 TK-5200 5AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer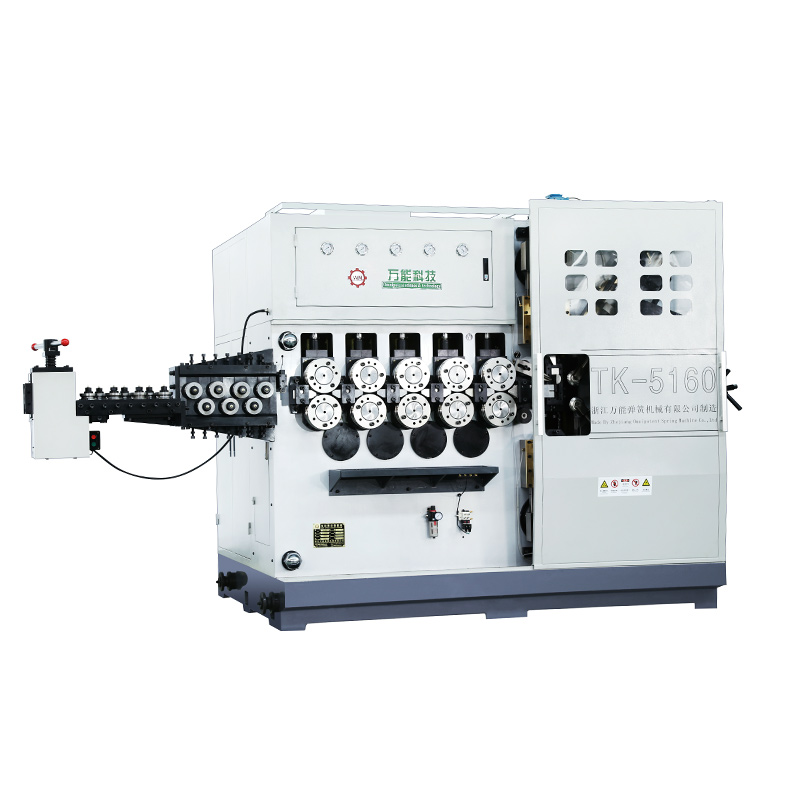
TK-5160 TK-5160 5AKSES CNC FJÆR KVEILMASKIN ...
Se detaljer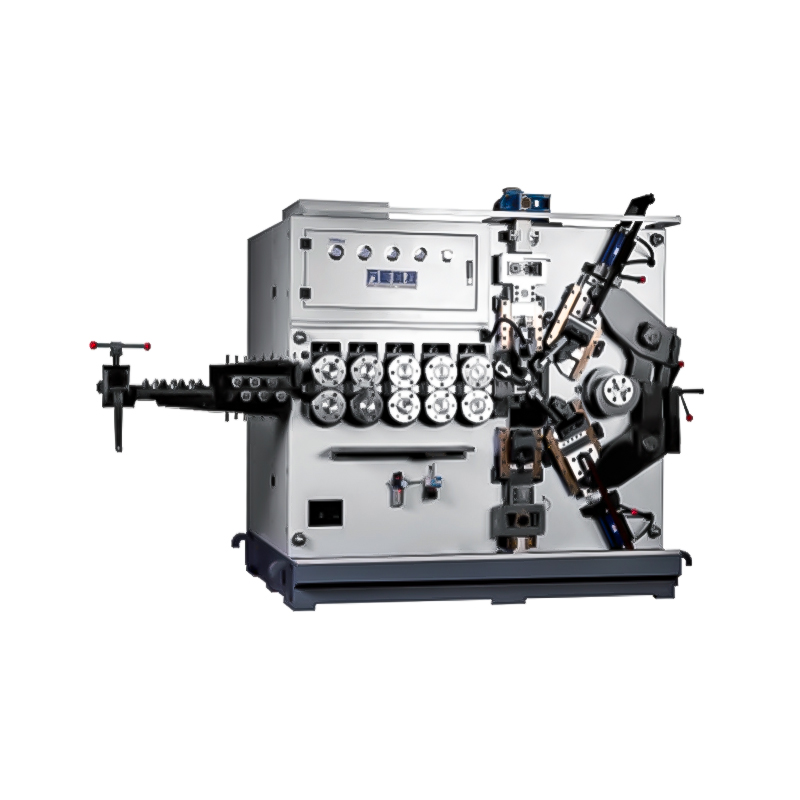
TK-5120 TK-5120 5 AKSE CNC FJÆR KVEILMASKIN ...
Se detaljerMobil QR-kode