Språk
En CNC-fjærspiralmaskin er den viktigste enkeltinvesteringen for en fjærprodusent som ønsker å forbli konkurransedyktig. I motsetning til mekaniske kveilmaskiner som er avhengige av kam og grensebrytere, kontrollerer en CNC-fjærkveilemaskin trådmating, kveilpunktposisjon, pitchbevegelse og skjæreaksjon gjennom synkroniserte servoakser. Resultatet er repeterbar spolegeometri, raskere oppsettsendringer og mye lavere skraphastigheter. Hvis produksjonsplanen din inkluderer trykkfjærer, forlengelsesfjærer eller torsjonsfjærer med toleranser strammere enn 0,05 mm, er en moderne CNC kveilmaskin ikke valgfri; det er grunnlinjen. Denne guiden forklarer hvordan disse maskinene fungerer, hva aksenumrene faktisk betyr, hvilke spesifikasjoner du bør sammenligne, og hvordan du matcher en maskin til dine reelle produksjonsforhold.
Arbeidsprinsippet deles inn i fem trinn: trådretting, trådmating, opprulling, stigningskontroll og kutting. Tråden trekkes fra en spole eller et drevet trådmaterstativ, passerer gjennom et sett med retteruller som fjerner støt og krumning, og går deretter inn i matevalsene. Materullene skyver tråden mot et kveilpunkt eller rundt en dor. Når tråden beveger seg frem, bestemmes den ytre diameteren til fjæren av posisjonen til kveilpunktet. Et servodrevet pitchverktøy beveger seg vinkelrett på trådbanen og skaper gapet mellom tilstøtende spoler. Når det programmerte antallet spoler er nådd, skiller et skjæreblad fjæren fra den innkommende ledningen, og kontrollsystemet starter umiddelbart neste syklus.
Det som gjør CNC-versjonen fundamentalt forskjellig fra en mekanisk maskin, er at hver formingsparameter er en programmerbar numerisk verdi. På en mekanisk coiler endrer du den ytre diameteren ved å manuelt løsne en låsemutter og flytte en kam. På en CNC-maskin legger du inn ytre diameter i kontrollskjermen og servoaksen posisjonerer seg automatisk. I følge produksjonsdata publisert i fjærmaskinindustrien, reduserer dette skiftet oppstillingstiden for en typisk trykkfjær fra omtrent 40 til 60 minutter på en mekanisk maskin til omtrent 5 til 10 minutter på en godt programmert CNC-modell. Tabellen nedenfor sammenligner de to maskintypene på tvers av faktorene som betyr mest på butikkgulvet.
| Sammenligningselement | Mekanisk kveilmaskin | CNC Spring Coiling Machine |
|---|---|---|
| Oppsetttid per fjærtype | 30 til 60 minutter | 5 til 10 minutter |
| Dimensjonell repeterbarhet | Avhenger av operatørens ferdigheter | Konsistent innenfor 0,01 til 0,03 mm |
| Verktøyendringer | Flere kameraer og fysiske stopp | Programendring pluss noen få verktøyposisjoner |
| Evne til å produsere komplekse former | Veldig begrenset | Flerakset forming av kroker, pigtails og bend |
| Dataregistrering og kvalitetssporing | Ikke tilgjengelig | Innebygd i kontrollsystemet |
Antall akser på en CNC-fjærspiralmaskin bestemmer hvor mange uavhengige bevegelser som kan utføres samtidig. A 3-akset maskin kontrollerer vanligvis trådmating, kveilpunkt eller hovedkam og stigning. Denne konfigurasjonen dekker de fleste standard trykk- og forlengelsesfjærer. A 5-akset maskin legger til verktøyakser som tillater mer komplekse formingsoperasjoner som å bøye pigtailender, produsere seksjoner med variabel stigning og forming av torsjonsfjærben med tett toleranse. A 6-akset eller 7-akset maskin , slik som TK-760-klassen, gir enda mer formingsfrihet og kan håndtere tråddiametre i den tyngre enden av skalaen.
Maskiner med høyere akse har også betydning når du produserer forskjellige fjærfamilier på samme maskin. For eksempel trenger en produsent som lager både opphengsfjærer til biler og små presisjonsforlengelsesfjærer ekstra akser for å håndtere forskjellige verktøyoppsett uten å fysisk gjenoppbygge formingsområdet. Den praktiske regelen er enkel: Ikke kjøp flere akser enn produktmiksen din krever, fordi hver ekstra akse øker kostnadene og programmeringskompleksiteten. Men hvis du har en jobbbutikk som kjører et bredt utvalg av bestillinger, unngår en 5-akset eller høyere maskin flaskehalsen med hyppige verktøybytter.
 TK-320B 3-akset CNC fjær kveilmaskin for 3,0 mm tråd Denne 3-akse maskinen dekker den populære 0,5–3,0 mm trådserien med uavhengig pitchkontroll, tospråklig grensesnitt og manuell prøveproduksjon, egnet for produksjon med middels kapasitet uten å bruke overforbruk på ekstra akser. Se produkt →
Kjøpere fokuserer ofte på pris og merke, men de reelle utvalgskriteriene er tekniske. De fem spesifikasjonene som avgjør om en maskin passer til din produksjon er tråddiameterområde, maksimal fjærens ytre diameter, matehastighet, antall akser og kontrollsystemkapasitet. Tråddiameterområdet er det første filteret: en maskin som er klassifisert for 0,5 til 3,0 mm tråd kan ikke produsere en 6 mm trådfjær økonomisk. Modellnummer i de fleste produsenters utvalg gir en rask indikasjon på kapasitet. En TK-320-modell er for eksempel bygget rundt 3,0 mm ledningsklassen, mens en TK-760-modell retter seg mot tyngre ledning i området 6,0 til 7,0 mm.
| Spesifikasjon | Typisk rekkevidde | Hvorfor det betyr noe |
|---|---|---|
| Tråddiameter | 0,3 mm opp til 6,0 mm eller mer | Bestemmer hvilke fjærstørrelser du i det hele tatt kan produsere |
| Maksimal ytre fjærdiameter | 10 mm til 80 mm avhengig av modell | Begrenser det fysiske formingsrommet inne i maskinen |
| Matehastighet | 30 til 120 m/min | Påvirker syklustid og ytelse per skift direkte |
| Antall akser | 3 til 12 akser | Definerer geometrisk formingsfrihet og fleksibilitet |
| Type kontrollsystem | Industriell PC med servodrivere | Påvirker enkel programmering, minne og diagnostikk |
Ikke overse kontrollsystemet. En maskin med høy mekanisk nøyaktighet, men et dårlig designet kontrollgrensesnitt, vil koste deg timer med programmeringstid. Se etter et kontrollsystem som støtter grafisk fjærparameterinngang, sanntidsovervåking av hver servoakse, lagring av mange programoppskrifter og standard USB- eller nettverksdataoverføring. Disse funksjonene reduserer omstillingstiden direkte og gjør det realistisk for én operatør å overvåke fire til seks maskiner.
 TK-335 3-akset CNC fjærkveilemaskin med enkel kontroll Tilbyr samme 3-akse konfigurasjon som TK-320B, men designet for effektiv programmering, støtter denne modellen raske overganger gjennom grafisk parameterinngang og multi-maskin overvåking, ideell for butikker som trenger forenklet drift. Se produkt →
En CNC-fjærspiralmaskin fungerer ikke alene. Trådmatingssystemet er hjertet av konsistens. Hvis trådmatingen sklir eller vibrerer, svinger fjærstigningen og ytre diameter selv på en perfekt innstilt maskin. Seriøse produsenter leverer forsterkede matevalser, en trådretter og eventuelt et drevet trådmatingsstativ som aktivt mater tråden inn i maskinen under lav spenning. Et trådmaterstativ som SLB-2800-typen forbedrer stabiliteten, spesielt ved bruk av tunge trådspiraler, fordi det forhindrer at tråden floker seg sammen og reduserer belastningen på hovedmatevalsene.
Kuttekvalitet er den nest vanligste kilden til defekter. En servoskjæranordning gir et renere kutt og bedre fjærendekvalitet enn en mekanisk skjærekam, fordi skjærehastigheten og timingen er programmerbare. For fjærer som krever lukkede og slipte ender, må spoleutgangen føres jevnt inn i en fjærsliper; for forlengelsesfjærer med kroker, trenger du formingsverktøyene og en trådbøyefunksjon som kommer med en 5-akset eller høyere konfigurasjon. Planlegg hele prosesslinjen først, velg deretter kveilmaskinen som passer til den.
Presisjon er vanligvis sitert på to måter: posisjoneringsoppløsning og repeterbarhet. Posisjoneringsoppløsning refererer til den minste programmerbare bevegelsen til hver servoakse, ofte 0,01 mm eller bedre på moderne kinesiske og europeiske maskiner. Repeterbarhet refererer til hvor konsekvent maskinen går tilbake til samme posisjon over mange sykluser. For fjærproduksjon er repeterbarhet det viktigste tallet fordi fjærspesifikasjoner som fri lengde og ytre diameter produseres direkte av akseposisjoner. En godt vedlikeholdt CNC-fjærspiralmaskin kan holde fjærfri lengde innenfor 0,1 mm og ytre diameter innenfor 0,03 mm på et stabilt produksjonsløp.
Den praktiske implikasjonen er at du bør definere toleransekravene dine før du ber om et tilbud. Hvis fjærene dine er for bilseter eller medisinsk utstyr, er toleranseklassen strammere og maskinen trenger en mer stiv ramme, bedre styreskinner og servomotorer av høyere kvalitet. Hvis fjærene dine er for generell maskinvare, er en standard 3-akset maskin sannsynligvis nok. Å be flere leverandører om å bekrefte at maskinen deres kan holde den nødvendige toleransen på en testfjær er den beste måten å eliminere risiko på, og enhver pålitelig produsent vil godta en prøveordre.
Forretningssaken for å erstatte en gammel mekanisk spole med en CNC-fjærkveilemaskin er vanligvis basert på tre tall: syklustid, skraphastighet og arbeidskostnad. En CNC-maskin kan kjøre med høyere matehastighet fordi servokontroll holder trådbevegelsen stabil, spesielt når du danner små trykkfjærer. Typiske syklustider faller med 15 til 30 prosent sammenlignet med en mekanisk maskin på samme fjærdesign, og skrap fra dimensjonsavdrift er praktisk talt eliminert.
Arbeidsbesparelser kommer fra drift med flere maskiner og rask omstilling. En produksjonsleder som kjører fire mekaniske maskiner trenger én operatør per maskin for det meste av skiftet. Den samme operatøren kan administrere fem eller seks CNC-maskiner, fordi programmeringsendringer gjøres på kontrollpanelet og overvåking sjelden er kontinuerlig. Legg til reduksjonen i verktøykostnadene, siden CNC-maskiner trenger færre fysiske cams, og tilbakebetalingsperioden er vanligvis mellom 18 og 30 måneder for en liten til middels fjærfabrikk. En detaljert sammenligning av maskinproduktivitet på verkstedsgulvet vises i vår operasjonelle vurdering av CNC versus tradisjonelle fjærproduksjonsmetoder på selskapets nyhetsside , som dokumenterer ekte produksjonseksempler.
CNC-fjærspiralmaskiner er pålitelige, men nøyaktigheten avhenger av noen få vedlikeholdsdisipliner. De kritiske sjekkpunktene er matevalsene, styreskinnene, smøresystemet, servomotorene og det elektriske skapet. Materuller slites over tid og bør inspiseres hver måned for flate flekker og sporslitasje. Styreskinner trenger ren smøring for å opprettholde akseposisjoneringsnøyaktigheten. Kontrollsystemet bør sikkerhetskopieres regelmessig slik at programoppskrifter og kalibreringsparametere ikke går tapt.
Å hoppe over disse trinnene ødelegger ikke maskinen umiddelbart, men det eroderer gradvis dimensjonsstabiliteten. De vanligste feltreparasjonsproblemene på CNC-spoler, for eksempel inkonsekvent stigning eller svingende ytre diameter, spores oftest til slitte matevalser eller en løs styreskinne i stedet for til det elektroniske kontrollsystemet. Godt vedlikehold er derfor en direkte investering i produksjonskvalitet.
CNC-fjærspiralmaskiner mater nesten alle konstruerte produkter som bruker en fjær. De tre største applikasjonsblokkene etter volum er bil- og mobilitetskomponenter, elektroteknikk og medisinsk utstyr. I bilindustrien produseres fjæringsfjærer, ventilfjærer, tilbakebremsefjærer og setefjærer i svært store partier, noe som gjør omstillingshastigheten og fleraksekapasiteten til CNC-spiraler spesielt verdifulle. Mobilitets- og bilapplikasjonssegmentet krever også tett sporbarhet, og CNC-maskiner kan logge produksjonsparametere per batch, noe som støtter kvalitetsdokumentasjon. Elektrotekniske applikasjoner krever små presisjonsfjærer for brytere, kontakter og releer, der ledningsdiameteren vanligvis er under 1,0 mm og ren kutting er avgjørende.
Medisinsk utstyrsfjærer går enda lenger i presisjon, og krever ofte gradfrie ender og nøyaktige mekaniske egenskaper. I disse applikasjonene gir en 5-akset eller 6/7-akset maskin verktøybevegelsen som trengs for å produsere komplekse endekroker uten sekundære operasjoner. Luftfarts- og telekommunikasjonssektorene har lignende krav, men med mindre batchstørrelser og mer eksotiske trådmaterialer. For en detaljert titt på hvordan fjærmaskiner betjener kjøretøyproduksjonslinjer, se vår applikasjonsoversikt for mobilitet og bilindustri . En maskin med tyngre ledningskapasitet, slik som TK-760 6/7-akset coiler, dekker den bredere diameterspredningen som er typisk for leverandører av industriutstyr.
 TK-760 6/7-akset CNC Spring Coil Machine for Heavy Wire Med 6 eller 7 akser som dekker 6,0–7,0 mm wire, håndterer denne maskinen komplekse endekroker og ulike kutttyper, noe som gjør den avgjørende for medisinske, romfarts- og industrielle fjærer som krever presisjon og allsidighet. Se produkt →
Selv med en god CNC-fjærspiralmaskin kan kvalitetsproblemer oppstå når maskinen, verktøyet eller wireforholdene endres. Å løse dem krever en systematisk sjekkordre: Kontroller først ledningskvaliteten, inspiser deretter det mekaniske oppsettet, og gjennomgå til slutt programparametrene. Tabellen nedenfor viser de hyppigst rapporterte problemene og standard korrigerende tilnærming som brukes av serviceteknikere.
| Defekt | Mest sannsynlig årsak | Korrigerende handling |
|---|---|---|
| Ytre diameter for stor eller for liten | Kveilepunktet er slitt eller feiljustert | Monter viklingspunktet på nytt og bekreft diameteren på en testfjær |
| Stigningen varierer langs våren | Slitasje på materulle eller pitchverktøy | Bytt ut matevalser, sjekk stigningsverktøyets kontaktflate |
| Ledningen ryker ofte | Feil retteinnstilling eller materialhardhet | Reduser trykket på rettetangen, bekreft trådens strekkstyrke |
| Den kuttede enden er bøyd eller revet | Skjæreblad sløvt eller skjærtidspunkt feil | Slip eller bytt bladet, juster skjæraksens timing |
| De første delene etter oppsett er utenfor toleranse | Programmet er ikke optimalisert for trådfjæring | Juster kompensasjonsverdier i kontrollsystemet |
Kjerneforskjellen er hvordan bevegelse genereres og kontrolleres. En mekanisk maskin bruker kammer, gir og endebrytere, så å endre en fjærdesign betyr å endre fysiske kammer og stoppere. En CNC-maskin bruker servomotorer for hver akse, og hver bevegelse er definert av numeriske programverdier. Dette gir enklere omstilling, høyere repeterbarhet, og muligheten til å lage komplekse fjærformer som en mekanisk maskin ikke kan.
For rette kompresjonsfjærer med flate lukkede ender og ingen spesielle pigtailbend, er en 3-akset maskin det økonomiske valget. Velg 5 akser hvis du trenger å lage fjærer med presisjonsendekroker, variabel spoleavstand eller mer komplekse kutt-og-form-sekvenser. Velg 6 til 7 akser når produktmiksen er bred og du vil ha maksimal verktøyposisjoneringsfleksibilitet på tyngre wire.
Maskinen kan behandle den tråden som kan kveiles og kuttes med tilgjengelig verktøy. Typiske materialer inkluderer oljeherdet fjærstål, hardtrukket karbonståltråd, rustfri ståltråd, fosforbronse, berylliumkobber og musikktråd. Hovedgrensene er tråddiameterområdet til maskinen og hardheten til materialet. Noen høystyrketråder krever materuller av karbid og verktøy for å oppnå en rimelig verktøylevetid.
For et design som bruker samme tråddiameter og lignende verktøyposisjoner, er omstillingen bare et spørsmål om å laste inn det lagrede programmet og plassere to eller tre verktøy; dette tar 5 til 15 minutter. Hvis tråddiameteren endres eller annet verktøy er nødvendig, la det gå 20 til 40 minutter avhengig av maskinens tilgang. Dette er fortsatt betydelig raskere enn en mekanisk maskin hvor nye cams må monteres og justeres.
Ja, med riktig verktøysett og nok akser. Kompresjonsfjærer trenger et kveilpunkt, en senterpinne eller aksling, og stigningsverktøy. Forlengelsesfjærer trenger ekstra verktøy for å danne endekrokene, og det er derfor en 5-akset maskin anbefales generelt. Torsjonsfjærer med rette ben trenger benbøyeverktøy. En enkelt 5-akset eller 6/7-akset maskin kan dekke alle tre fjærfamilier hvis tråddiameterområdet samsvarer med delene dine.
Hold matevalsene rene og godt trykket, bekreft at trådretteren er stilt inn for den faktiske tråddiameteren, og bruk et riktig strammet trådmaterstativ for å forhindre at tråden trekker ujevnt. Kontroller også matevalsens spor med jevne mellomrom; et slitt spor endrer den effektive matediameteren og forårsaker lengdefeil. Overvåking av den første delen av hvert skift mot den programmerte lengden fanger drift før den blir til skrap.
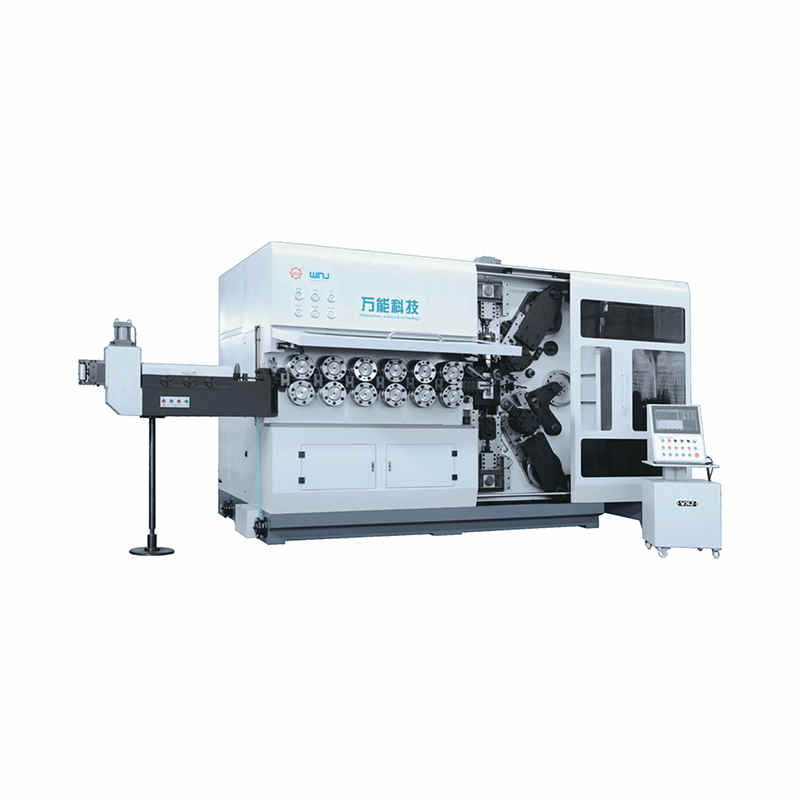
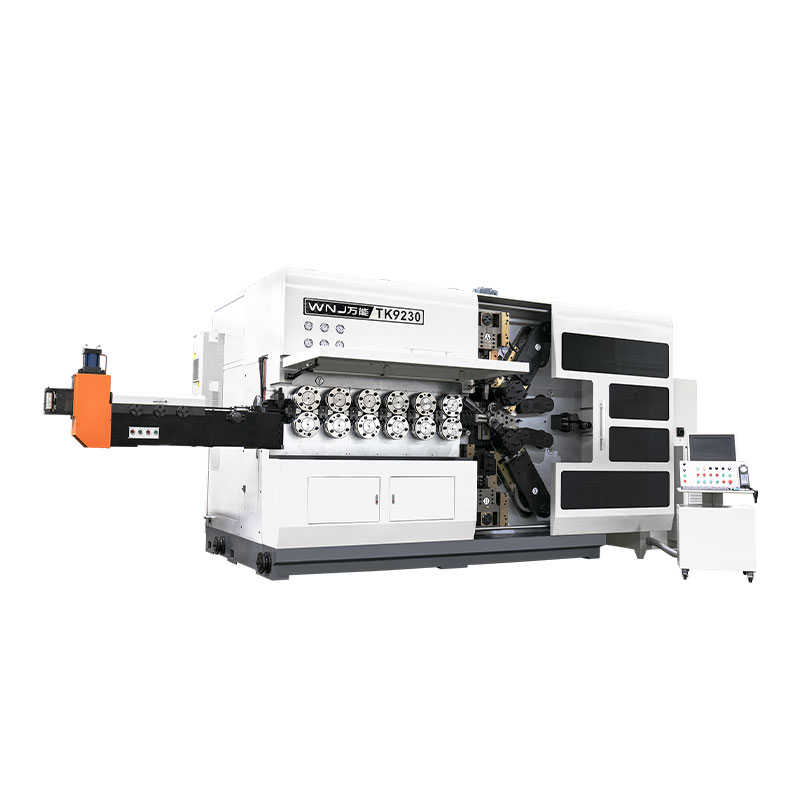
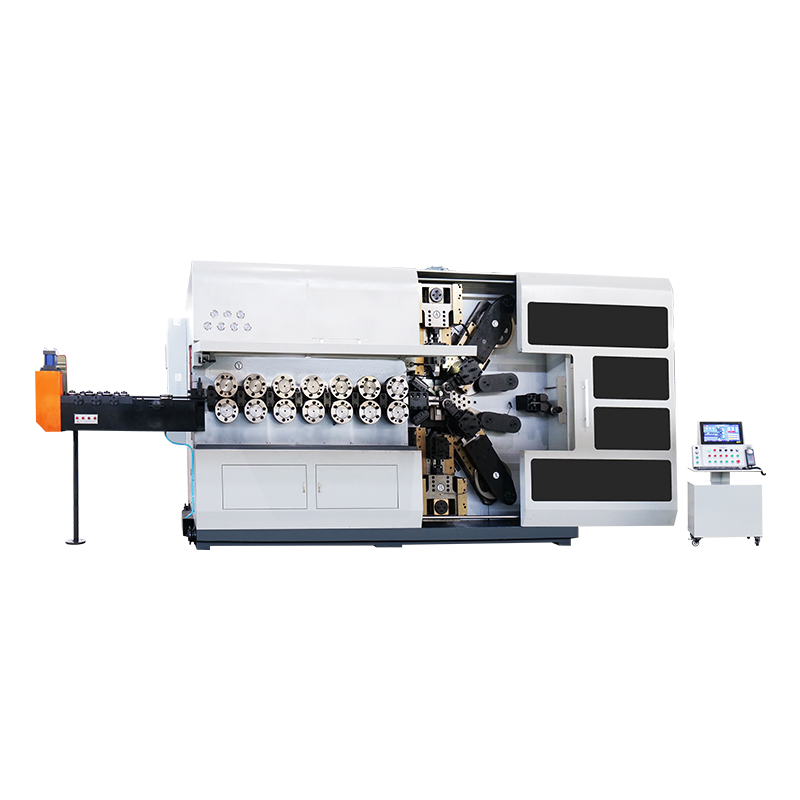
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer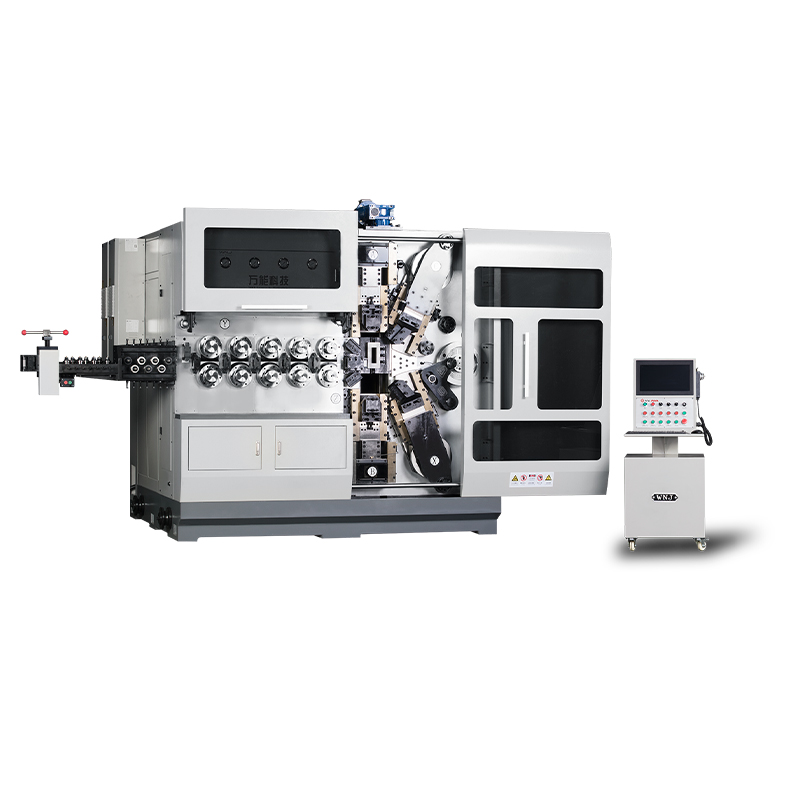
TK12120 TK-12120 12AXES CNC FJÆR KVEILMASKIN ...
Se detaljer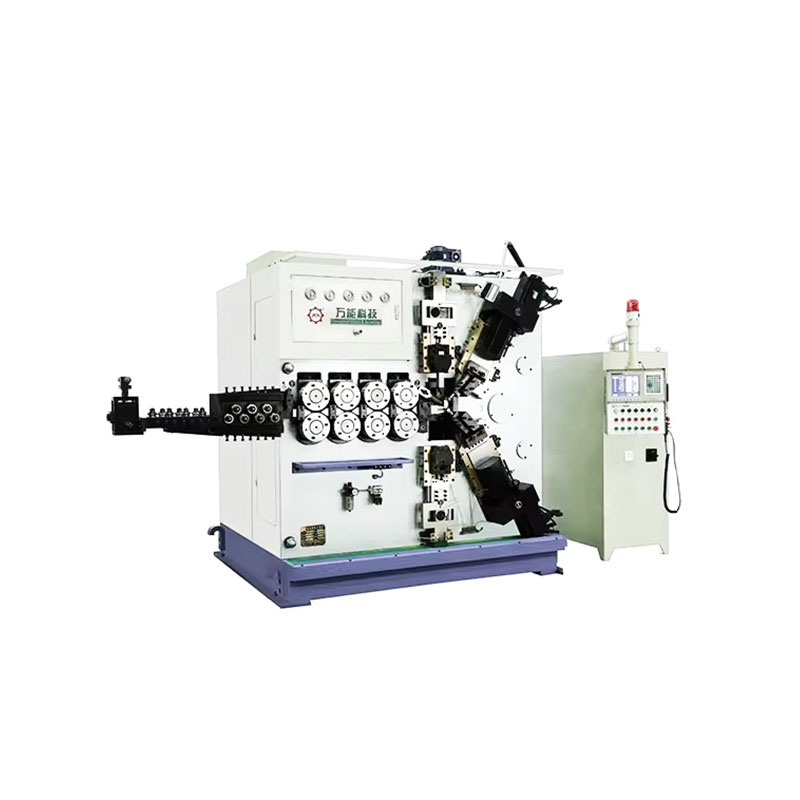
TK-6160 TK-6160 CNC FJÆR RULLEMASKIN ...
Se detaljer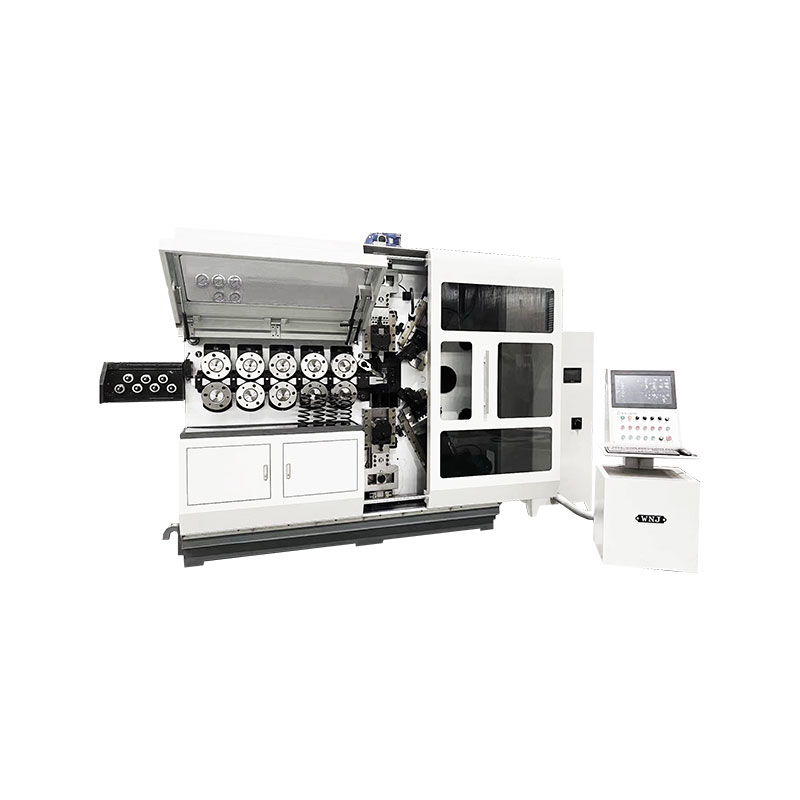
TK-6120 TK-6120 CNC FJÆR RULLEMASKIN ...
Se detaljer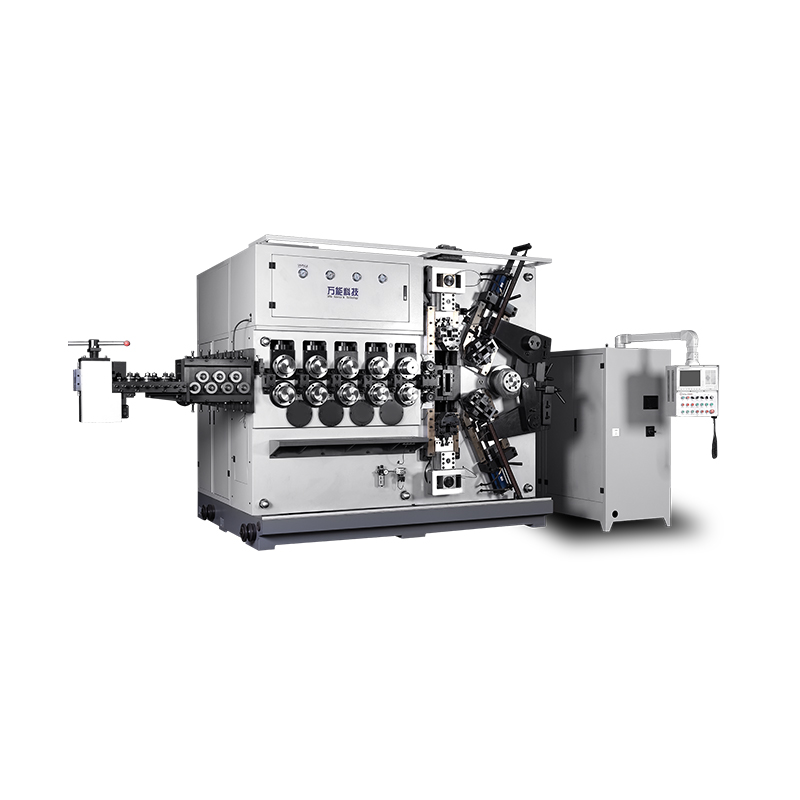
TK-5200 TK-5200 5AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer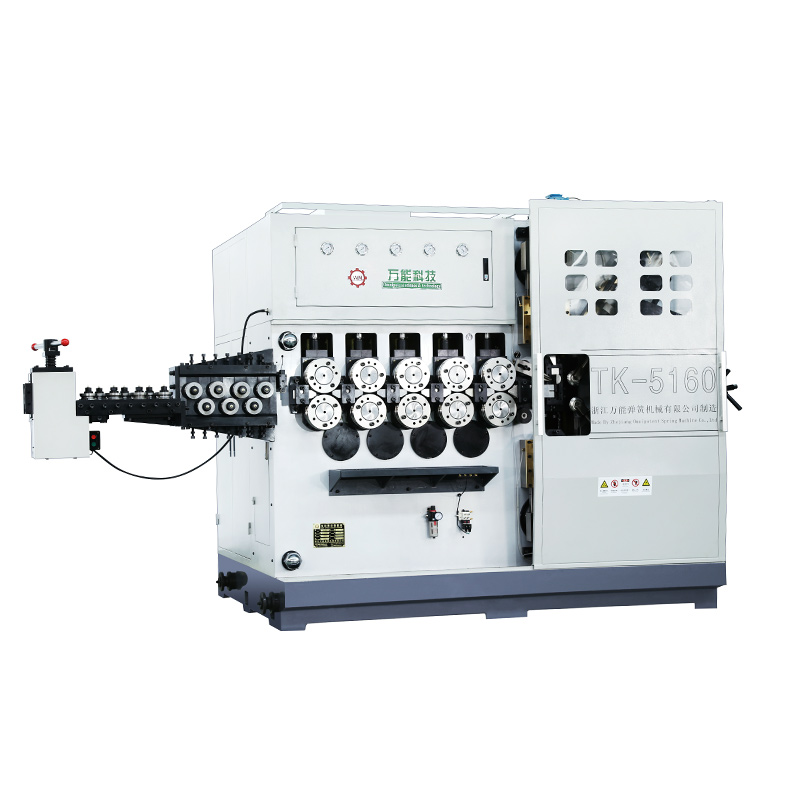
TK-5160 TK-5160 5AKSES CNC FJÆR KVEILMASKIN ...
Se detaljer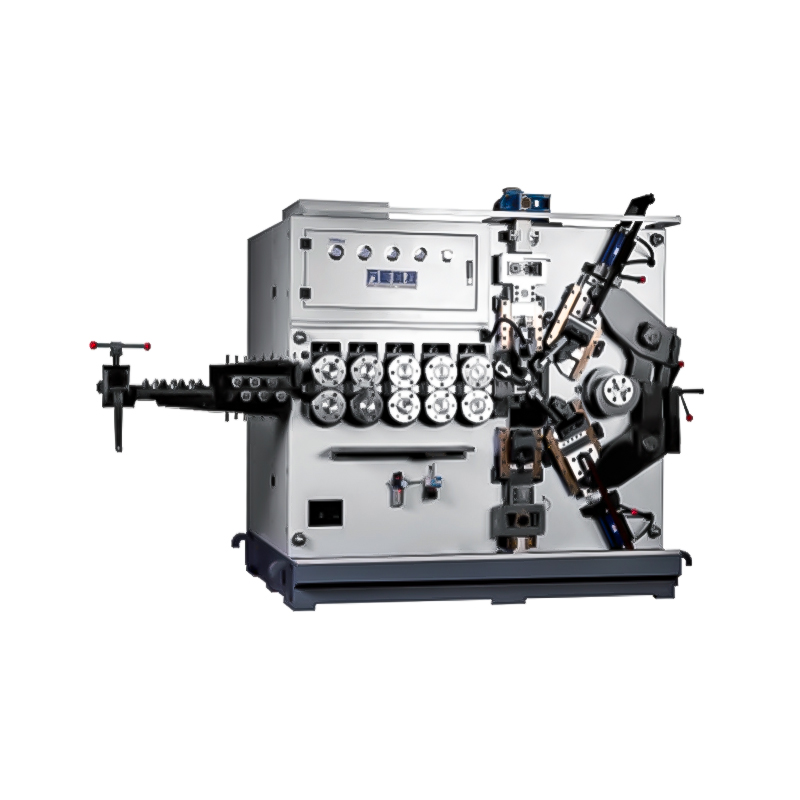
TK-5120 TK-5120 5 AKSE CNC FJÆR KVEILMASKIN ...
Se detaljerMobil QR-kode