Språk

En kompresjonsfjærdesign fungerer bare når kravene til belastning, nedbøyning og tretthet er balansert med egenskapene til maskineriet som utgjør den. Begynn med fjærhastigheten, sjekk deretter spenning og solid høyde, og bekreft til slutt toleransene med produksjonsteamet. Å få denne sekvensen riktig sparer uker med prøving og feiling.
Denne veiledningen går gjennom kjernedesignparametrene, et trinn-for-trinn beregningseksempel, typiske produksjonstoleranser og utstyrsvalgene som avgjør om trykkfjæren din kan bygges konsekvent.
Den fjærhastighet (k) er den viktigste designverdien. Den definerer belastningen som kreves for å komprimere fjæren med en millimeter. Formelen for en spiralformet trykkfjær er k = G d^4 / (8 D^3 Na), hvor G er skjærmodulen, d er tråddiameter, D er gjennomsnittlig spolediameter og Na er antall aktive spoler. Økende tråddiameter har den sterkeste effekten på hastigheten fordi den heves til fjerde potens; økende middeldiameter eller aktive spoler gjør fjæren mykere.
Andre parametere inkluderer fri lengde, solid høyde, pitch, totale spoler, indeksforhold og spenning. Fjærindeksen C = D/d skal normalt være mellom 4 og 12. En lavere indeks gir mer belastning på innsiden av spolen; en høyere indeks gjør at fjæren spenner seg og er følsom for sidebelastninger.
| Parameter | Symbol | Typisk rekkevidde | Effekt på ytelse |
|---|---|---|---|
| Tråddiameter | d | 0,5–20 mm | Sterkest innflytelse på hastighet og stress |
| Gjennomsnittlig spolediameter | D | 3–100 mm | Nedre D stivner fjæren |
| Vårindeks | C | 4–12 | For lavt forårsaker høyt stress, for høyt forårsaker knekking |
| Aktive spoler | Na | 2–20 | Flere spoler myker opp våren |
| Fri lengde | Lf | Bestemt av design | Sett over solid høydeavbøyning |
| Totalt spoler | Nt | Na 2 | Legger til 2 for lukkede og jordede ender |
Den ends of the spring matter too. Lukket og slipt ender er vanlige for trykkfjærer som trenger en flat sitteflate. Lukkede ender uten sliping gir bedre utmattelseslevetid, men mindre flathet. Totale spoler er vanligvis aktive spoler pluss 2 for lukkede ender.
Trykkfjærer brukes på mange felt, og designkravene kan skifte raskt når applikasjonen er en bil- eller mobilitetssystem . I slike tilfeller blir utmattelseslevetid og dimensjonskonsistens enda mer kritisk.
Anta at du trenger en fjær som leverer 100 N kraft ved 25 mm avbøyning . Bruk oljeherdet fjærstål med skjærmodul G = 80 000 N/mm². Velg tråddiameter d = 2,0 mm og gjennomsnittlig spolediameter D = 20 mm.
Den calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. Øk d til 2,2 mm eller D til 22 mm å redusere stress. Merk at hvis D øker, synker fjærhastigheten, så Na må reduseres for å opprettholde k.
For dynamiske fjærer er en konservativ industriell tommelfingerregel å holde den gjennomsnittlige spenningen under 0,45 × ultimate strekkfasthet (UTS) og den vekslende spenningen under 0,30 × UTS. Verifiser alltid det endelige designet mot den faktiske materialkarakteren.
 TK-320B 3-akset CNC fjærkveilingsmaskin med pitchkontroll Denne CNC-spolen har uavhengig stigningsaksekontroll og høyhastighets synkron drift, noe som gjør den ideell for å produsere kompresjonsfjærer med presis stigning og konsekvent trådmating, som fremhevet i den foregående diskusjonen om spenningsdesign. Se produkt →
Kompresjonsfjærtoleranser er ikke bare en ettertanke. De bestemmer om fjæren kan produseres til akseptable kostnader og konsistens. Tabellen nedenfor viser typiske toleransenivåer som en CNC-fjærspiralmaskin kan oppnå i normal produksjon.
| Parameter | Toleranse | Notater |
|---|---|---|
| Ytre diameter | ±0,1 mm for d ≤ 3 mm | ±0,2 mm for større ledning |
| Fri lengde | ±0,3 til ±0,5 mm | Avhenger av totalt spoler |
| Spring rate | ±5 % til ±10 % | Påvirker last ved nedbøyning |
| Totalt spoler | ±0,25 spoler | Styres av CNC-mating |
| Firkantethet | 0,02 mm per 10 mm lengde | Målt mot flat sete |
| Parallellitet av jordender | 0,05 mm | Krever slipeoperasjon |
En strammere toleranse enn disse verdiene er mulig, men hver reduksjon i toleranseområdet øker kostnadene fordi det krever mer inspeksjon og oppsettstid. Design for den bredeste toleransen som søknaden din kan akseptere , og spesifiser fjærhastigheten hvis belastningen ved en viss nedbøyning er det som virkelig betyr noe.
Den CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 CNC-625D 4-akset CNC fjærformingsmaskin med deteksjon Utstyrt med fire akser og automatisk deteksjon, stopper denne formingsmaskinen ved defekter og tillater parameterjusteringer, og sikrer repeterbar produksjon av ulike fjærformer, som støtter design-til-produksjon kontinuiteten nevnt ovenfor. Se produkt →
En trykkfjærdesign er bare så god som maskinen som danner den. CNC-fjærformingsmaskiner kontrollerer trådmatingen, opprullingsstigningen, den ytre diameteren og kuttelengden elektronisk. Dette er grunnen til at et design som er godt tilpasset utstyret kan gjentas tusenvis av ganger uten drift.
Den number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read hvordan fungerer en CNC fjærmaskin . Dette hjelper deg å se hvorfor visse fjærdesigner er lettere å produsere enn andre.
Når en fjær har høy fjærindeks eller svært liten tråddiameter, trenger maskinen nøyaktig trådspenningskontroll. Ellers kan stigningen variere langs fjærlengden, noe som forårsaker en inkonsekvent hastighet. Sammenkobling av et realistisk design med riktig CNC-formingsmaskin er den raskeste veien til en stabil produksjonsprosess.
 CNC fjærende slipemaskinserie for presisjonsfinishing Denne serien tilbyr CNC-sliping med servostyrte hjul og automatisk inspeksjon, egnet for sliping av fjærender fra 0,3 til 12 mm tråd, noe som sikrer flathet og parallellitet som kreves før montering i krevende bruksområder. Se produkt →
Den material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
Etter kveiling har fjæren indre restspenninger som kan redusere utmattelseslevetiden. En springtempereringsovn brukes for å avlaste materialet og stabilisere dimensjonene. Dette trinnet er ikke valgfritt for høyytelsesfjærer. Varmebehandlingstemperaturen er lav nok til å unngå å endre mikrostrukturen, men høy nok til å slappe av viklingsspenningene.
For fjærer med slipte ender sørger en CNC fjærslipemaskin for at endeflatene er flate og parallelle. Dette forbedrer belastningsfordelingen på fjæren og forhindrer for tidlig slitasje på motflaten. Den grinding operation is especially important when the spring is assembled in a compact cavity.
Dense mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
Denne sjekklisten hjelper deg med å levere et komplett design som kan produseres til din fjærprodusent.
Den spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
Start fra nødvendig spenning og fjærhastighet. En tykkere ledning gjør fjæren stivere og øker spenningen for en gitt belastning, så ledningsdiameteren må balanseres mot gjennomsnittlig spoldiameter og antall aktive spoler.
Fjærindeks er forholdet mellom gjennomsnittlig spolediameter og tråddiameter. Den bør være i området 4 til 12. En lav indeks øker indre stress og gjør kveiling hard; en høy indeks gjør fjæren ustabil og utsatt for knekking.
Ja. Fjærhastigheten er omvendt proporsjonal med kuben av aktive spoler, så reduksjon av aktive spoler stivner fjæren. Men du må også holde de totale spolene og fri lengde innenfor praktiske grenser.
Tempering lindrer restspenningene som introduseres ved kveiling. Det stabiliserer fjærdimensjonene og forbedrer utmattelseslevetiden. For de fleste høyytelsesfjærer kan ikke dette trinnet hoppes over.
Spesifiser den strammeste toleransen som funksjonen kan rettferdiggjøre, ikke den strammeste maskinen kan holde. Hvis belastningen i en gitt høyde er viktigere, tolerer fjærhastigheten i stedet for den frie lengden.
Trykkfjærdesign er en balanse mellom beregninger og praktisk produksjon. Den våren som fungerer best på papiret er ikke alltid den som er lettest å lage. Ved å holde materialet, toleransene og maskinkapasiteten i sikte fra starten, kan du unngå vanlige feil og få en fjær som yter jevnt gjennom hele levetiden.
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer
TK12120 TK-12120 12AXES CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-6160 TK-6160 CNC FJÆR RULLEMASKIN ...
Se detaljer
TK-6120 TK-6120 CNC FJÆR RULLEMASKIN ...
Se detaljer
TK-5200 TK-5200 5AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer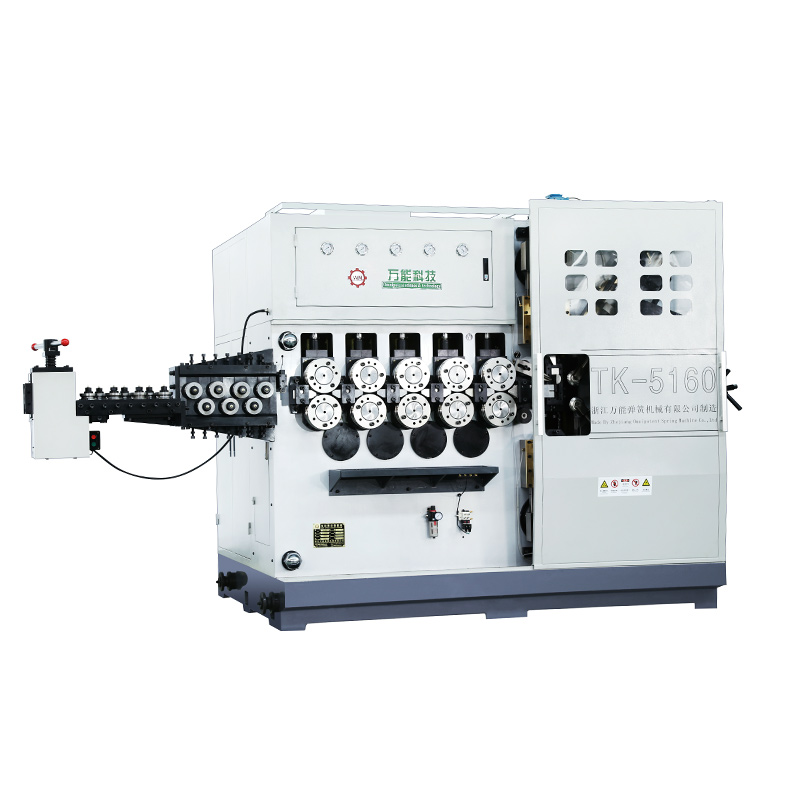
TK-5160 TK-5160 5AKSES CNC FJÆR KVEILMASKIN ...
Se detaljer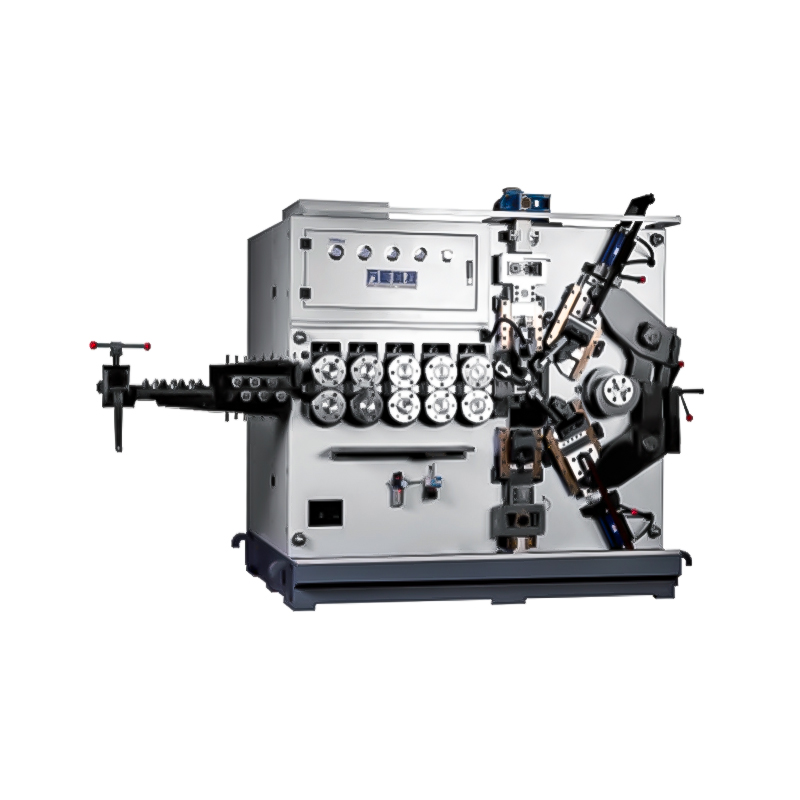
TK-5120 TK-5120 5 AKSE CNC FJÆR KVEILMASKIN ...
Se detaljerMobil QR-kode