Språk

En kompresjonsfjær spenner seg når aksen bøyes sidelengs i stedet for å holde seg på linje med lasten. Ingenting er sprukket, ledningen er ikke underdimensjonert, og hastigheten målt på en kort prøve var korrekt. Fjæren har rett og slett blitt ustabil, og når den først bøyer seg, slutter hvert tall på tegningen å bety det den betydde.
Her er det korte svaret før detaljene. Fjærknekking er et stabilitetsproblem, ikke et styrkeproblem. Tre variabler avgjør det meste: slankhetsforholdet (fri lengde delt på gjennomsnittlig spolediameter), måten de to endene sitter mot setene, og hvor mye bevegelse fjæren blir bedt om å absorbere. Produksjonskontrollen avgjør da om en fjær som er stabil på papir holder seg stabil i bingen.
En spiralfjær under aksial belastning oppfører seg delvis som en søyle og delvis som en fleksibel aksel. Helixen bærer lasten hovedsakelig i torsjon, men den har også en bøyestivhet, og den bøyestivheten faller når fjæren komprimeres. Når den påførte belastningen utvikler selv en liten sidekomponent, gjennom et sete utenfor midten, en buet wire eller en lett avsmalnet ende, vokser sideavbøyningen raskere enn den aksiale avbøyningen. Det er øyeblikket fjæren slutter å være en fjær og begynner å være en ustabil stag.
I produksjonen vises knekking sjelden som en dramatisk sidelengs snap. Den viser seg som en fjær som gnider boringen sin, bærer et blankt polert bånd langs den ene siden av spolene, mister fri lengde, eller gir en belastning ved 80 prosent nedbøyning som er målbart lavere enn hastighetsberegningen forutsagt.
Vårdesignpraksis over hele verden fungerer fra to dimensjonsløse tall. Den første er Lf/D , fri lengde delt på gjennomsnittlig spolediameter. Det andre er nedbøyning delt på fri lengde , skrevet som en brøkdel av Lf. Standard knekkkurver plotter mot hverandre, og hvert punkt over kurven betyr at fjæren forventes å bøye seg.
En mye brukt screeningregel fra vårens designlitteratur er det en trykkfjær med Lf/D under ca. 2,6 vil ikke spenne seg , uavhengig av hvor langt den er komprimert. Mellom omtrent 2,6 og 4 avhenger risikoen av kjøre- og sluttforhold, og over 4 bør fjæren behandles som en styrt komponent fra starten av designet, ikke som en ettertanke.
Sluttbetingelser har betydning fordi de endrer den effektive lengden på den ekvivalente kolonnen. I det klassiske Euler-forholdet varierer den kritiske belastningen med en delt på kvadratet av den effektive lengdefaktoren K , så å forbedre K fra 1,0 til 0,5 dobler ikke knekkterskelen, den firdobler den.
| Slutttilstand i monteringen | Effektiv lengdefaktor K | Relativ knekkmotstand | Hvordan det ser ut i ekte maskinvare |
|---|---|---|---|
| Lukkede og slipte ender på flate parallelle plater | 0.5 | Høyest | Maskinbearbeidede lommer, flate holdere, slipte endeflater |
| Lukkede ender, parallelle men ikke jordet | 0.7 | Moderat til høy | Som-kveilede ender på flate skiver eller stemplede seter |
| Den ene enden er fri til å vippe | 1.0 | Lavt | Sfærisk sete, buet holder, konisk lomme |
| Sitter i en slitt, konisk eller overdimensjonert lomme | 2.0 | Veldig lavt | Omarbeidede hus, støpte seter, resirkulert inventar |
Et designdiagram beskriver den gjennomsnittlige våren. Knekkeplager kommer alltid fra halen av fordelingen, hvor tre eller fire små avvik står på linje i samme retning. I praksis forårsaker følgende variasjonskilder de fleste klagene vi ser på butikkgulvet og i kunderevisjoner.
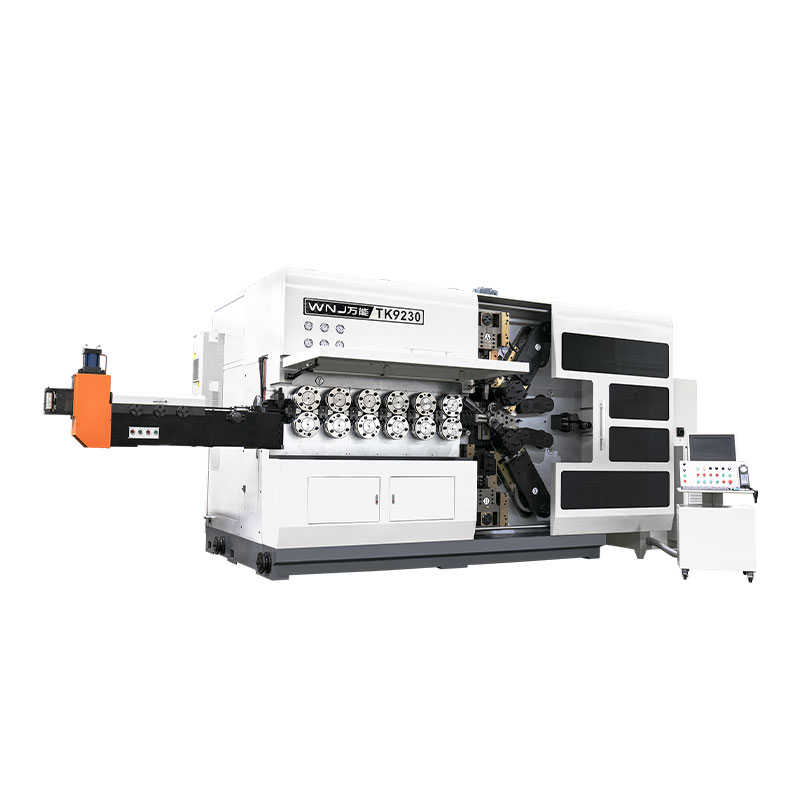
Servostyrt kveil tar direkte opp dette. Programmerbar stigning, korrigering av utvendig diameter med lukket sløyfe og konsekvent trådmatingstrykk holder fri lengde, stigning og diameter inne i et tett bånd, som er den billigste måten å flytte en hel produksjon bort fra knekkkurven.
 TK-335 3AKSET CNC FJÆR KVEILMASKIN TK-335 3AKSET CNC FJÆR KVEILMASKIN Se produkt →
På utstyr av denne klassen håndteres trådmating, stigning og diameterkorreksjon av kontrollsystemet i stedet for av mekaniske kammer, så en endring av trådpartiet betyr ikke automatisk en endring av fjærgeometrien. For en fjær som bare er marginalt stabil, er repeterbarheten ofte forskjellen mellom en bestått og en sviktende første artikkel.
Regnestykket her er sløvt og verdt å gjøre før du endrer noen ledningsstørrelse. En tre graders tilt på en endeflate av en fjær med 100 mm fri lengde setter den fjerne enden ca. 5,2 mm av aksen , fordi tre grader har en tangens på omtrent 0,052. Så mye eksentrisitet er nok til å skyve en kantfjær over knekkkurven ved det første kompresjonsslaget.
God slipepraksis tar sikte på en flat kontaktflate over minst tre fjerdedeler av tråddiameteren, med de to endeflatene parallelle med innenfor en liten brøkdel av tråddiameteren. Slipeoperasjonen må også unngå overoppheting av trådendene: slipebrenning, synlig som strå eller blå temperamentfarge, etterlater et lokalt mykere hengsel på enden av fjæren, akkurat der søylebelastningen innføres.
 CNC-fjærslipemaskinprodusent WNM2.5 WNM CNC FJÆREND SLIPEMASKIN Se produkt →
Automatiske endeslipere med kontrollert matehastighet og slipetrykk fjerner operatørvariabelen. Der en endeflate er slipt ujevnt, vil ingen mengde nedstrøms inspeksjon gjenopprette den tapte rettheten, og fjæren vil fortsette å bli avvist for et symptom som ser ut som et designproblem.
Kaldviklede kompresjonsfjærer bærer store restspenninger fra kveiloperasjonen. Uten en avspenningssyklus slapper disse spenningene sakte av under belastning, og fjæren mister både fri lengde og retthet. Kaldviklede karbonstålfjærer avlastes vanligvis et sted i området 200 til 300 C i 30 til 60 minutter, med det nøyaktige vinduet avhengig av trådkvalitet og spenningsnivået designet tillater.
Ovnsdetaljene som betyr noe for knekking er jevnhet, ikke topptemperatur. Hvis den ene siden av lasten sitter i en kjøligere sone, avlaster den ene siden av spolen mindre stress enn den andre, og fjæren forlater ovnen allerede bøyd. En enhetlig arbeidssone innen noen få grader Celsius er det som skiller en ovn som støtter rette fjærer fra en som stille genererer skrap.
Varmsårede kilder går gjennom en annen rute, med en austenitiserende, slukkende og tempererende sekvens ved mye høyere temperaturer. Her produserer en ujevn slukking en bue som ingen endesliping kan korrigere, fordi krumningen går gjennom hele fjærkroppen i stedet for å sitte i endene.
 WNJ210 Spring Temper Furnace (Panint-serien) Panint Series WNJ SPRING TEMPER OVN Se produkt →
Uansett hvilken ovnsdesign som brukes, er den praktiske testen enkel: kjør en batch, la den avkjøles i et rett stativ, og mål aksebuen på en overflateplate. Hvis baugen korrelerer med posisjonen i ovnen i stedet for med posisjonen i spolen, er varmebehandlingen problemet, ikke viklingsmaskinen.
Når en fjær allerede knekker seg i feltet, er dette spakene som faktisk endrer resultatet, omtrent i rekkefølge etter hvor mye de koster å implementere.
Buckling legger igjen bevis lenge før det blir en klage. En grunnleggende innkommende inspeksjonsrutine vil fange opp det meste.
Knekking er sjelden et enkeltdelt problem. Det er et systemproblem, og bransjene med minst toleranse for sideveis bevegelse i en sammenstilling føler det først.
I kjøretøyoppheng og seteapplikasjoner endrer en fjær som bøyer seg inne i setet hjulhastigheten, sliter på seteisolatoren og produserer støy som kundene rapporterer umiddelbart. I produksjon av bilfjærer , konsistens av spolediameter og enderetthet behandles som funksjonelle krav av nettopp denne grunn. Ventiltogfjærer opererer i tette hull der all sidekontakt blir til slitasje på holderen og hodet. Luftfarts- og medisinske enheter bruker ofte lange, slanke fjærer i trange boringer, så designere bygger inn en guide fra den første skissen i stedet for å vente på en testfeil. Telekom- og kontaktfjærer er korte nok til at knekking sjelden er et problem, men de samme stignings- og sluttkvalitetskontrollene som forhindrer knekking beskytter også kontaktkraftens konsistens.
Det kommersielle poenget er enkelt. En knekkfeil oppdages vanligvis ved montering eller etter levering, noe som betyr omarbeid, sortering og designgjennomgang. Alle tre kostet langt mer enn løpet med spoletråd som ville ha fjernet tilstanden ved maskinen.
En mye brukt screeningsverdi er et Lf over D-forhold på ca. 2,6. Under det behandles ikke knekking som et praktisk problem. Over omtrent 4 bør fjæren styres eller designet bør omarbeides. Mellom disse to figurene avhenger svaret av hvor mye av den frie lengden du bruker og av sluttforholdene.
Nei. Knekkterskelen nås vanligvis ved 60 til 80 prosent av den beregnede kritiske nedbøyningen, og fjæren kan sitte i bøyd tilstand over andre halvdel av slaget. Det er derfor en fjær kan bestå en enkeltpunkts belastningstest i arbeidshøyde og fortsatt svikte i drift.
Jordende ender reduserer eksentrisiteten og flytter den effektive lengdefaktoren mot 0,5, noe som kan heve terskelen betydelig. De erstatter ikke en guide på en genuint slank fjær. Sliping fikser lastinnføringen; det kan ikke endre det faktum at selve fjæren er for lang i forhold til diameteren.
Nesten aldri. Knekking avhenger av geometri og av elastisitetsmodulen, og modulen til hvert vanlig fjærstål er innenfor noen få prosent av 200 til 210 GPa. En høyere karakter øker spenningen ledningen kan overleve, som er et tretthets- og fastspørsmål, ikke et stabilitetsspørsmål.
Det gjør den, og effekten er målbar. En kaldviklet fjær som ikke er skikkelig stressavlastet vil slappe av ujevnt under belastning, og avspenningen har en tendens til å være på siden av spolen som bærer den høyeste restspenningen. Resultatet er en bue som vokser over de første hundre syklusene.
Det er det mest pålitelige enkeltmålet, men det gir sine egne problemer: friksjon, slitasjerester og en klaring som må være stram nok til å fungere, men likevel løs nok til å unngå å sette seg fast. Der en føring er umulig, gir nestede fjærer eller en kortere, stivere design med redusert vandring vanligvis et bedre totalresultat.
Knekking er en statisk lateral ustabilitet drevet av belastning og slankhet. Surging er et dynamisk fenomen drevet av eksitasjonsfrekvens, og en kort, knebøy fjær kan eksplodere voldsomt mens den aldri kommer i nærheten av å knekke. Rettelsene er ikke relatert, og derfor må diagnosen komme før den korrigerende handlingen.
Vårknekking er forutsigbar, og det er den gode nyheten. Regn ut slankhetsforholdet, bestem den effektive sluttbetingelsen, plott driftspunktet mot industriens knekkkurve, gå deretter og sjekk om prosessen faktisk kan holde geometrien beregningen antok. I de fleste tilfeller er løsningen en kortere fjær, en slipt ende, en føring i riktig størrelse, eller en viklings- og varmebehandlingsprosess som holder rettheten batch etter batch.
Kjør tallene først, inspiser setene etter det, og bare deretter bytt fjær. Den bestillingen sparer mest tid og mest ledning.
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer
TK12120 TK-12120 12AXES CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-6160 TK-6160 CNC FJÆR RULLEMASKIN ...
Se detaljer
TK-6120 TK-6120 CNC FJÆR RULLEMASKIN ...
Se detaljer
TK-5200 TK-5200 5AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer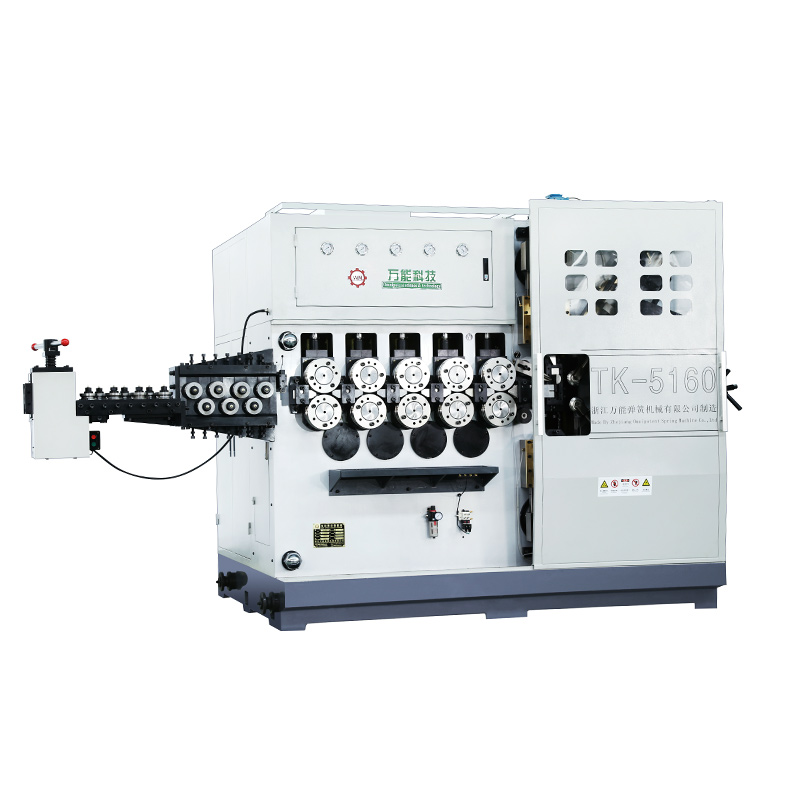
TK-5160 TK-5160 5AKSES CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-5120 TK-5120 5 AKSE CNC FJÆR KVEILMASKIN ...
Se detaljerMobil QR-kode