Språk

En torsjonsfjær er et opprullet mekanisk element som lagrer og frigjør rotasjonsenergi gjennom vinkelavbøyning. Du finner den inne i bildørlåser, garasjeporthengsler, kameralukkere og elektriske brytere. Kraften som holder en musefelle lukket er dreiemoment fra torsjon. Til tross for at den er en liten komponent, krever produksjonen et nivå av presisjon som konvensjonelle håndformingsmetoder ikke kan levere pålitelig.
Den direkte konklusjonen er enkel: Hvis produksjonsmålet ditt er konsistent belastningsnøyaktighet, stram vinkeltoleranse og volumutgang over noen tusen stykker per dag, er en CNC-fjærformingsmaskin ikke en luksus, men et krav. Denne artikkelen forklarer hva torsjonsfjærer faktisk er, hvor de brukes, hvordan de produseres på moderne CNC-utstyr, og hva du bør vurdere når du kjøper en maskin for å lage dem.
En torsjonsfjær fungerer etter prinsippet om dreiemoment. Når en belastning påføres det ene benet av fjæren, vrir trådlegemet seg rundt sin egen akse, og genererer en motkraft. Fordi tråden er kveilet, er mengden av vinkelavbøyning direkte proporsjonal med det påførte momentet innenfor det elastiske området.
To tekniske indekser bestemmer ytelsen. Den vårindeks (gjennomsnittlig diameter delt på tråddiameter) skal forbli i 4:1 til 16:1 rekkevidde. Under 4:1 øker stresskonsentrasjonen betydelig. Over 16:1 mister fjæren stabilitet under belastning. Den svingete retning (venstre eller høyre) har også betydning fordi det bestemmer om dreiemomentretningen stemmer overens med den tiltenkte bruken.
Torsjonsfjærer vises i nesten alle mekaniske enheter som trenger en returkraft eller en pålitelig klemmehandling. Tabellen nedenfor viser de vanligste sektorene og de typiske funksjonene torsjonsfjærer utfører i hver.
| Industri | Søknad | Typisk dreiemoment |
|---|---|---|
| Automotive | Dørlås, vindusregulator, gassretur | 0,2–12 N·m |
| Elektrisk | Effektbryter, relékontakt, bryterfjær | 0,05–2 N·m |
| Medisinsk | Kirurgisk klemme, pilledispenser, medisinsk pumpe | 0,01–0,5 N·m |
Bare i bilsektoren kan et mellomstort kjøretøy bære mer enn 90 torsjonsfjærenheter på tvers av dørsystemer, setejusteringer, pedalretur og nødbremsemekanismer. Denne skalaen forklarer hvorfor fjærprodusenter trenger utstyr som kan holde vinkeltoleranse innenfor ±2 grader mens de kjører i hastigheter rundt 60 til 120 stykker per minutt . Produsenter som betjener dette markedet bør vurdere formingsutstyret sitt mot ikke bare enkeltkomponents nøyaktighet, men også gjennomstrømningsstabilitet. For en fullstendig utstyrskonfigurasjonsveiledning, se vår løsninger for bilindustrien .
Å produsere en torsjonsfjær krever kontrollert trådmating, kveiling, bøying, benforming og kutting. Tre maskinfamilier dominerer denne plassen:
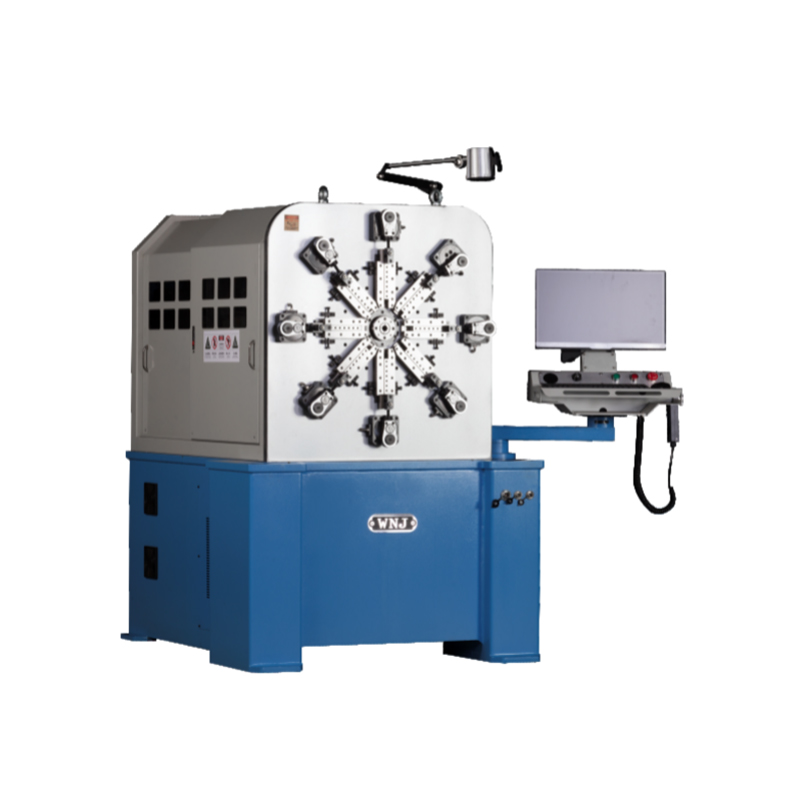 12-akset kamløs CNC-fjærmaskin for komplekse torsjonsfjærer Denne 12-akse kamløse maskinen muliggjør uavhengig servokontroll for intrikate benbøy, noe som reduserer oppsetttiden betraktelig. Den passer til blandede produksjonspartier som krever høy fleksibilitet og presis forming. Se produkt →
En 12-akset kamløs maskin tilbyr den høyeste fleksibiliteten for torsjonsfjærproduksjon. Fordi hver servoakse beveger seg uavhengig, kan maskinen produsere komplekse benbøyninger som normalt vil kreve flere dyser. For produsenter som kjører blandede produksjonspartier, reduserer programmeringsmetoden oppsetttiden fra timer til minutter.
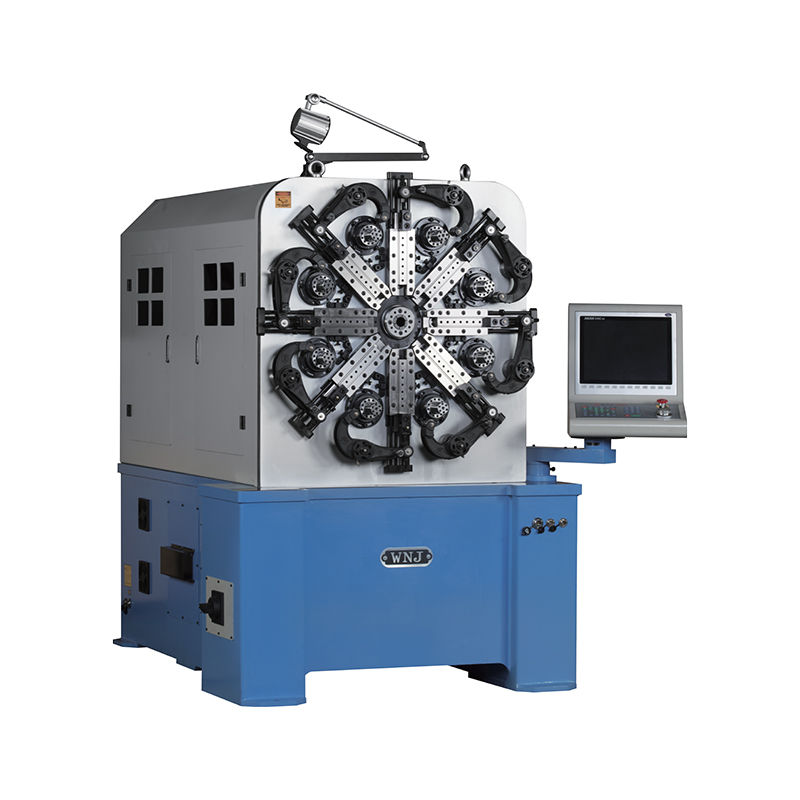 5-akset CNC fjærformingsmaskin for standard torsjonsfjærer En kostnadseffektiv femakset formingsmaskin som tilbyr utmerket vinkelpresisjon på standard torsjonsfjærer. Det balanserer kapitalinvesteringer og vedlikeholdskostnader, noe som gjør det til en ideell mellomløsning. Se produkt →
Fem-akse formingsmaskiner gir en kostnadseffektiv mellomting. De leverer utmerket vinkelpresisjon på standard torsjonsfjærer samtidig som de holder kapitalinvesteringer og vedlikeholdskostnader lavere enn et 12-akset system.
Fjærdesign er en iterativ prosess der geometri og materiale samhandler. Her er parametrene som påvirker både ytelse og produksjonsevne.
En praktisk regel fra produksjonserfaring: hvis det totale toleransebåndet på fjærens frie vinkel er under ±3°, må produksjonsutstyret ha minst 5-akset CNC-kontroll. En 3-akset maskin vil slite med å holde denne toleransen konsekvent over et heldagsskift fordi den er avhengig av mekaniske stopp for flere formingsbevegelser.
Valg av riktig formingsmaskin avhenger av fem faktorer: fjærkompleksitet, nødvendig vinkelnøyaktighet, daglig produksjonsvolum, byttefrekvens og budsjett. Tabellen nedenfor oppsummerer avveiningene på tvers av vanlige maskinkonfigurasjoner.
| Konfigurasjon | Aksetelling | Vinkelnøyaktighet | Byttetid | Best for |
|---|---|---|---|---|
| Tradisjonell kamtype | 3–5 | ±0,15 mm | 3–6 timer | Høyvolum enkle fjærer |
| 5-akset CNC forming | 5 | ±0,05 mm | 30–60 minutter | Midtvolum blandede partier |
| 10/12-akset kamløs | 10–12 | ±0,02 mm | 15–30 minutter | Komplekse torsjonsfjærer |
For et verksted som produserer 5 000 til 20 000 torsjonsfjærer per batch med design som endres tre ganger i uken, gir en 5-akset CNC-formingsmaskin den beste avkastningen på investeringen. En 12-akset kamløs maskin lønner seg når fjærgeometrien er svært kompleks – for eksempel fjærer med tre eller flere bøyninger i ett ben – eller når vinkeltoleransen er mindre enn ±2 grader.
CNC torsjonsfjærmaskiner er elektromekaniske presisjonssystemer. Regelmessig vedlikehold påvirker dimensjonskonsistensen og utstyrets levetid direkte. Her er et praktisk rammeverk basert på tre frekvensnivåer.
En torsjonsfjær gir rotasjonskraft, kalt dreiemoment. Den driver returbevegelser i dørlåsene, kontrollerer inngrepet i clutchmekanismene og holder bryterkontakter under definert trykk. Enhver mekanisme som krever vinkelavbøyning for å generere et gjenopprettingsmoment kan bruke en torsjonsfjær.
Torsjonsfjærer produseres på CNC fjærformingsmaskiner eller kamløse fjærmaskiner. Formingsmaskinen mater tråd gjennom rettevalser, kveiler den rundt en dor eller med servodrevne pinner, og bøyer deretter bena til ønsket vinkelposisjon. For detaljerte arbeidsprinsipper, besøk vår artikkel om torsjonsfjær maskinens arbeidsprinsipper .
Musikktråd er det beste valget for miniatyrpresisjonsfjærer fordi det gir maksimal strekkstyrke. Rustfritt stål 304 foretrekkes når korrosjonsmotstanden oppveier belastningskapasiteten. For industrielle torsjonsfjærer med moderate kostnadsbegrensninger, yter 65Mn fjærstål godt og støttes bredt i eksisterende formingsverktøy.
I teorien kan en kamløs maskin med nok akser danne kompresjons-, torsjons-, forlengelses- og trådbøyningsprodukter. I praksis begrenser produksjonseffektivitet og verktøygeometri denne fleksibiliteten. En maskin som er optimalisert for torsjonsfjærbeinforming kan produsere standard trykkfjærer, men den vil ikke matche produktiviteten til en dedikert kveilmaskin på lange produksjonsserier.
Produksjon av torsjonsfjær er en avveining mellom geometrikompleksitet, vinkelnøyaktighet og produksjonskostnad. For enkle fjærer i store volum forblir en tradisjonell kammaskin brukbar. For blandede, komplekse torsjonsfjærer som krever skift-etter-skift-konsistens, er en CNC kamløs formingsmaskin det definitive valget.
Den viktigste kjøpsbeslutningen er ikke antall akser, men tilpasningen mellom maskinkapasitet og produktets veikart. Hvis presisjons torsjonsfjærer blir en større del av katalogen din, vil en 5-akset eller 12-akset CNC-formingsmaskin raskt dekke kostnadene gjennom redusert omstillingstid og lavere skraphastighet.
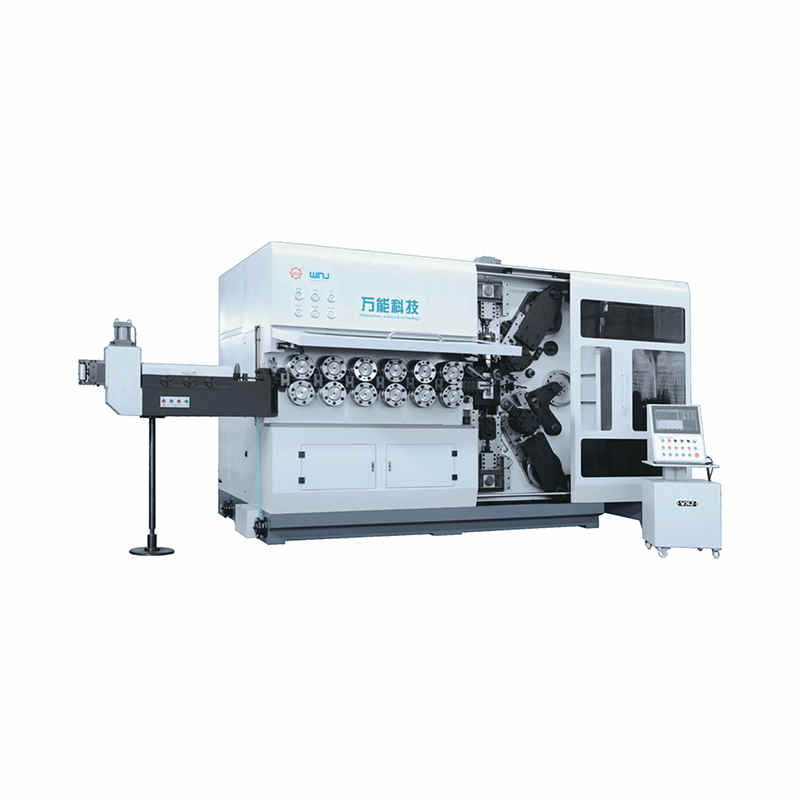
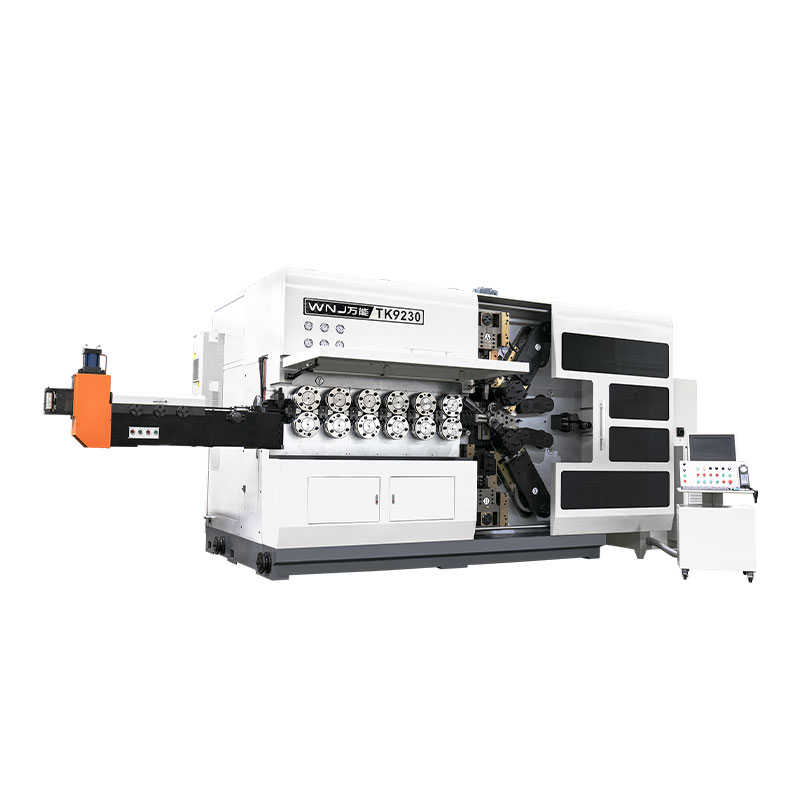
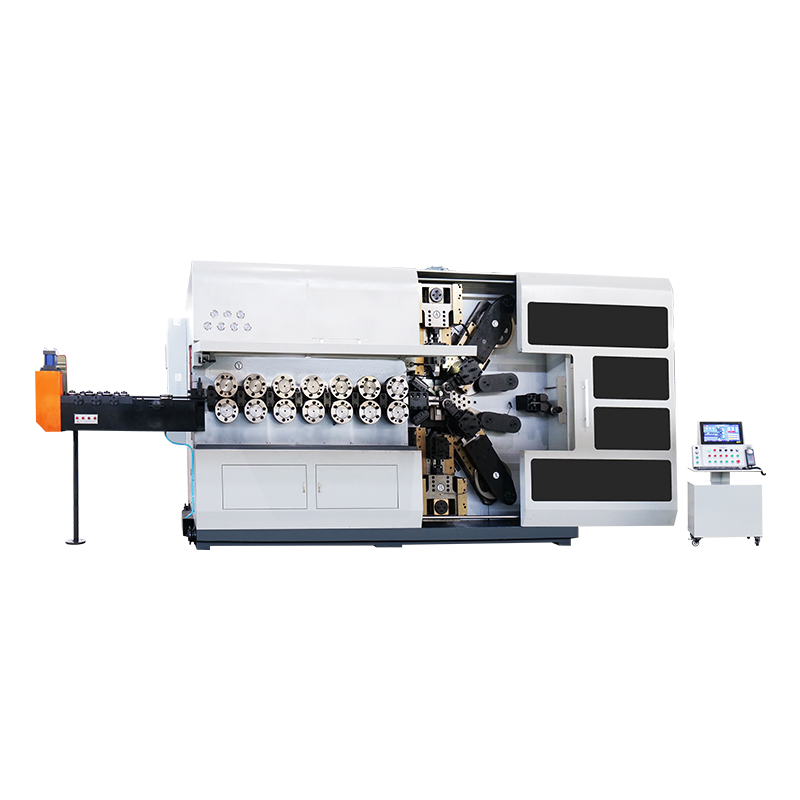
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer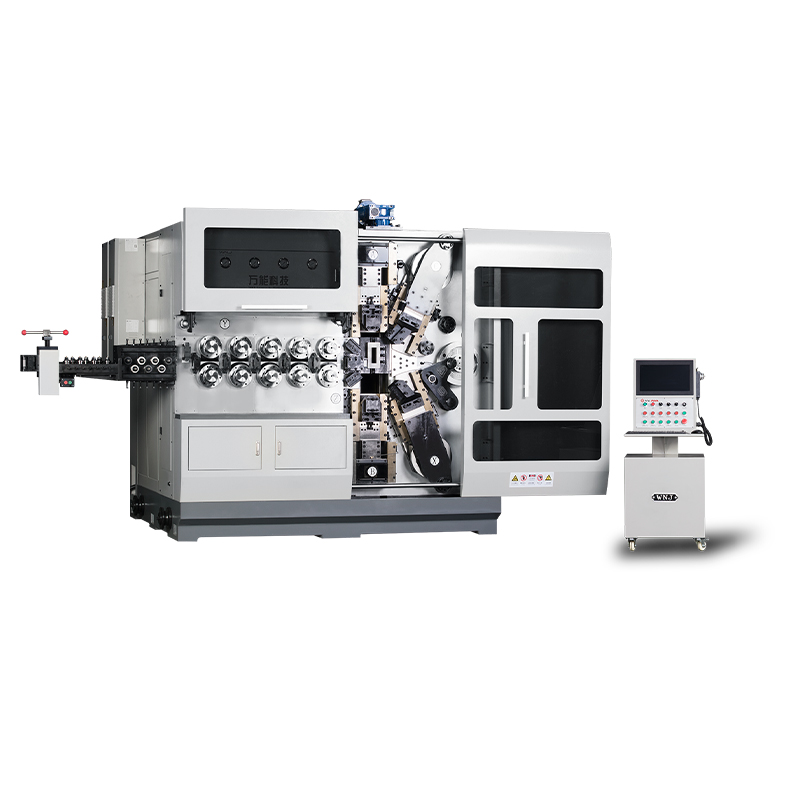
TK12120 TK-12120 12AXES CNC FJÆR KVEILMASKIN ...
Se detaljer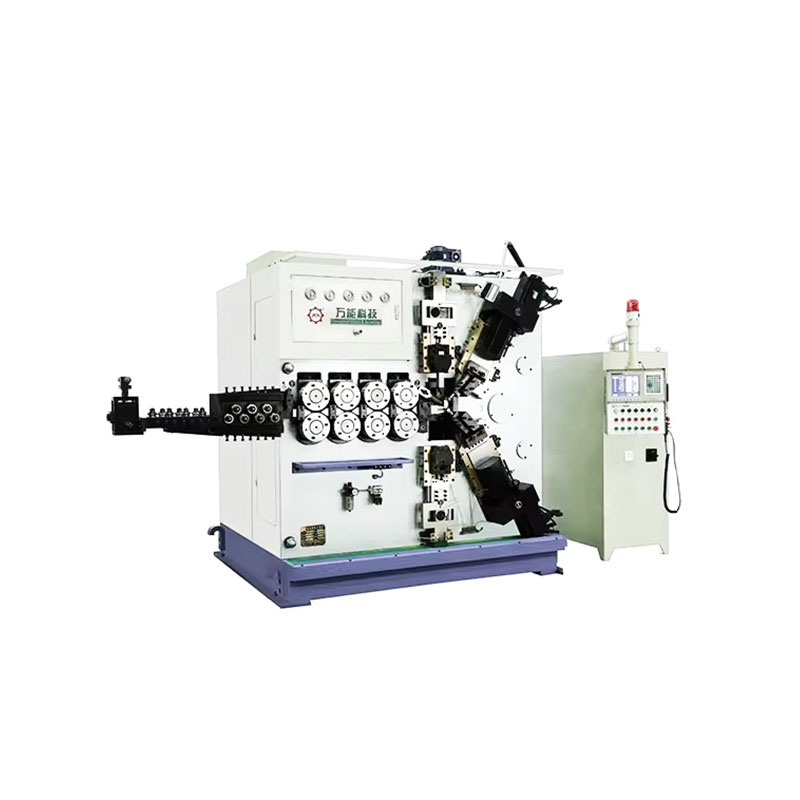
TK-6160 TK-6160 CNC FJÆR RULLEMASKIN ...
Se detaljer
TK-6120 TK-6120 CNC FJÆR RULLEMASKIN ...
Se detaljer
TK-5200 TK-5200 5AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-5160 TK-5160 5AKSES CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-5120 TK-5120 5 AKSE CNC FJÆR KVEILMASKIN ...
Se detaljerMobil QR-kode