Språk

En spiralfjær er en tråd viklet inn i en kontinuerlig spiralspole som lagrer og frigjør mekanisk energi. Når du komprimerer, strekker eller vrir den, bøyer fjæren seg og lagrer energi. Når den ytre kraften fjernes, går den tilbake til sin opprinnelige form. Denne enkle, men kraftige mekanismen er grunnen til at spiralfjærer vises i alt fra biloppheng til de bittesmå knappene på smarttelefonen din.
Ordet "spiralformet" beskriver selve spolegeometrien. Den spiralformen fordeler spenning langs hele lengden av ledningen, noe som betyr at selv en relativt tynn ledning kan bære en betydelig belastning. Hvis du tar en typisk trykkfjær med 2 mm tråddiameter og 25 mm ytre diameter, kan den enkelt håndtere hundrevis av Newtons kraft uten å deformeres permanent. Denne effektiviteten er grunnen til at den spiralformede designen har vært det mest brukte fjærformatet i moderne ingeniørkunst i over 150 år.
For produsenter er den praktiske implikasjonen enkel: Måten du vikler ledningen på, bestemmer hvordan fjæren oppfører seg. Stigning, spireltall, tråddiameter og endekonfigurasjon påvirker alle direkte hvordan fjæren yter i feltet. Å få disse parametrene riktig under produksjon avhenger av fjærfremstillingsmaskinens presisjon.
Bunnlinjen: En spiralfjær konverterer mekanisk energi til elastisk deformasjon og tilbake, og kvaliteten på den konverteringen er definert av hvor nøyaktig den er produsert.Før du velger en produksjonsmaskin, må du tydelig forstå hvilken type spiralfjær du skal produsere. De tre kjernekategoriene krever forskjellige verktøy, oppsett og maskinegenskaper.
Kompresjonsfjærer motstår en aksial trykkkraft. Spolene er plassert med luftspalter mellom dem slik at fjæren kan forkortes når den er belastet. De representerer det største segmentet av fjærmarkedet og produseres i enorme volumer av CNC-spoler. Vanlige bruksområder inkluderer fjæringssystemer for biler, støtdempere, motorventilfjærer, madrasskjerner og industrielt pneumatisk utstyr. En trykkfjær med fri lengde 50 mm og tråddiameter 2,5 mm kan være utformet for å komprimere 20 mm før den når sin solide høyde, noe som betyr at den gir motstand over hele avbøyningsområdet.
Forlengelsesfjærer fungerer på motsatt måte: de motstår en trekkkraft. Spolene er normalt viklet tett sammen uten luftspalte, og fjæren strekker seg når den er belastet. Endene har vanligvis kroker, løkker eller gjengede innlegg for feste. Forlengelsesfjærer vises i trampoliner, garasjeportmekanismer, barnevogner og strammesystemer for transportbånd. Fordi tråden er under aksial strekk, er endekrokens svikt et vanlig problem, og det er nettopp grunnen til at presisjonsformingsverktøy er viktige i viklingsprosessen.
En torsjonsfjær motstår rotasjonsmoment. Endene er plassert slik at de kan festes til komponenter som roterer i forhold til hverandre. Torsjonsfjærer lagrer energi når de vris og frigjør den som rotasjonskraft. De er essensielle i klesklyper, musefeller, klokkemekanismer, bremsesystemer i kjøretøy og elektriske brytere. Designparametrene for torsjonsfjærer inkluderer benlengde og vinkel, som vanligvis krever en CNC-fjærformingsmaskin med fleraksekontroll for å produsere nøyaktig.
Produksjonsprosessen for en spiralfjær er svært deterministisk. Hver operasjon må skje i rekkefølge, og ethvert avvik i ett trinn påvirker fjærkvaliteten direkte. Nedenfor er et praktisk trinn-for-steg-bilde av hva som skjer inne i et fjærfremstillingsanlegg.
Den rå tråden kommer fra en spole og mates gjennom en rettemekanisme. Trådmatingssystemet må opprettholde jevn spenning. Hvis tråden mates med glidning eller ujevn trekk, vil den resulterende stigningen være inkonsekvent, noe som igjen forskyver fjærhastigheten. En godt vedlikeholdt trådmatingsenhet sikrer at tråden kommer inn i formingsområdet med jevn hastighet og kraft.
Dette er kjernen i prosessen. I en CNC-fjærkveilingsmaskin blir ledningen ført rundt en dor eller direkte formet av servodrevne verktøy. Stigningen settes av den aksiale bevegelsen til formingsverktøyene i forhold til trådmatingen. For komplekse fjærgeometrier koordinerer en flerakset formingsmaskin flere servobevegelser samtidig. Det er her akseantallet til maskinen bestemmer produksjonsomfanget ditt.
 CNC Spring Coiling Machine med Multi-Axis Options Denne maskinserien behandler tråddiametre fra 0,3 til 8,0 mm og støtter flere akser for varierte fjærformer. Ideell for produksjon som krever presis vikling og jevn varmebehandlingsytelse. Se produkt →
Etter kveiling må de fleste fjærer varmebehandles for å avlaste indre påkjenninger og oppnå de nødvendige mekaniske egenskapene. For karbonstålfjærer er austenitisering rundt 850°C etterfulgt av oljekjøling og herding ved 350°C til 450°C standard. Tempereringsovnen holder fjæren på temperatur for en nøyaktig varighet. Feil varmebehandling resulterer i sprøhet, for tidlig tretthetssvikt eller inkonsekvent hardhet over hele partiet.
Kompresjonsfjærer krever flate, parallelle ender. Fjærslipemaskiner fjerner materialet for å lage endeflatene. For en høypresisjonsfjær kan flathetstoleransen være så lav som 0,05 mm ut av parallellen. Slipeprosessen oppnår også en presis fri lengde. Uten en skikkelig slipemaskin kan det hende at fjæren ikke sitter riktig i en enhet.
Avsluttende operasjoner inkluderer kuleblending for å forbedre utmattelseslevetiden, belegg for korrosjonsbestandighet og dimensjonal inspeksjon for å verifisere spesifikasjoner. Hver fjær kan inspiseres for fri lengde, ytre diameter, fjærhastighet og overflatekvalitet.
Materialeet er grunnlaget for hver vår. Riktig materialvalg avhenger av driftsmiljø, belastningsforhold, forventet sykluslevetid og kostnadsbegrensninger. Tabellen nedenfor sammenligner materialene som oftest brukes i spiralfjærproduksjon.
| Material | Strekkstyrke | Maks servicetemp | Korrosjonsbestandighet | Primære applikasjoner |
|---|---|---|---|---|
| 65Mn karbonstål | 980-1080 MPa | 120°C | Lavt | Industrielle fjærer for generell bruk |
| 60Si2Mn silisiumstål | 1275-1375 MPa | 200°C | Lavt | Kraftige fjærer for biler |
| 304 Rustfritt | 515-675 MPa | 300°C | Høy | Medisinsk utstyr, matforedling, utendørs utstyr |
| 316L rustfritt | 485-620 MPa | 350°C | Veldig høy | Kjemisk prosessering, marin, farmasøytisk |
| 17-7PH Nedbørsherding | 1650-1900 MPa | 400°C | Høy | Luftfartskomponenter, høyytelsesmaskineri |
| Fosfor bronse | 510-650 MPa | 100°C | Middels | Elektriske kontakter, kontakter, brytere |
Fra et produksjonsperspektiv, jo hardere materialet er, desto større er utfordringen for kveilmaskinen din. Materialer med høy strekkfasthet som 17-7PH krever mer formingskraft og mer stive maskinkomponenter. Hvis du planlegger å jobbe med eksotiske legeringer, velg en maskin med tilstrekkelig servomoment og herdet verktøy.
Hver fjær er definert av seks kjerneparametere. Å forstå disse er avgjørende enten du designer en fjær eller konfigurerer en maskin for å produsere den. Når en av disse endres, endres også andre egenskaper.
Ledningsdiameter (d)
Tykkelsen på ledningen. Dobling av tråddiameteren øker fjærhastigheten med en faktor på 16 fordi hastighetsligningen avhenger av d^4. Små endringer i tråddiameter forårsaker store endringer i kraft.
Gjennomsnittlig spolediameter (D)
Den gjennomsnittlige diameteren til spolen. Fjærhastigheten er omvendt proporsjonal med D^3, så en 10 prosent økning i spolediameter reduserer stivheten med nesten 27 prosent.
Tonehøyde (p)
Avstanden mellom tilstøtende spoler. Pitch styrer direkte ledig plass og maksimal avbøyning. En større stigning gir mer bevegelse før fjæren når solid høyde.
Antall aktive spoler (n)
Antall spoler som faktisk bøyer seg under belastning. Færre aktive spoler gir en stivere fjær; mer aktive spoler gir en mykere fjær.
Fri lengde (L0)
Lengden på fjæren når ingen belastning påføres. Fri lengde stilles inn under vikling og påvirkes av antall spoler og stigning.
Fjærfrekvens (k)
Kraften som kreves per avbøyningsenhet. Formelen for trykkfjærer er k = Gd^4 / (8D^3n), hvor G er skjærmodulen til materialet.
For et produksjonsmiljø er den mest kritiske innsikten denne: små endringer i tråddiameter forårsaker eksponentielle endringer i fjærhastighet. En wireleverandør som leverer materiale med ±0,02 mm variasjon kan føre til at fjærhastigheten svinger med ca. 15 prosent. Dette er grunnen til at presisjonstrådmåling og akseptkontroll er obligatorisk.
Maskinen du velger avgjør ikke bare hvilke fjærer du kan produsere i dag, men hvilke typer bestillinger du kan akseptere i fremtiden. Det er tre primære maskintyper å vurdere, og de tjener hver sin produksjonsprofil.
Dette er arbeidshestene til høyvolums trykkfjærproduksjon. De opererer med svært høye hastigheter og er vanligvis konfigurert med 3 til 7 akser. Hvis virksomheten din fokuserer på standard trykkfjærer i store mengder, gir en dedikert spiralmaskin med automatisk trådmating den beste kostnaden per fjær. Produksjonshastigheter på moderne maskiner kan overstige 150 spoler per minutt avhengig av fjærstørrelse.
En formingsmaskin tilbyr mer allsidighet fordi den bruker uavhengig kontrollerte akser for å flytte flere formingsverktøy. En 5-akset formingsmaskin kan bytte mellom kompresjons-, torsjons- og forlengelsesfjærer uten omfattende omverktøy. Den utmerker seg i middels opplag og når produktmiksen er mangfoldig. Det bredere bevegelsesområdet lar deg lage fjærer med variabel stigning, avtrappede fjærer og fjærer med spesielle endekonfigurasjoner.
 Allsidig CNC fjærformingsmaskin for komplekse former Med uavhengig kontrollerte akser, håndterer denne formingsmaskinen forskjellige fjærtyper uten omfattende omverktøy. Dens fleksibilitet passer til medium løp og variabel tonehøyde eller spesielle endekonfigurasjoner. Se produkt →
Kamløse maskiner bruker servodrevne kniver i stedet for mekaniske kam. Oppsetttiden er vesentlig kortere fordi det ikke er noen fysiske kamprofiler å lage eller justere. For små batchproduksjoner og hyppige omstillinger sparer kamløse maskiner betydelig tid. De er spesielt gode for komplekse trådformer og fjærgeometrier som ville være vanskelig å oppnå med konvensjonelle cams.
Når du evaluerer maskiner, bør du først vurdere antall akser. Hver akse er en uavhengig kontrollert servomotor. En 3-akset maskin kan produsere grunnleggende trykkfjærer. En 5-akset maskin dekker de fleste standard fjærtyper. En 10-akset maskin gir maksimal fleksibilitet for intrikate trådbøyninger og svært komplekse geometrier. Disse forskjellene i kapasitet betyr noe når kundene dine kommer tilbake med et bredere utvalg av fjærspesifikasjoner.
Før du forplikter deg til en maskin, gå gjennom produsentens originalutstyrs serviceopptegnelse og tilgjengelighet av reservedeler. En velbygd maskin fra en fabrikk med jevn kvalitetskontroll vil holde oppsettet lenger. Hvis du er i markedet for en ny fjærmaskin, er det ikke noe bedre utgangspunkt enn å undersøke den detaljerte veiledningen om hvordan kjøpe en god fjærmaskin før du inngår en avtale.
En realistisk utvalgsregel
Høyvolum, enkle fjærer: kveilmaskin. Blandede produkter, medium serier: formingsmaskin med 5 akser eller mer. Små partier, stor variasjon: kamløs maskin. Beslutningen din bør være drevet av ordreprofilen du forventer et år fra nå, ikke bare arbeidet du har i dag.
Vårkvalitetssvikt fører til avviste partier, tapt produksjonstid og skadede kundeforhold. De vanligste kvalitetsproblemene kommer fra tre kilder: materialvariasjon, maskinfeiljustering og inkonsekvent varmebehandling.
En fokusert rutine for kvalitetskontroll fanger opp disse tidlig. Som et minimum bør hver batch kontrolleres for fri lengde, ytre diameter og fjærhastighet på prøvetakingsbasis. Når du kjører en kritisk applikasjon, bør du vurdere 100 prosent kontroll av fri lengde og toleransedimensjon.
Hvis du opplever kvalitetsproblemer i din eksisterende fjærdrift, spores mange av dem tilbake til maskinoppsettet i stedet for selve maskinen. Forstå de vanlige misforståelsene ved bruk av fjærmaskin kan hjelpe deg med å identifisere og korrigere problemer som i det stille tærer på gjennomstrømning og kvalitet.
Drivprinsipp: konsistens i wire, verktøy og varmebehandling gir fjærer som oppfyller spesifikasjonene kjøring etter kjøring.
Helical springs er overalt. Å forstå de spesifikke kravene til hver bransje hjelper deg med å plassere produksjonskapasiteten nøyaktig.
Bilindustrien er den klart største forbrukeren av spiralfjærer. Et enkelt passasjerkjøretøy kan inneholde mellom 25 og 40 fjærer, inkludert fjæringsfjærer, ventilfjærer, clutchfjærer og bremsefrigjøringsfjærer. Opphengsfjærer bruker ofte silisiumståltråd som 60Si2Mn fordi den gir høy styrke og utmerket utmattelsesmotstand. Toleransene er krevende: ventilfjærer kan kreve lastvariasjon på mindre enn 5 prosent over en batch.
Medisinsk utstyr krever den høyeste pålitelighet og renslighet. Fjærer som brukes i kirurgiske instrumenter, infusjonspumper og ortopediske implantater er ofte laget av 316L rustfritt stål. De må ha null overflateforurensning og oppfylle svært små dimensjonstoleranser. En fjær brukt i en bærbar insulinpumpe kan ha en tråddiameter på bare 0,3 mm, noe som krever en maskin som er i stand til presis håndtering av fin tråd.
Luftfartsfjærer fungerer under ekstreme forhold. De må opprettholde jevn ytelse fra -50°C til 150°C og tåle høye vibrasjoner. Materialer som 17-7PH nedbørsherdende rustfritt er vanlige. Hver fjær som brukes i flykritiske systemer blir vanligvis testet for belastning på flere punkter i avbøyningsområdet før montering.
I kontakter og brytere brukes torsjonsfjærer i miniatyr for å opprettholde kontakttrykket. Fosforbronse er vanlig her fordi det gir god ledningsevne og korrosjonsbestandighet. Disse fjærene er svært små, ofte med tråddiametere under 0,5 mm, og krever maskiner med utmerket fintrådhåndteringsevne.
 Presisjons 3-akset formingsmaskin for miniatyrfjærer Denne CNC-maskinen er designet for håndtering av fintråd, og sikrer nøyaktig forming av små torsjonsfjærer som brukes i elektronikk. Den tilbyr høy aksial oppløsning og stabil ytelse for trange toleranser. Se produkt →
Hver bransje har sine egne sertifiserings- og materialkrav. Før du begynner på en ny sektor, kontroller at maskinen din kan jobbe med de nødvendige materialene og oppfyller bransjens typiske toleransebånd. Produserer du fjærer til elektronikkindustrien er en maskin med høy aksial oppløsning og lav termisk drift et must.
Fjærmaskiner er presisjonsutstyr. Forskjellen mellom en maskin som går pålitelig i ti år og en som trenger hyppige reparasjoner kommer ned til vedlikeholdsdisiplin. Her er en praktisk vedlikeholdsplan som holder produksjonslinjen din sunn.
Et lite problem som oppdages tidlig, koster noen minutter å fikse. Det samme problemet som ikke blir oppdaget kan føre til en flerdagers nedleggelse og et avvist parti fjærer. Vedlikeholdsprosessen din bør være systematisk og dokumentert. I mange tilfeller avslører en enkel logg over verktøyslitasje og maskinjusteringer mønstre som forutsier feil før de skjer.
Hvordan beregnes fjærhastigheten for en skrueformet trykkfjær?
Fjærhastigheten k beregnes ved å bruke formelen k = G*d^4 / (8*D^3*n), hvor G er skjærmodulen til trådmaterialet, d er tråddiameteren, D er gjennomsnittlig spolediameter og n er antall aktive spoler. En skjærmodul for karbonfjærstål er omtrent 79 GPa. Denne formelen forteller deg nøyaktig hvordan kraft og avbøyning henger sammen.
Hva er forskjellen mellom en kamdrevet fjærmaskin og en kamløs fjærmaskin?
En kamdrevet maskin bruker fysisk kuttede kamprofiler for å kontrollere verktøyets bevegelse, og endring av fjærdesign betyr å lage nye kam. En kamløs maskin bruker servomotorer til å styre verktøyene direkte, noe som tillater parameterendringer i programvaren i stedet for å produsere nye kamre. Kamløse maskiner er mye raskere å sette opp og er ideelle for små batcher eller hyppige produktbytter.
Kan en CNC-fjærmaskin automatisk justere fjærstigningen under produksjon?
Ja. Moderne CNC-maskiner kan kontrollere tonehøyden i sanntid under viklingsprosessen. Maskinens servoakser endrer programmatisk den relative matehastigheten for å lage fjærer med variabel stigning. Autokorrigeringsfunksjoner kan overvåke fjærdimensjonene under kjøringen og justere parametere automatisk for å opprettholde måltoleransen.
Hva forårsaker fjærsvikt ved gjentatt belastning?
Tretthetssvikt er den vanligste årsaken. Det skyldes sprekkinitiering ved en overflatedefekt eller spenningskonsentrasjonspunkt, deretter gradvis sprekkvekst til svikt. Vanlige bidragsytere inkluderer overflateriper fra kveiling, utilstrekkelig kulepenning og for høy belastning under drift. Designet skal begrense arbeidsbelastningen til en sikker andel av materialets endelige strekkfasthet.
Hvordan velger jeg tråddiameteren for en spiralfjær?
Valg av tråddiameter avhenger av nødvendig fjærkraft, tillatt spenning og tilgjengelig plass. Som et utgangspunkt bør skjærspenningen under maksimal belastning holde seg under 50-60 prosent av materialets endelige strekkfasthet for statiske applikasjoner, og mindre for syklisk belastning. Standard ledningsstørrelsestabeller kan deretter brukes til å velge nærmeste tilgjengelige måler som oppfyller kravet.
Er en fjærtempereringsovn nødvendig for alle spiralfjærer?
De fleste kaldkveilede fjærer drar nytte av en lavtemperatur varmebehandling for å avlaste restspenninger etter forming. Fjærer laget av hardtrukket tråd eller rustfritt stål kan brukes uten herding i lavstressapplikasjoner. Imidlertid krever høyfaste fjærer, spesielt de som brukes i bil eller romfart, vanligvis en kontrollert herdingsprosess for å oppnå de nødvendige mekaniske egenskapene og forhindre for tidlig svikt.
Hvor mange akser trenger jeg på en CNC-fjærformingsmaskin?
For grunnleggende trykkfjærer er 3 akser tilstrekkelig. For de fleste vanlige fjærtyper, inkludert forlengelse og enkel torsjon, gir 5 akser deg nok frihet. Ved produksjon av komplekse trådformer eller fjærer med varierende stigning, gir 10 akser eller mer størst fleksibilitet. Aksetellingen er direkte relatert til kompleksiteten til fjærene du kan produsere uten å bytte verktøy.
Å produsere spiralfjærer av høy kvalitet er en systemutfordring. Materialleverandøren, maskinen, verktøyet, varmebehandlingsprosessen og inspeksjonsprotokollene må alle fungere sammen. Maskinen er ikke den eneste faktoren, men det er den faktoren som gir deg størst kontroll over fjærgeometri og konsistens.
Den riktige maskinen for din virksomhet avhenger av produksjonsvolum, produktutvalg og materialene du har tenkt å bearbeide. Dedikerte kveilmaskiner utmerker seg ved høyt volum og enkel geometri. Multi-akse formingsmaskiner gir allsidigheten til å ta på seg et bredere spekter av jobber. Kamløse maskiner minimerer oppsetttiden for høymiks, lavvolumproduksjon.
Uansett hvilken vei du tar, invester i vedlikeholdsrutinen. En disiplinert kontrollplan, konsekvent smøring og proaktiv verktøybytte betaler seg selv i redusert nedetid og forbedret fjærkvalitet. Vårindustrien belønner produsenter som fokuserer på konsistens, nøyaktighet og langsiktig pålitelighet.
Hvis du utvider mulighetene dine eller oppgraderer eksisterende utstyr, må du først bygge et klart bilde av målfjærtypene og volumene. Maskinen som tjener seg er den som matcher din faktiske produksjonsvirkelighet, ikke den med den lengste funksjonslisten.
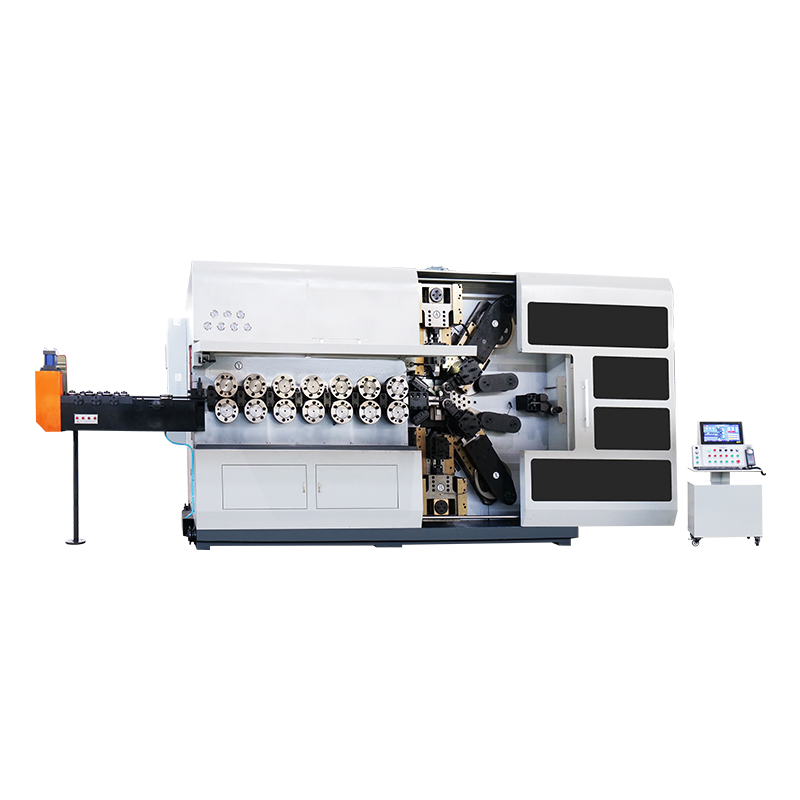
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer
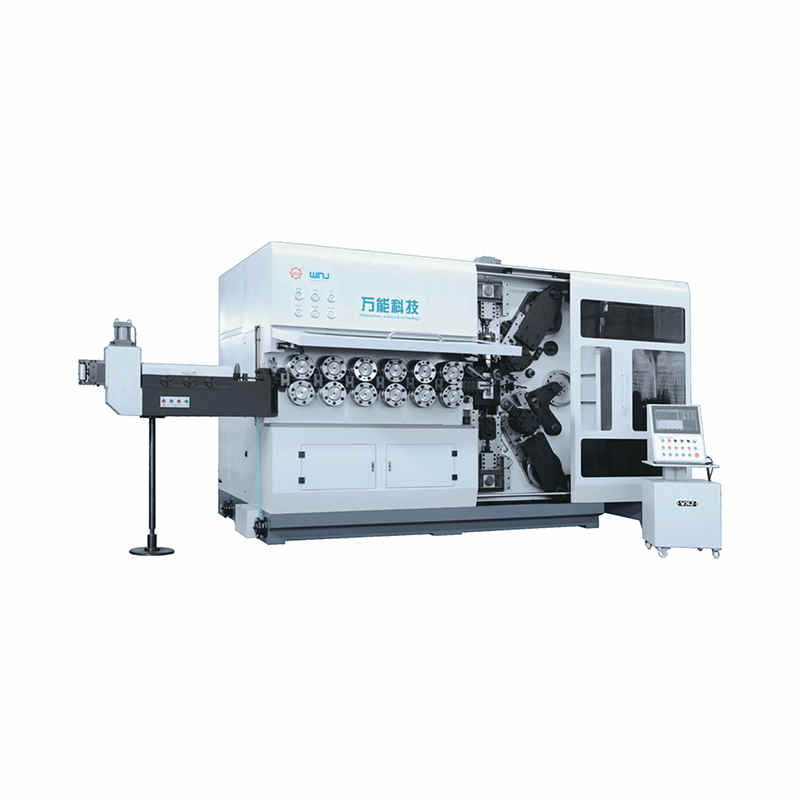
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer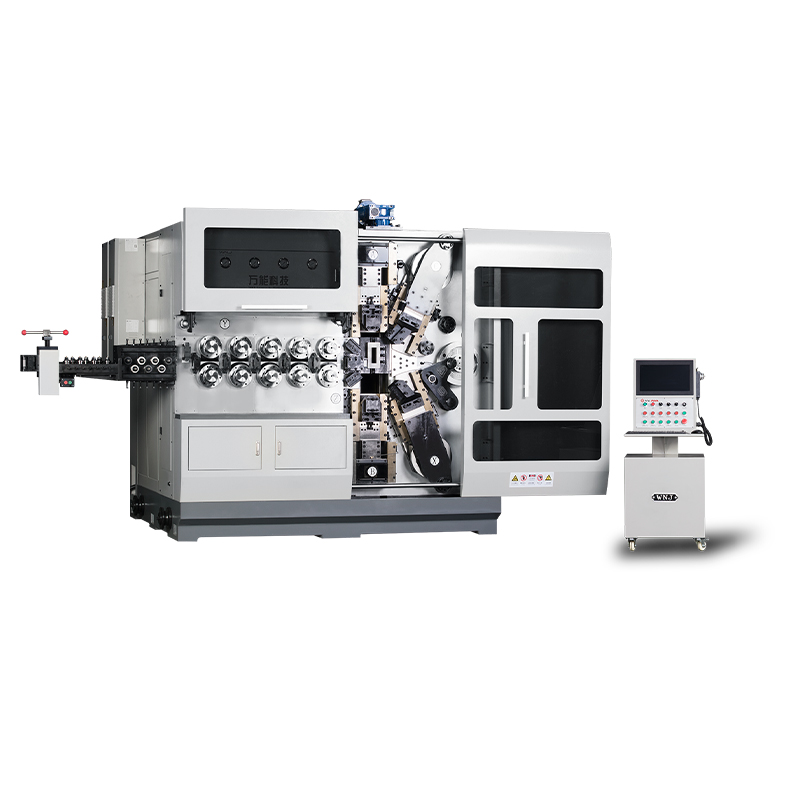
TK12120 TK-12120 12AXES CNC FJÆR KVEILMASKIN ...
Se detaljer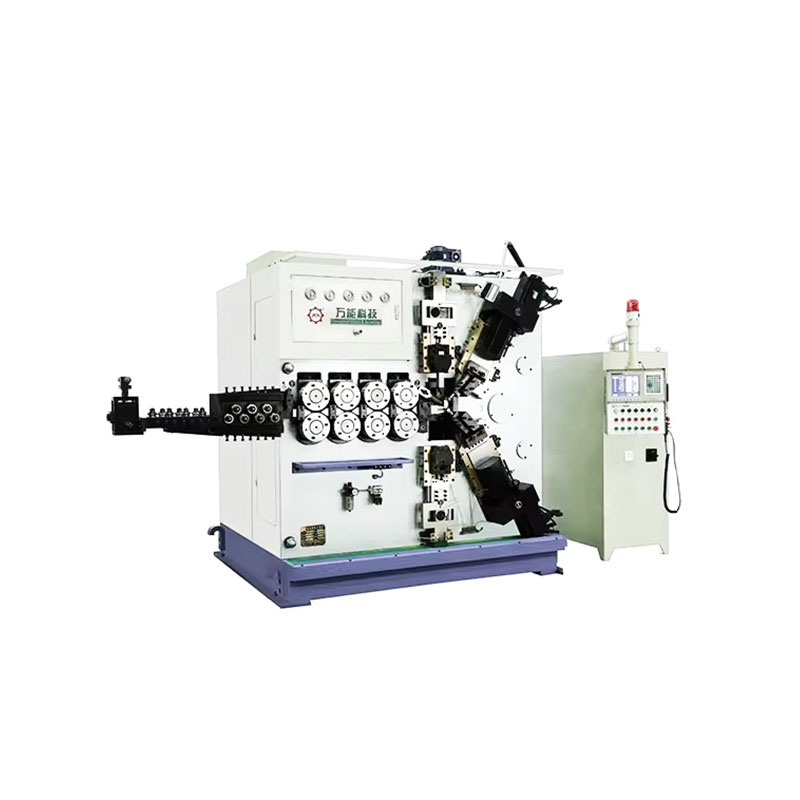
TK-6160 TK-6160 CNC FJÆR RULLEMASKIN ...
Se detaljer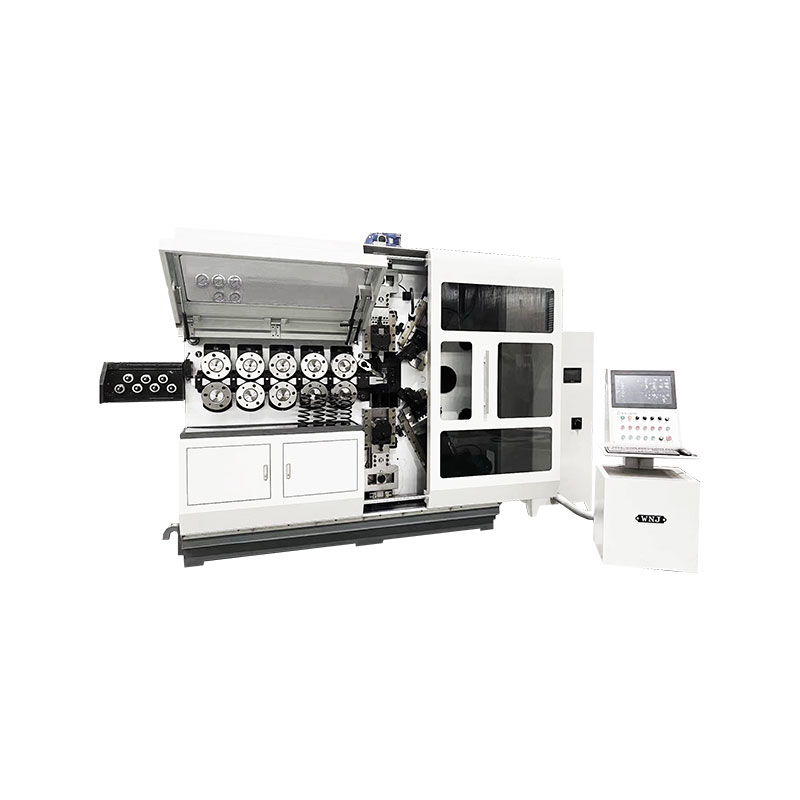
TK-6120 TK-6120 CNC FJÆR RULLEMASKIN ...
Se detaljer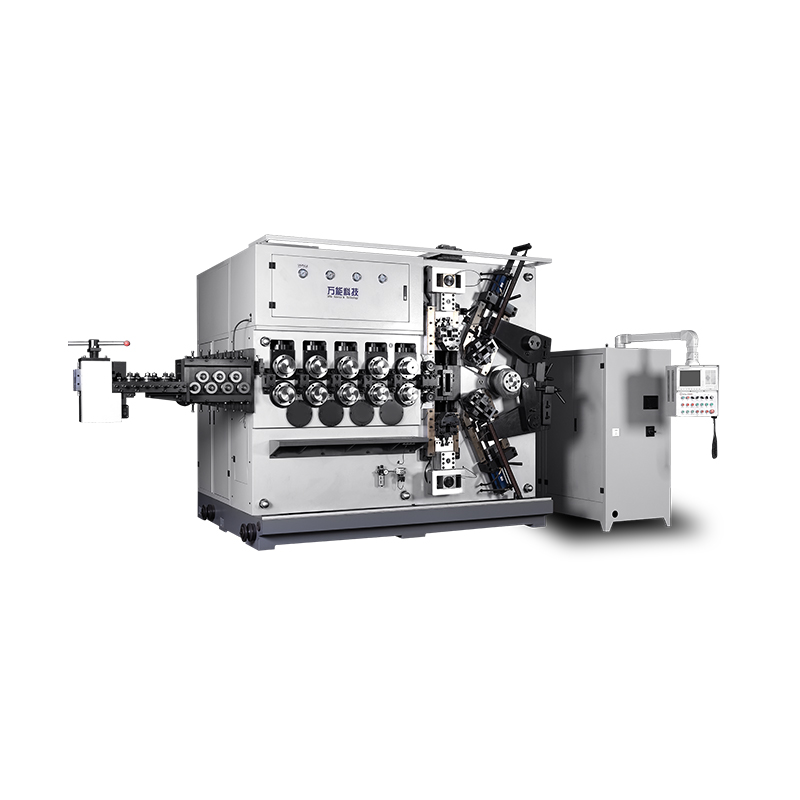
TK-5200 TK-5200 5AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer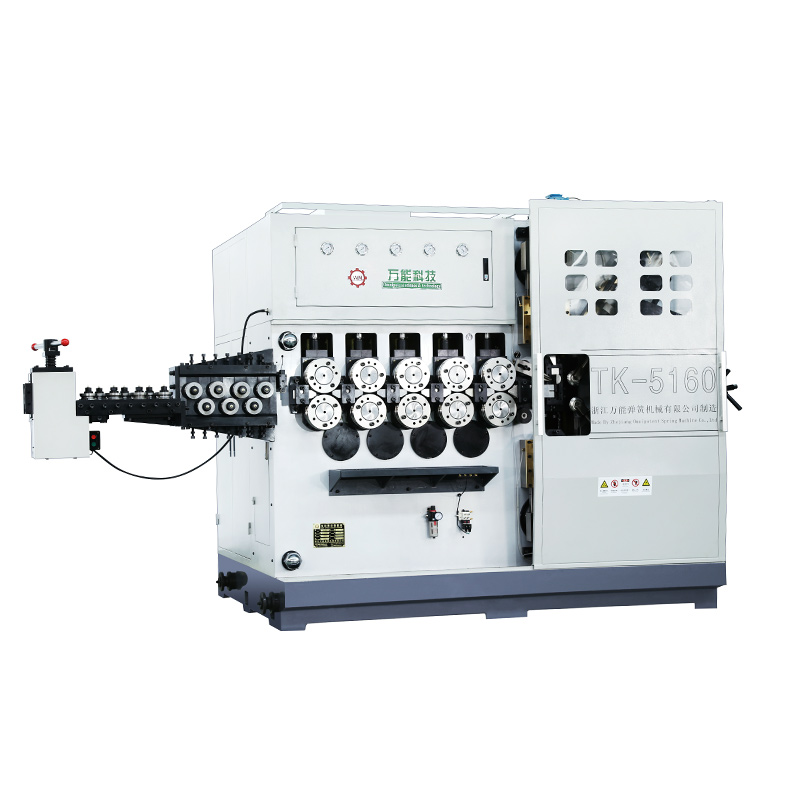
TK-5160 TK-5160 5AKSES CNC FJÆR KVEILMASKIN ...
Se detaljer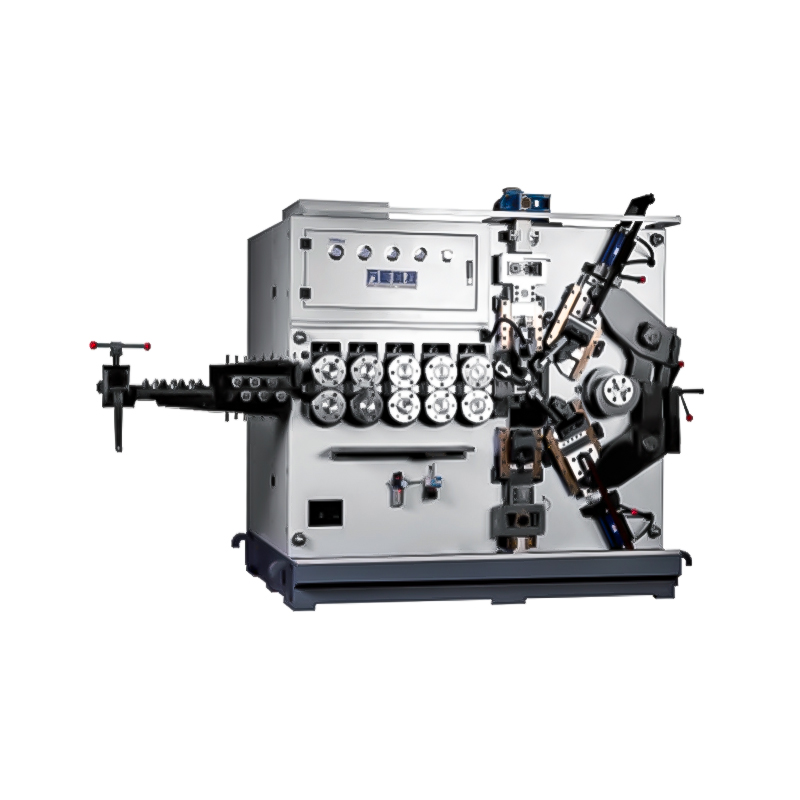
TK-5120 TK-5120 5 AKSE CNC FJÆR KVEILMASKIN ...
Se detaljerMobil QR-kode