Språk

For å bøye en ledning riktig, match metoden til materialet og diameteren. For myk tråd under 1,5 mm, grip nær bøyepunktet, form rundt en dor og overbøy med materialets tilbakefjæringsvinkel. For hardere tråd over 2 mm, eller for enhver produksjonskjøring med identiske deler, er en CNC trådbøyemaskin det praktiske valget. Det korte svaret dekker alt fra en smykkelås til en bilfjær, og detaljene nedenfor forklarer nøyaktig hvorfor.
Trådbøyning mislykkes på en av tre måter: bøyningen knekker, den endelige vinkelen er feil, eller den ytre overflaten sprekker. Alle tre sporer tilbake til samme grunnårsak: kraft påføres raskere enn ledningen kan omfordele stress. Fixeringen er identisk i et lite verksted og en stor fjærfabrikk: kontroller bøyepunktet, kontroller bøyehastigheten og kompenser for elastisk utvinning.
Denne veiledningen dekker bøyemekanikken som betyr noe, de manuelle teknikkene som faktisk fungerer, tilbake- og bøyningsberegninger med reelle tall, vanlige feil og produksjonsterskelen der en CNC-maskin blir den logiske investeringen.
En wire bøyer plastisk bare når bøyespenningen ved de ytre fibrene overstiger materialets flytegrense. Under den terskelen er deformasjonen elastisk og kommer seg helt tilbake når belastningen fjernes. Dette er grunnen til at en ledning aldri blir akkurat der du skyver den: den ytre halvdelen strekker seg, den indre halvdelen komprimeres, og grensen mellom dem, kalt nøytralaksen, beholder sin opprinnelige lengde.
Mengden av tilbakespring etter en bøy styres av tre variabler: materiell temperament (hardere humør lagrer mer elastisk energi), ledningsdiameter (tykkere ledning krever mer kraft og viser mer vinkelgjenvinning), og innvendig bøyeradius (en tettere radius konsentrerer belastningen og øker den elastiske delen). Uten å kontrollere disse, kommer hver del ut i en annen vinkel.
Tabellen nedenfor viser representative verdier for en 90-graders bøyning formet rundt en dor med en diameter lik to ganger tråddiameteren. Dette er referansenummer, ikke garantier: eksakt tilbakefjæring avhenger av kornretning, overflatetilstand og verktøygeometri.
| Trådmateriale | Tilstand / standard | Flytestyrke (MPa) | Fjæring ved 90 grader |
|---|---|---|---|
| Utglødd kobber, oksygenfri | Myk | 50–70 | 1–3 grader |
| Aluminium 5052 | H32 temperament | 190–220 | 3–6 grader |
| Halvhard messing (70/30) | Patron messing | 300–450 | 4–7 grader |
| Rustfritt stål 304 | Vårtempo | 1200–1500 | 8–12 grader |
| Musikkledning | ASTM A228, 0,5–2,0 mm | 1600–2400 | 12–18 grader |
Disse tallene forklarer hvorfor en myk kobbertråd kan lokkes til perfekte 90 grader med tommeltrykk, mens en 2 mm musikktråd fortsatt sitter i 78 grader etter å ha blitt tvunget 10 grader forbi målet. Den elastiske energien som er lagret i høystrekktråd er ekte, og den eneste pålitelige måten å håndtere den på er å planlegge for den.
For enkeltdeler, prototyper, reparasjonsarbeid og små prøver er håndverktøy raskere enn noe maskinoppsett. Målet er ikke styrke, men kontroll: en ren bøy lages sakte, nær tangkjevene, med ledningen støttet langs lengden.
Springback er ikke en feil; det er en forutsigbar mengde. Når du kjenner tilbakefjæringsvinkelen for et gitt materiale, diameter og verktøy, kan du beregne riktig bøyeposisjon før den første delen lages.
Forholdet er enkelt: Endelig vinkel = Bøyningsvinkel minus Tilbakespringsvinkel. For å avslutte på 90 grader må du bøye til 90 S grader, der S er målt tilbakespring. For eksempel viser en 1,5 mm 304-tråd av rustfritt stål i fjærtemperering omtrent 10–12 grader tilbakefjæring over en 3 mm dor. Så hånden eller maskinen bør stilles til å bøye 100–102 grader, og ledningen vil legge seg nær 90 grader.
Formel for bøyningsgodtgjørelse for ledning: L = pi x (D k x d) x theta / 360, der L er trådlengden som forbrukes av bøyningen, D er den indre diameteren til bøyningen, d er tråddiameteren, theta er bøyningsvinkelen i grader, og k er en nøytralaksefaktor på 0,33 for trange bøyninger opp til 0,5 for store radier.
Bearbeidet eksempel: 2 mm wire, 10 mm innvendig diameter, 90-graders bøyning, k = 0,4. L = 3,14 x (10 0,4 x 2) x 90 / 360 = 3,14 x 10,8 x 0,25 = 8,48 mm. I praksis bruker denne bøyningen omtrent 8,5 mm rett trådlengde. Bruk av denne formelen eliminerer konsekvent den vanligste kilden til dellengdefeil.
| Tråddiameter | Myk copper | Aluminium 5052-H32 | Mildt stål | Fjærherdet stål |
|---|---|---|---|---|
| 0,5 mm | 0,5 mm | 0,8 mm | 1,0 mm | 1,5 mm |
| 1,0 mm | 1,0 mm | 1,5 mm | 2,0 mm | 3,0 mm |
| 2,0 mm | 2,0 mm | 3,0 mm | 4,0 mm | 6,0 mm |
| 4,0 mm | 4,0 mm | 6,0 mm | 8,0 mm | 12 mm |
Hvis applikasjonen krever en radius under disse verdiene, vil de ytre fibrene sprekke og delen vil svikte senere under utmattelse. De praktiske løsningene er å bytte til glødet tråd før forming, bruke en større dor, eller, i produksjon, la CNC-programmet fordele bøyningen over flere trinn.
De fleste problemer med trådbøying er konsekvente og kan unngås. Tabellen nedenfor viser de seks feilene som er sett oftest på verksteder, med praktisk rettelse for hver.
| Feil | Typisk resultat | Praktisk løsning |
|---|---|---|
| Bøyer for nærme tangspisser | Knekk eller hakk ved bøyeroten | Flytt ledningen dypere inn i kjevene og bøy mot den flate bunnen av kjeven |
| Bøyer seg i en plutselig bevegelse | Sprekker på strukket ytterside | Bruk kraft gradvis i to eller tre trinn |
| Ignorerer tilbakeslag | Den endelige vinkelen er alltid for bred | Overbøy av tilbakefjæringsvinkelen fra tabell 1 |
| Feil dorstørrelse | Overdimensjonerte eller kollapsede bøyer | Tilpass dordiameteren til ønsket innvendig radius |
| Å bøye samme sted gjentatte ganger | Arbeidsherding fører til sprøbrudd | Minimer korreksjoner eller glød før forming |
| Måler fra feil referansepunkt | Deler kommer ut korte eller lange ved bøyetilskuddet | Mål fra innsiden av bøyningen og legg til kvoten fra formelen |
Manuell bøying har en skjult kostnad: konsistens. En erfaren operatør har en toleranse på omtrent pluss eller minus 0,5 mm over en serie deler. En CNC-trådbøyemaskin holder pluss eller minus 0,05 mm, som er 10 ganger strammere, og den gjør det uten tretthet, humør eller distraksjon. Beslutningen om å bytte handler ikke om ferdigheter; det handler om tall.
I praksis kommer overgangspunktet rundt 500 stykker per måned for ledninger i området 1,5–4 mm. Under dette volumet kan det hende at maskinens oppsettstid ikke betales tilbake; over det synker kostnaden per del kraftig. En detaljert sammenligning av kostnad per del, verktøy og vedlikehold er tilgjengelig i vår industriell wire bender komplett kjøpers guide .
Et realistisk eksempel: en produsent som produserer 1800 identiske bøyde wirebraketter per måned, hver med to 90-graders bøyninger og en 45-graders bøyning, kan kjøre en enkelt 4-akset CNC fjærtråd bøyemaskin og erstatte to fulltidsansatte manuelle arbeidere. Maskinen holder hver vinkel innenfor pluss eller minus 0,1 mm, og den årlige tilbakekallingsraten for geometrifeil faller til nær null.
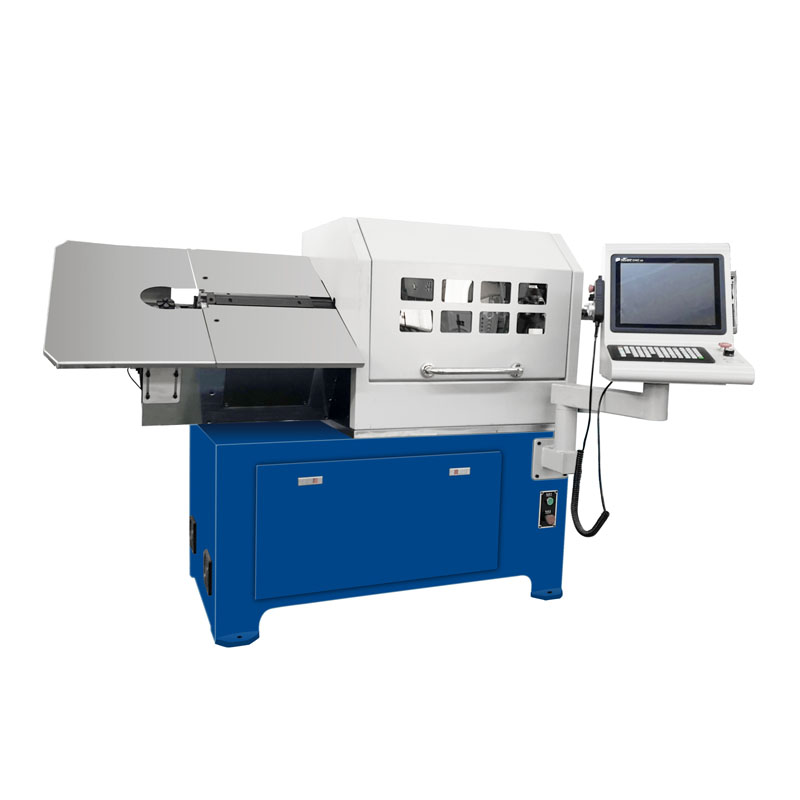 Kina CNC Spring Bending Machine Produsenter, Leverandører WNJ er en spesialtilpasset fjærbøymaskinprodusent og leverandører av fjærbøymaskiner, tilbyr ZW-480 4AXIS CNC SPRING WIRE BENDI... Se produkt →
En CNC trådbøyemaskin er ikke en tang med motor. Det er et servostyrt formingssystem som mater tråd, roterer formingshodet og svinger bøyearmen i koordinert bevegelse. Utgangen er et sett med 3D-koordinater som kan gjentas nøyaktig på en hvilken som helst annen maskin som kjører det samme programmet.
En 4-akset maskin dekker de fleste braketter, kroker og rammer som brukes på tvers av bilindustrien og byggenæringer. For deler som også trenger kveilede seksjoner, legger en 6-akset eller 7-akset maskin til kveilfunksjonen i samme syklus. Det er derfor moderne CNC trådbøyemaskiner er bygget som konfigurerbare plattformer i stedet for enkeltformålsverktøy.
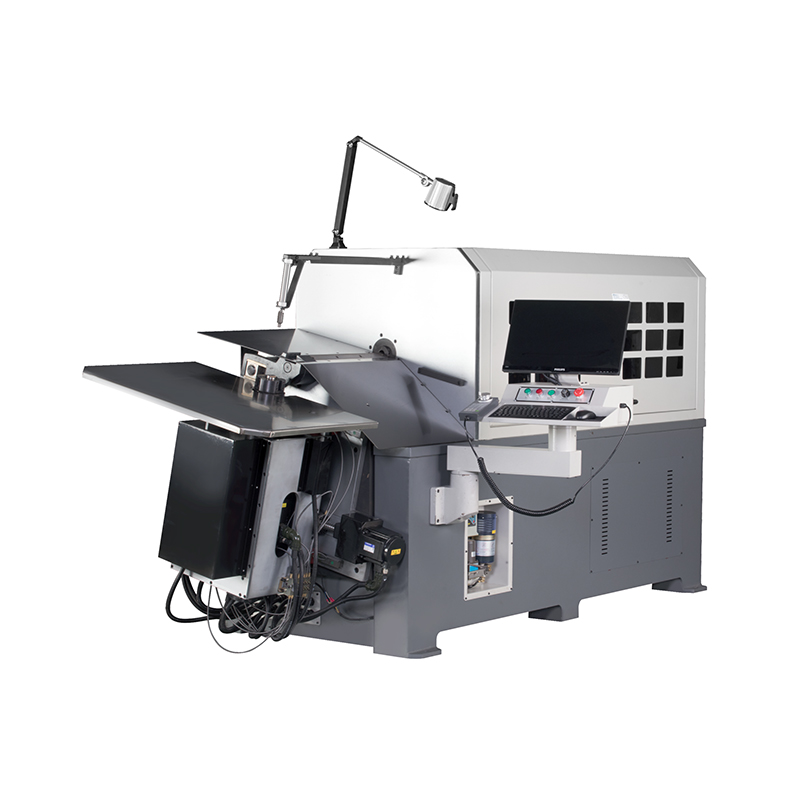 WNJ-maskin | Engros CNC Wire Bending Machine Factory, Company Omnipotent Spring Machine Co., ltd (WNJ Machine) er en Kina CNC Wire Bending Machine Factory og Wire Bending Machine Company, tilbyr hele... Se produkt →
Kontrollsystemet lagrer et tilbakeslagsbord for hver materialfamilie. Når operatøren går inn i en målvinkel på 90 grader, bøyer maskinen seg automatisk til 90 S grader, der S kommer fra bordet. Operatøren justerer S kun når ledningspartiet endres. Dette fjerner den mest variable delen av manuell forming, som er den menneskelige gjetningen på hvor langt man skal overbøye.
En servodrevet trådbøyemaskin når syklustider på 1500–3000 stykker i timen for små braketter, og den kan holde repeterbarheten innenfor /−0,05 mm over et helt skift. Den praktiske grensen for en trådbøyemaskin er tråddiameter og verktøygeometri, ikke hastighet. En maskin som er klassifisert for 4 mm tråd kan bøye de fleste 0,5–4 mm materialer, men den trenger et annet verktøysett for hvert diameterområde.
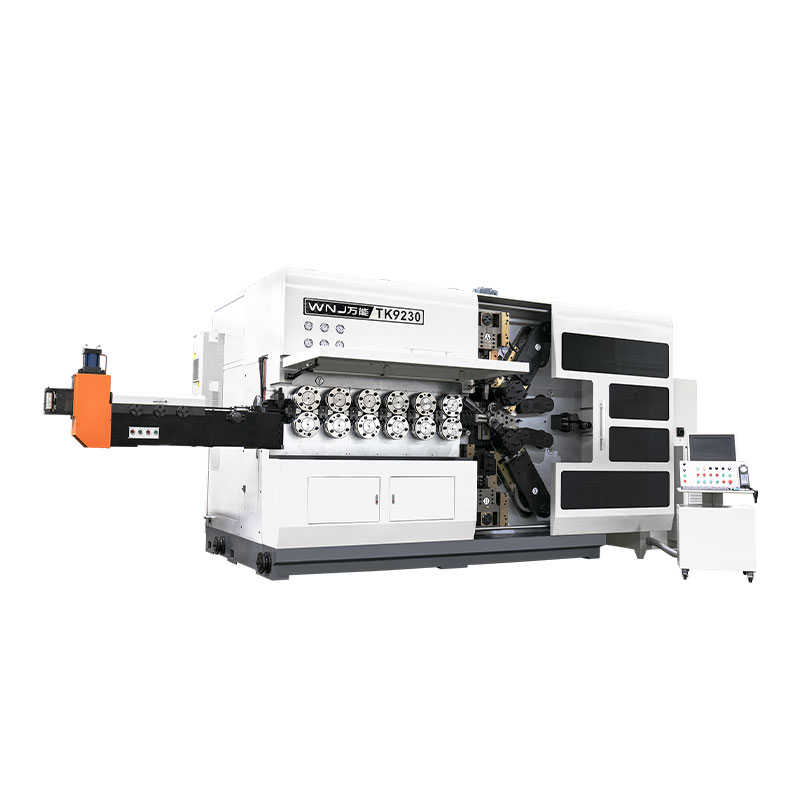
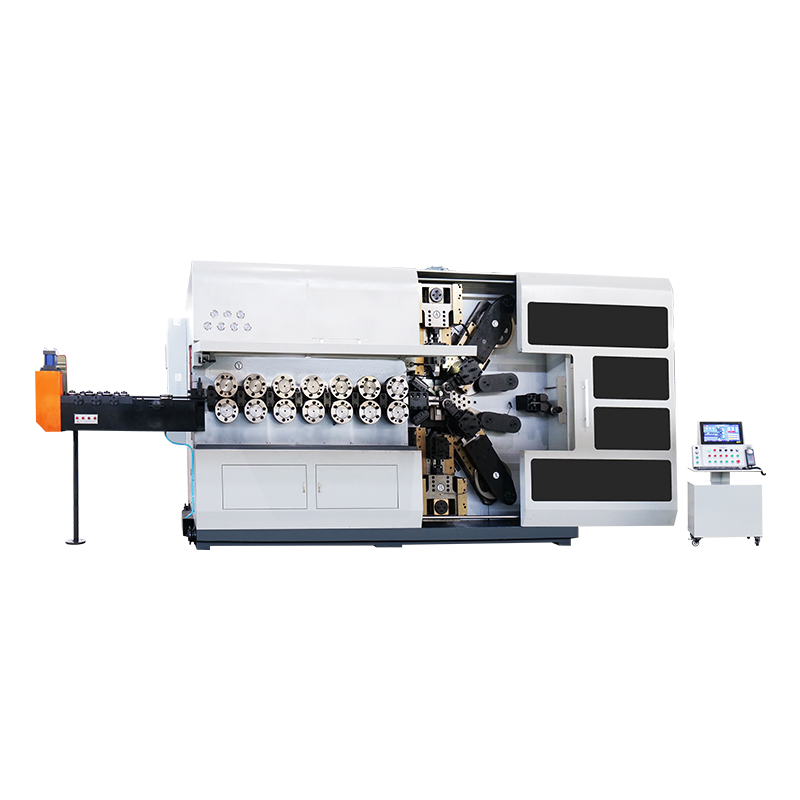
For komponenter som er ekte spiralfjærer i stedet for bøyde ledninger, er den bedre passformen en dedikert spole. I så fall, a 6/7-akset CNC fjær kveilmaskin kan produsere trykk- og forlengelsesfjærer med et diameterområde på omtrent 1,5–8 mm i en enkelt omgang. Å vite forskjellen mellom en wirebender og en fjærspole forhindrer kjøp av feil maskin.
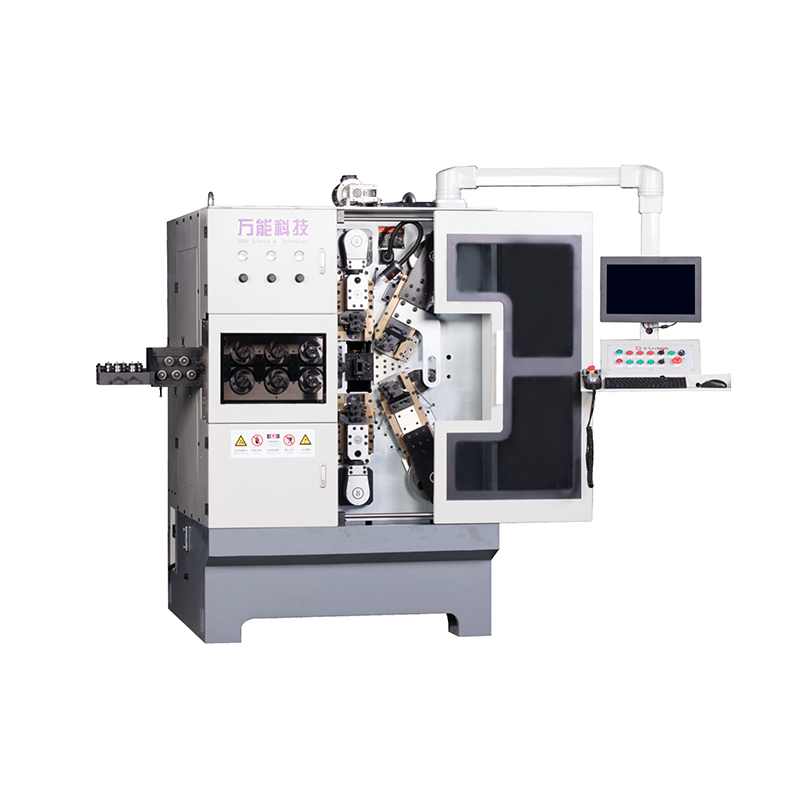 Custom TK-760 6-7AXES CNC FJÆR KVEILMASKIN Fabrikk, selskap - WNJ Machine Zhejiang Omnipotent Spring Machine Co., ltd (WNJ Machine) er en Kina Wholesale TK-760 6-7AXES CNC SPRING COILING MACHINE fabrikk og com... Se produkt →
Hvis du vil ha de mekaniske detaljene bak formingshodet, matesystemet og kontrollsløyfen, vår artikkel om hvordan en bøyemaskin fungerer forklarer mekanismen trinn for trinn.
Bruk rundtang for kurver, flattang for 90-graders hjørner, og en dor for jevne diametre. Overbøy av tilbakefjæringsvinkelen til det spesifikke materialet. For mer enn noen hundre identiske stykker fjerner en CNC-trådbøyemaskin gjettingen helt.
Tråd er elastisk opp til flytegrensen. Den elastiske delen kommer seg så snart kraften fjernes. Fjæringen øker med høyere flytegrense og med tettere bøyeradius. Løsningen er alltid overbøyning av den målte tilbakefjæringsvinkelen, ikke sterkere kraft.
For bløtt stål, bruk minst 1x tråddiameteren. For fjærende stål og musikktråd, bruk 2–3 ganger diameteren. Bøyning under disse verdiene sprekker de ytre fibrene og reduserer utmattelseslevetiden. Den fullstendige listen over vanlige materialer er vist i tabell 2 ovenfor.
Ja, med to betingelser: hold radiusen over 2–3 ganger diameteren, og bøy gradvis i kontrollerte trinn i stedet for med et enkelt slag. En CNC-trådbøyemaskin er bedre egnet fordi den bruker nøyaktig hastighet og vinkel, og det er grunnen til at høystrekktråd nesten alltid dannes på maskiner i produksjon.
Bruk formelen L = pi x (D k x d) x theta / 360. For en 90-graders bøyning med k = 0,4, L = 0,785 x (D 0,4d). Legg til dette tilskuddet til hvert rette segment mellom bøyningene.
Bytt når toleransen er under /−0,1 mm, når volumet er over 500 identiske deler per måned, eller når geometrien er tredimensjonal med bøyninger i flere plan. For en dypere sammenligning av hastighet, nøyaktighet og verktøyeffekter på utdata, se vår bøyemaskinens ytelse artikkel.
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer
TK12120 TK-12120 12AXES CNC FJÆR KVEILMASKIN ...
Se detaljer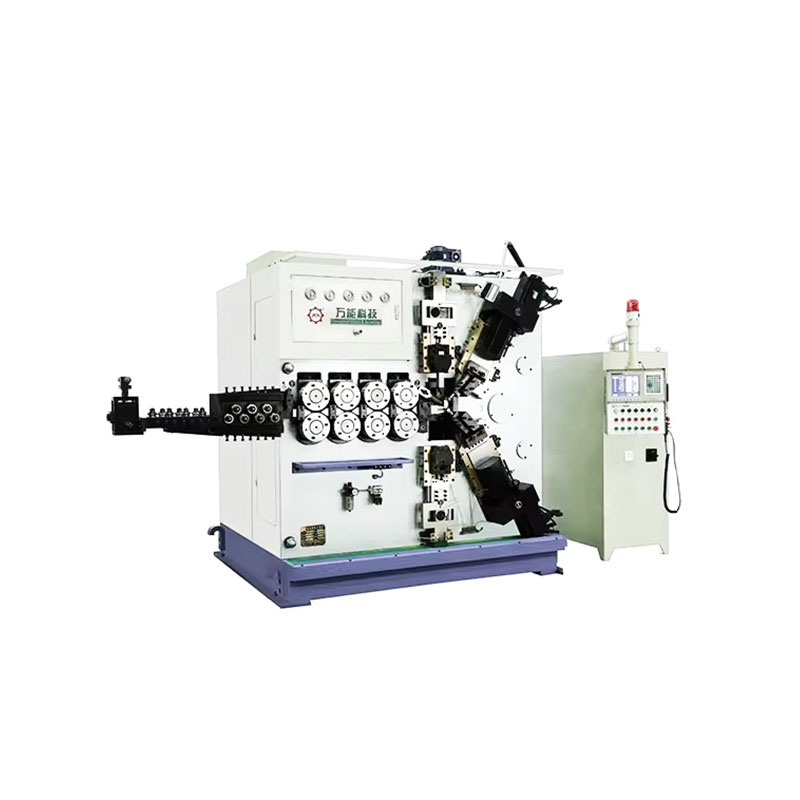
TK-6160 TK-6160 CNC FJÆR RULLEMASKIN ...
Se detaljer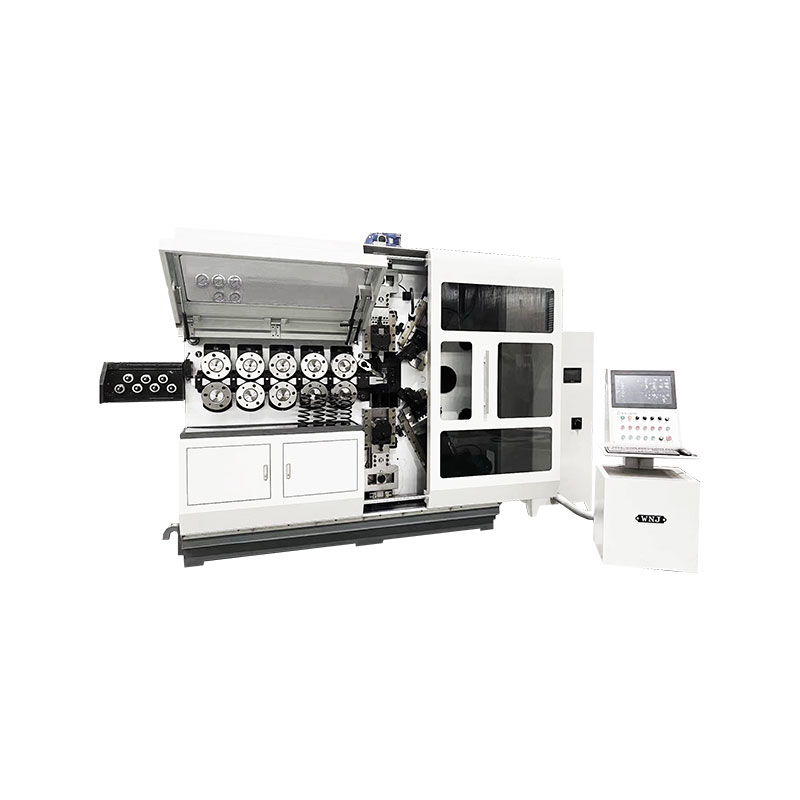
TK-6120 TK-6120 CNC FJÆR RULLEMASKIN ...
Se detaljer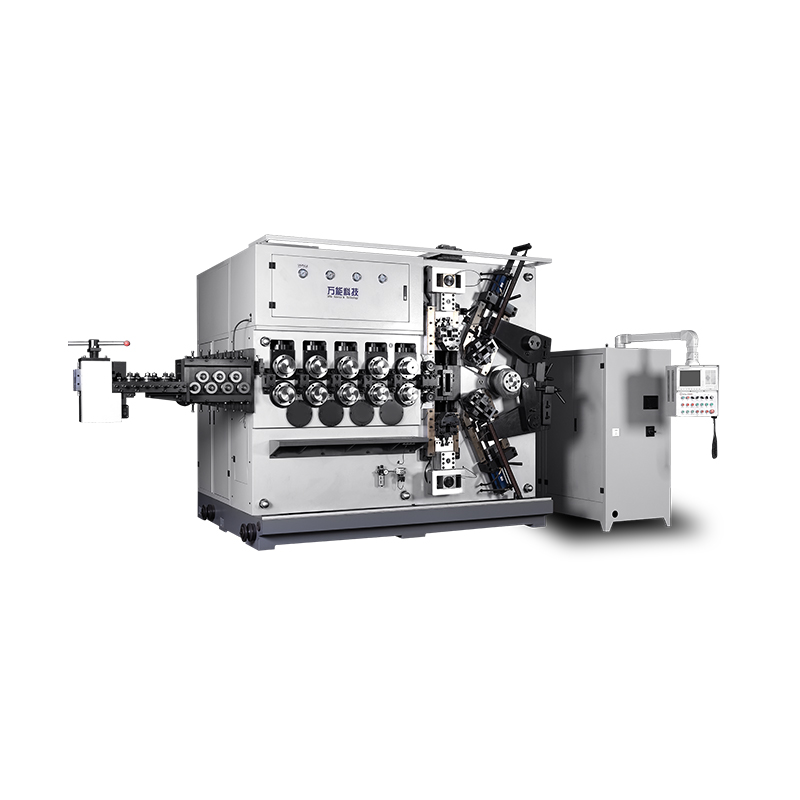
TK-5200 TK-5200 5AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer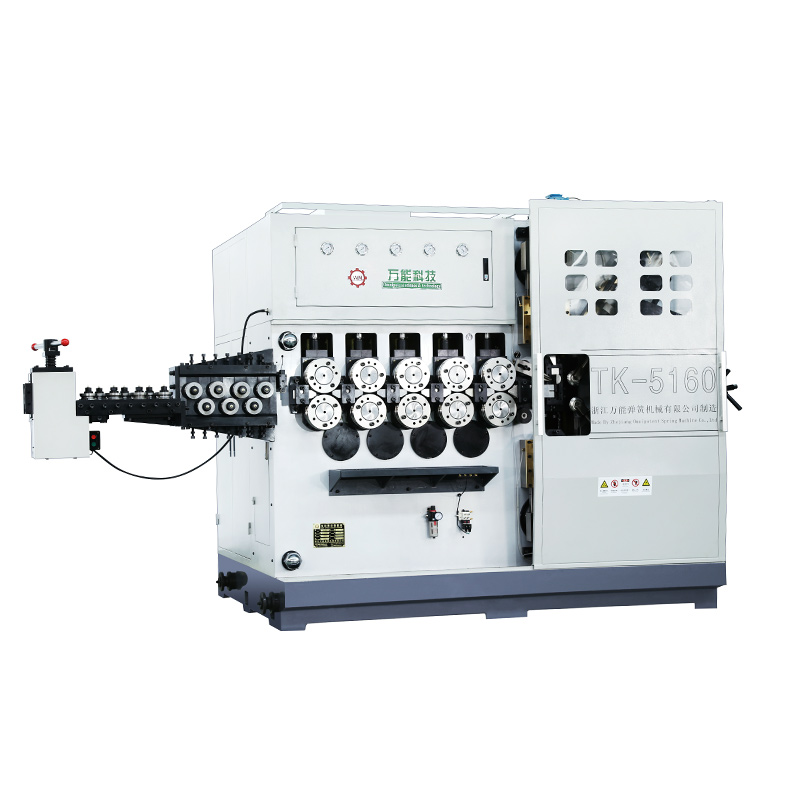
TK-5160 TK-5160 5AKSES CNC FJÆR KVEILMASKIN ...
Se detaljer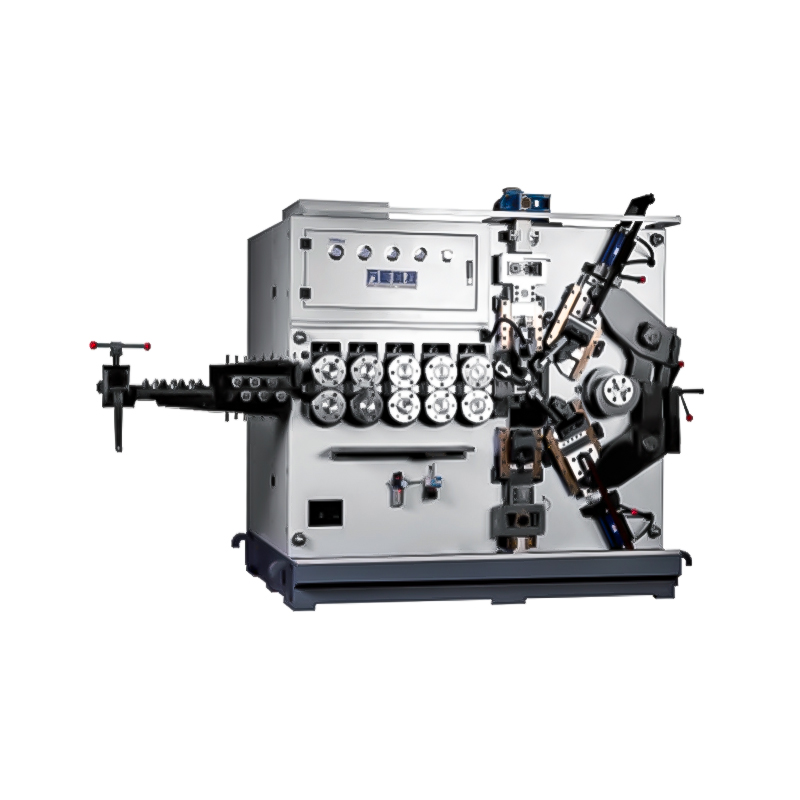
TK-5120 TK-5120 5 AKSE CNC FJÆR KVEILMASKIN ...
Se detaljerMobil QR-kode