Språk

Et innkjøpsteam sender en tegning med tre tall på: 2,0 mm musikktråd, åtte kroppsspoler og en fri benvinkel på 90 grader. Dreiemoment ved full avbøyning må ligge mellom 0,40 og 0,44 N-m, og delen må overleve 250 000 åpne-og-lukke-sykluser inne i en setelåsenhet. De første prøvene passerer hver sjekk. Fire måneder senere viser feltretur bena sprekker ved omtrent 40 000 sykluser, og hvert brudd sitter på samme sted: bøyningen der benet forlater spolekroppen. Trådkjemi var riktig. Spolediameteren var riktig. Feilen ble avgjort av en bøyeradius ingen hadde målt.
Det direkte svaret: en torsjonsfjær lever eller dør av fire variabler - trådens strekkstyrke og overflatetilstand, den indre bøyeradiusen der hvert ben kommer ut av kroppen, bøyespenningen ved den indre fiberen i den bøyningen og spenningsavlastningen som påføres etter kveiling. Endre en av dem og dreiemomentkurven, den frie vinkelen og utmattelsestiden beveger seg sammen.
Denne veiledningen dekker hva de fire variablene betyr på butikkgulvet, tallene som er verdt å skrive inn i en spesifikasjon, hvordan moderne CNC-fjærmaskiner holder benvinkler gjentatte ganger, og feilmønstrene som forteller deg hvilken parameter som drev. Den er skrevet for folk som må skrive under på en første artikkelinspeksjon og deretter forsvare den avgjørelsen to år senere.
En torsjonsfjær lagrer energi ved å være vridd, ikke komprimert. Kroppsspolene fungerer som en trådspiral i bøyning i stedet for i torsjon, de to bena overfører belastningen, og vinkelen mellom disse bena i hvile er den frie vinkelen. Når en mekanisme roterer det ene benet i forhold til det andre, motstår fjæren, og motstandsmomentet stiger omtrent proporsjonalt med avbøyningsvinkelen til materialet gir etter.
Hastigheten - dreiemoment per grad - skalerer med fjerde potens av tråddiameter og faller lineært med antall aktive spoler og gjennomsnittlig spolediameter. Det fjerde effektforholdet er grunnen til at en endring på 5 prosent tråddiameter kan forskyve dreiemomentet med mer enn 20 prosent, og hvorfor tråddiametersertifikater betyr mer for torsjonsfjærer enn for mange andre fjærtyper. Elastisk modul til ledningen kommer også direkte inn: karbonstål kjører på omtrent 207 GPa, mens 302 rustfritt sitter nær 193 GPa, så en rett materialbytte uten omberegning av hastigheten vil savne dreiemomentvinduet.
Bøyespenning ved ben-til-kropp-krysset beregnes fra det påførte momentet og wireseksjonen, deretter multiplisert med en korreksjonsfaktor som vokser etter hvert som bøyningen blir strammere. I klartekst: jo skarpere hjørnet der benet forlater spolen, desto høyere er toppspenningen, og jo raskere starter en utmattelsessprekk på innsiden av det hjørnet. Designveiledning krever vanligvis en innvendig bøyeradius på minst halvparten av tråddiameteren, og tretthetskritiske deler bruker ofte en full tråddiameter. Verktøymerker, formriper og slipeforbrenninger på samme hjørne fungerer også som sprekkstarter, og derfor hører overflatetilstanden til i spesifikasjonen ved siden av materialkvaliteten.
En spiralfjær kan vikles med eller mot klokken. En torsjonsfjær bør avbøyes i retningen som strammer spolene, fordi stramming reduserer den indre diameteren og holder fjæren sittende på sin aksel eller dor. Legg den andre veien og kroppen åpnes, den indre diameteren vokser, og fjæren kan gå av akselen eller sette seg fast mot et hus. Denne enkelt detalj forårsaker en overraskende andel av samlebåndsavvisninger, og den fanges vanligvis opp bare når tegningen viser lastepilen og vindens hånd sammen.
Tabellen nedenfor samler serier som erfarne vårbutikker behandler som arbeidsområde i stedet for harde grenser. Verdier utenfor disse områdene er ikke automatisk feil, men de fortjener en samtale om verktøy, inspeksjonskostnader og utmattelsesmargin før tegningen frigis. For en fyldigere behandling av ligningene bak dreiemoment og stress, dette torsjonsfjærdesignligninger og materialguide går gjennom beregningssekvensen trinn for trinn.
| Parameter | Typisk arbeidsområde | Hvorfor det betyr noe |
|---|---|---|
| Tråddiameter | 0,2 mm til 6 mm | Over 6 mm krever kald kveil og benbøyning høyere maskinkraft og forsiktig verktøystøtte |
| Fjærindeks (gjennomsnittlig diameter delt på tråddiameter) | 4 til 16 | Under 4 er ledningen overspent i svingen; over 16 er spolen ustabil og floker seg lett |
| Innvendig bøyeradius ved benet | 0,5 til 1,0 ganger tråddiameter | Stiller inn spenningskorreksjonsfaktoren og dermed utmattelsestiden for hele delen |
| Aktive kroppsspoler | 2 til 20 | Færre spoler øker hastigheten kraftig og konsentrerer stress |
| Fri vinkeltoleranse | pluss minus 3 til 8 grader | Strammere bånd trenger vinkelkontroll under prosessen og kontrollert avlastning |
| Moment ved nominell nedbøyning | pluss eller minus 10 prosent er vanlig | Drevet av tråddiameter, modul og spole teller sammen |
| Avspenning etter kveiling | Omtrent 200 til 300 grader Celsius for kaldviklet karbon og rustfri tråd | Avlaster dannelsesbelastning uten å myke opp tråden under dens designbelastning |
To av disse radene samhandler sterkere enn resten. Indeks og bøyeradius bestemmer sammen om benhjørnet er en jevn overgang eller en spenningsstige, og ingen varmebehandling kan redde en geometri som allerede er overbelastet. Når en kunde ber om en strammere fri vinkeltoleranse, er det praktiske svaret vanligvis bedre vinkelkontroll ved maskinen pluss en stabil tempereringssyklus, ikke en lengre inspeksjonsbenk.
Materialvalg bestemmer strekkfasthetstaket, utmattingsatferden og hvor mye korrosjonsbeskyttelse den ferdige delen trenger. Karakterene nedenfor dekker det overveldende flertallet av torsjonsfjærer produsert på kaldviklingsutstyr.
| Trådkvalitet | Typisk diameterområde | Beste passform |
|---|---|---|
| Musikkledning, ASTM A228 | 0,1 mm til 3 mm | Høyeste strekkfasthet og best utmattingsmotstand i små fjærer; trenger plettering eller belegg hvis fuktighet er tilstede |
| Oljetemperert MB, ASTM A229 | 0,5 mm til 10 mm | Større ledningsstørrelser der musikktråd ikke er på lager; godt valg for generell bruk |
| Hardtegnet, ASTM A227 | 0,5 mm til 12 mm | Lette, lavsyklusdeler der kostnadene dominerer og stresset forblir lavt |
| Krom-silisium, ASTM A401 | 1 mm til 16 mm | Høystress, høysyklus bil- og industrideler; reagerer godt på temperering etter dannelse |
| Rustfritt 302 og 304, ASTM A313 | 0,1 mm til 12 mm | Korrosjonseksponering, mat og medisinsk kontakt, mild temperaturservice |
| 17-7PH rustfri | 0,3 mm til 6 mm | Korrosjonsbestandighet pluss høy styrke, ofte innen romfart og instrumentarbeid |
| Fosforbronse og berylliumkobber | 0,1 mm til 5 mm | Elektrisk ledningsevne og ikke-magnetiske krav; modul rundt halvparten av stål |
Tre praktiske notater som sparer etterarbeid. For det første vil en materialerstatning som holder samme tråddiameter ikke beholde det samme dreiemomentet, fordi både elastisitetsmodul og tillatt spenning endres. For det andre har rustfrie kvaliteter vanligvis lavere tillatt bøyespenning enn musikktråd med samme diameter, så en korrosjonsoppgradering tvinger noen ganger til en diameterøkning. For det tredje, be om strekksertifikatet med hvert ledningsparti; en torsjonsfjær på spiralnivå som går nær spenningsgrensen vil vise et dreiemomentskifte så snart en mykere del kommer til maskinen.
På en CNC-fjærmaskin produseres en torsjonsfjær i en kort sekvens: tråden trekkes gjennom matevalser i en kontrollert lengde, vikles rundt en dor som setter innerdiameteren, adskilt av et pitchverktøy hvis kroppen trenger hull, og så formes, posisjoneres og kuttes bena. Hvert av disse trinnene etterlater et fingeravtrykk på den ferdige vinkelen.
Springback er den ærlige delen av prosessen. Ståltråd forblir ikke der verktøyet skyver det, og hvor mye den fjærer tilbake avhenger av tråddiameter, strekkstyrke og hvor mye benet ble bøyd. De fleste butikker eksperimentelt overbøyer benet med omtrent 3 til 8 prosent og låser deretter den korrigerte verktøyposisjonen inn i programmet. På en kamløs maskin er den korreksjonen et tall som er skrevet inn i programmet; på en kamdrevet maskin er det en mekanisk justering. Forskjellen viser seg direkte i overgangstiden når en familie av deler deler én maskin.
En treakset maskin håndterer et enkelt rett ben på hver side, som dekker en stor del av låse-, klips- og hengselsfjærer. Fem-akse maskiner legger til uavhengig benposisjonering slik at bena kan sitte i forskjellige lengder eller høyder, noe som er hva doble torsjonsfjærer og forskjøvede ben krever. Ti- og tolvakse kamløse maskiner danner flere bøyer, kroker og til og med en andre fjærfunksjon i en enkelt syklus, og fjerner sekundære operasjoner som ellers ville trenge en separat bøyestasjon og en annen armatur.
 CNC-625D 3AKSET CNC FJÆRFORMINGSMASKIN Tilleggsinformasjon Se produkt →
Utstyr i denne klassen, for eksempel CNC625D treakset CNC fjærformingsmaskin, er bygget rundt akkurat denne jobben: forming av kroppen, bøying av begge ben til vinkel og skjæring i lengde i én uavbrutt syklus. Gevinsten er ikke bare hastighet. Å håndtere en fjær to ganger betyr to sjanser til å legge til en ripe ved bøyeradiusen, og en ripe i bøyeradiusen er der tretthetssprekkene begynner.
En fri vinkel betyr ingenting med mindre målemetoden er fast. Den vanlige konvensjonen er å måle den inkluderte vinkelen mellom de to bena når begge holdes over pinner med en spesifisert diameter i en spesifisert avstand fra spolen. Endre pinnediameteren og den rapporterte vinkelen endres med flere grader. Når en tegning ganske enkelt angir 90 grader uten pinnedefinisjon, forvent uenighet mellom fjærprodusentens inspeksjonsark og kundens innkommende inspeksjon, selv når begge deler er identiske.
Kveiling og benbøyning lar restspenninger låses fast i ledningen. Når de er alene, forkorter de utmattelseslevetiden og får den frie vinkelen til å drive over de første tusen syklusene. En kontrollert termisk syklus slapper av disse påkjenningene, og temperaturvinduet er smalere enn folk flest antar. Kjør den for kjølig og restspenningen forblir; kjør det for varmt og ledningen mister strekkstyrken, så hver vår fra den batchen måler lavt dreiemoment.
Ledningsleverandører publiserer anbefalte tidsplaner for stressavlastning etter klasse. Kaldviklede karbon- og rustfrie fjærer behandles vanligvis i området 200 til 300 grader Celsius i en definert bløtleggingstid, mens krom-silisiumdeler dannet i en hardere tilstand kan herdes ved høyere temperaturer for å utvikle arbeidsstyrken. Tidsplanen betyr mindre enn repeterbarheten: en ovn med jevn luftsirkulasjon og en registrert syklus produserer samme vinkel og dreiemoment på mandag og fredag.
 WNJ420 Spring Temper Furnace (rustfri serie) Rustfri serie WNJ SPRING TEMPER OVN Se produkt →
Spesialbygget tempereringsutstyr, slik som WNJ-malingsserien vårtempereringsovn, er designet rundt det repeterbarhetskravet - en innstilt kammertemperatur, en kontrollert opphold og konsistent luftstrøm over lasten. For lange eller tunge spiralfjærer lar en mobil tempereringsovn delene behandles der de håndteres i stedet for å flyttes over anlegget, noe som reduserer både forvrengningsrisiko og syklustid.
En torsjonsfjær er lett å inspisere dårlig. Måling av dreiemoment på ett punkt forteller deg hastigheten bare i kombinasjon med et andre punkt; å måle den frie vinkelen uten en pinnedefinisjon forteller deg nesten ingenting; og å inspisere benradiusen med en skyvelære forteller deg ingenting i det hele tatt med mindre skyvelærebanen følger kurven. Planen nedenfor er den korte listen som fanger opp reelle problemer.
Sykle tretthetsprøven nøyaktig slik applikasjonen gjør, inkludert om fjæren er belastet i viklingsretningen og om den går tilbake til sin frie vinkel mellom sykluser. En fjær som holdes i forspenning og svinger over en liten vinkel, oppfører seg veldig annerledes enn en som frigjøres helt hvert slag, og det andre tilfellet er der de fleste sprekker oppstår.
Torsjonsfjærer vises hvor som helst hvor en mekanisme trenger en returkraft rundt en pivot. I bilinteriør holder de håndtak, låser, koppholdere og setemekanismer; inn bil- og mobilitetsfjærapplikasjoner samme familie av deler håndterer også pedalretur, beltestrammere og små fjæringselementer der syklusteller går i millionklassen. Elektroteknikk bruker dem til bryterarmer og relékontakter, der konduktivitet og ikke-magnetisk oppførsel noen ganger presser designet mot bronselegeringer.
Medisinsk utstyr bruker små torsjonsfjærer i kirurgiske stiftemaskiner, klemmer og instrumenthåndtak, der prioriteringen er konsekvent kraft i stedet for maksimal styrke - en kirurg føler en 10 prosent dreiemomentforskyvning gjennom håndtaket. Luftfarts- og militærutstyr presser den andre retningen, og krever høy belastningsevne i krom-silisium eller 17-7PH med tett sporbarhet. Landbruks- og anleggsmaskiner bruker større ledningsdiametre i støvete, våte miljøer hvor fjæren ofte er den minst kostbare delen i monteringen og den minst beskyttede. Telekommunikasjonsutstyr bruker bittesmå torsjonsfjærer i kontakt og fiberoptisk maskinvare, der noen få grader av vinkelfeil kan endre kontakttrykket.
Den røde tråden på tvers av alle disse er at fjæren sjelden er den største kostnadsposten, men det er ofte den delen som avgjør om et garantikrav skjer. Det er argumentet for å spesifisere geometri og varmebehandling riktig på tegningsstadiet i stedet for å akseptere hva det første verktøyoppsettet produserer.
Feltfeil etterlater en signatur. Å lese den signaturen riktig sparer vanligvis mer tid enn å kjøre en fullstendig designberegning på nytt.
Bøyeradiusen er for stram for tråddiameteren, benet bøyes en gang til under monteringen, eller hjørnet bærer et verktøymerke. Utvid radiusen mot én tråddiameter, flytt formingsoperasjonen tidligere i maskinsyklusen, og inspiser verktøyet som skaper bøyningen.
Utilstrekkelig stressavlastning, eller en bløtleggingstid som ble kuttet for å øke gjennomstrømningen. Gjenopprett den publiserte planen for trådkvaliteten og verifiser dreiemomentet på deler tatt fra midten av ovnsbelastningen.
Fjæren er belastet mot viklingsretningen, så avbøyning utvider kroppen i stedet for å stramme den. Snu vindretningen eller reverser lasteretningen, avhengig av hva som er billigst i sammenstillingen.
Ben blir tvunget forbi den frie vinkelen for å passe, noe som betyr at enheten tar fjæren utover den nominelle avbøyningen. Åpne enten den frie vinkelen slik at installasjonsposisjonen sitter innenfor arbeidsområdet, eller reduser benlengdetoleransen slik at benet ikke må bøyes for å komme inn i sporet.
Plating dekning er tynnest akkurat der bøyen strekker overflaten. Spesifiser en beleggtykkelse prosessen faktisk kan oppnå på en buet overflate, eller bytt til en rustfri kvalitet og godta modulen og tillatt spenningsendring.
Maskinvalg følger delfamilien, ikke toppvolumet. En butikk som kjører et smalt utvalg av enkle torsjonsfjærer med høyt volum, får den beste tilbakebetalingen fra en kompakt coiler med rask omstillingsverktøy. En butikk som siterer blandede bestillinger - førti forskjellige torsjonsfjærer i løpet av en måned, hver bestilling mellom 500 og 20 000 stykker - trenger formingsfleksibilitet og rask programmering mer enn den trenger råsyklushastighet.
| Maskintype | Formevne | Passer best til |
|---|---|---|
| Tre-akset CNC-spole | Rund kropp, rette ben, enkeltbøy på hver side | Høyvolumslås, klips og hengselfjærer med stabil geometri |
| Fem-akset formingsmaskin | Uavhengige benvinkler, forskjøvede ben, doble torsjonskropper | Blandede familier hvor bengeometri varierer mellom ordener |
| Ti til tolv-akset kamløs maskin | Flere bøyer, kroker, komplekse tredimensjonale ben | Små og mellomstore partier som trenger rask programskifte |
| CNC wire bøyemaskin | To og tredimensjonale trådformer med åpne eller lange ben | Langbenede torsjonsdeler og trådformer som ikke er ekte spoler |
Kamløs arkitektur fortjener en spesifikk omtale på grunn av hvordan den endrer økonomien til små partier. Med en kammaskin betyr en ny benvinkel vanligvis nytt verktøy og et mekanisk oppsett; med en kamløs maskin betyr det vanligvis å laste et program. For et anlegg som kjører hundrevis av torsjonsfjærvarianter, avgjør denne forskjellen om en ordre på 2000 deler er lønnsom.
 CNC-1225 12AKS CNC FJÆR KAMLØS MASKIN CNC-1225 12AKS CNC FJÆR KAMLØS MASKIN Se produkt →
En kamløs plattform med tolv akser, slik som CNC1225/1235/1250 CNC-fjær-kamløs maskin, er rettet direkte mot den blandede virkeligheten: servoakser er tilordnet mating, kveiling, benforming og skjæring, og bytte fra en torsjonsfjær til den neste er et spørsmål om en fullstendig program- og verktøyposisjon. Den praktiske gevinsten er at en butikk kan akseptere en bestilling på 1000 deler uten å miste ettermiddagen til oppsett.
En torsjonsstang er en rett lengde av metall vridd rundt sin egen akse, og den lagrer energi gjennom skjærspenning. En torsjonsfjær er en spiral med to ben, og dens kroppsspoler fungerer hovedsakelig i bøying mens bena overfører øyeblikket. Forvirringen er vanlig fordi begrepene høres like ut, men designberegningene, verktøyet og feilmodusene er helt forskjellige.
Dreiemomentet er tilnærmet lineært med avbøyningsvinkel opp til punktet hvor ledningen begynner å gi etter. Hastigheten avhenger av elastisitetsmodulen til tråden, den fjerde potensen av tråddiameteren, antall aktive kroppsspoler og gjennomsnittlig spolediameter. På grunn av det fjerde potensbegrepet er en nøyaktig måling av tråddiameteren mer verdifull enn en mer presis vinkelmåling når du jakter på et dreiemomentavvik.
Kun én retning anbefales. Belastning i viklingsretningen strammer spolene og krymper innvendig diameter, og holder fjæren sittende på akselen. Belastning mot viklingsretningen åpner spolene, forstørrer den indre diameteren og inviterer fjæren til å gli, sette seg fast eller feste seg i huset. Merk lasteretningen på tegningen og på emballasjen.
Bøyen er der den høyeste bøyespenningen møter den minste radiusen. Vanlige årsaker er en bøyeradius som er mindre enn halvparten av tråddiameteren, et verktøymerke som fungerer som en sprekkstarter, et monteringstrinn som bøyer benet utover den utformede vinkelen, og en stressavlastningssyklus som ble forkortet for å øke ytelsen. Kontroll av disse fire elementene i rekkefølge løser de fleste bøyningsfeil.
For en kaldviklet fjær målt over definerte pinner, er pluss eller minus 5 grader et komfortabelt produksjonsmål og pluss eller minus 3 grader er oppnåelig med prosesskontroller og en stabil tempereringssyklus. Å kreve strammere enn 3 grader øker vanligvis kostnadene raskere enn det øker monteringsutbyttet, fordi selve monteringen ofte har mer vinkelvariasjon enn fjæren.
Små fjærer kan ofte gå uten støtte hvis kroppen er kort og nedbøyningen beskjeden. Lengre kropper og større ledningsdiametre har en tendens til å spenne seg eller forvrenges sidelengs under belastning, så en aksel eller en hylse inne i spolen er normal praksis. Tillat en klaring mellom spolens innvendige diameter og akselen på noen få prosent av wirediameteren for å unngå binding når spolen strammer.
Forbrukermekanismer er vanligvis spesifisert mellom 50 000 og 300 000 sykluser, bilinteriørkomponenter er ofte målrettet mot 500 000 til 2 millioner, og sikkerhetsrelaterte deler øker fortsatt. Tallet som betyr noe er ikke målet i seg selv, men stressnivået du gjør krav på. En fjær som går nær den tillatte bøyespenningen for materialet vil ikke nå en million sykluser uavhengig av hvor godt den er laget.
Ja, med riktig verktøy og aksekonfigurasjon. Kompresjonsfjærer trenger stigningskontroll og lukkede ender; torsjonsfjærer trenger benforming og vinkelkontroll. Maskiner med flere servoakser og åpen programmering håndterer omstillingen enkelt, mens veldig enkle spoler vanligvis er dedikert til én familie. Hvis ordreboken din blander fjærtyper, prioriter programmeringsfleksibilitet og verktøystasjonstilgang fremfor maksimal kveilhastighet.
De fleste torsjonsfjærtvister spores tilbake til en ufullstendig tegning i stedet for en produksjonsfeil. Ta med trådkvaliteten med standardreferansen, tråddiameteren med toleranse, kroppens innvendige diameter og spoleantall, den frie vinkelen med pinnediameteren og pinneavstanden som brukes til å måle den, benlengdene og den innvendige bøyeradiusen på hvert ben, dreiemomentverdien med dens avbøyningsvinkel og rotasjonsretning, nødvendig spenningsavlastning eller finish, og syklusens levetid som definerer belastningstilstanden.
Med disse elementene definert, kan en fjærprodusent velge riktig wire, stille inn maskinaksene riktig ved første forsøk, bruke riktig termisk syklus og inspisere mot samme geometri som designeren hadde i tankene. Uten dem blir den første artikkelen et eksperiment, og den andre artikkelen blir en garantidiskusjon. Torsjonsfjærer er enkle deler med skarpt interagerende variabler, og de få minuttene som brukes på å spesifisere detaljene på tegningsstadiet er den billigste forsikringen som er tilgjengelig i hele prosjektet.
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-13200, TK-7230 TK-13200、 TK-7230 12AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer
TK12120 TK-12120 12AXES CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-6160 TK-6160 CNC FJÆR RULLEMASKIN ...
Se detaljer
TK-6120 TK-6120 CNC FJÆR RULLEMASKIN ...
Se detaljer
TK-5200 TK-5200 5AKSET CNC FJÆR KVEILMASKIN ...
Se detaljer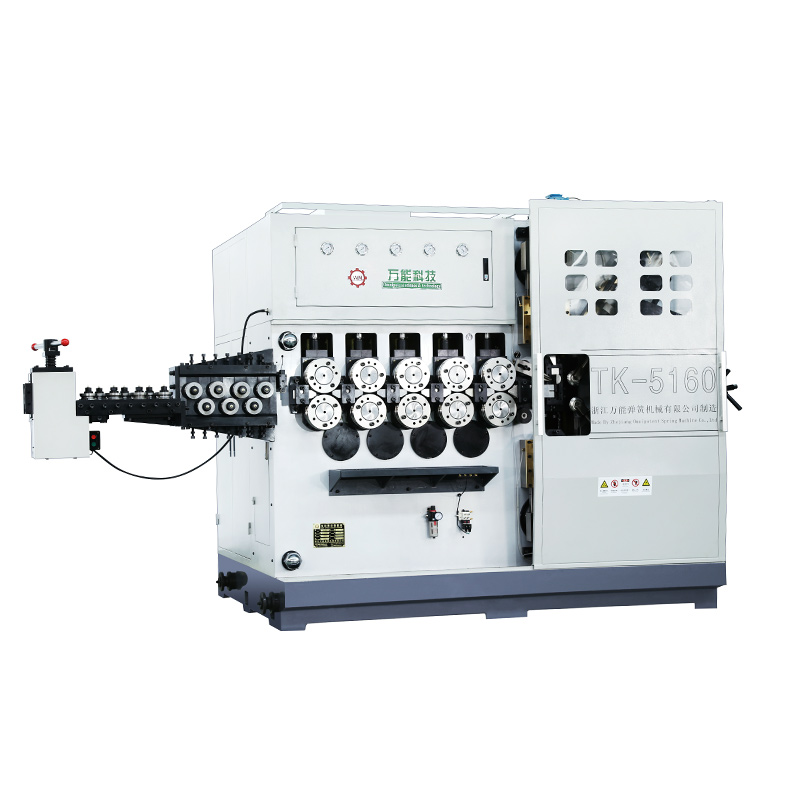
TK-5160 TK-5160 5AKSES CNC FJÆR KVEILMASKIN ...
Se detaljer
TK-5120 TK-5120 5 AKSE CNC FJÆR KVEILMASKIN ...
Se detaljerMobil QR-kode